2026-09-15 20:04:43 作者:网编
分类:文章
干机修快二十年,摸过的铣床没有一百也有八十。很多新手刚入行,刚创业开小加工厂,上来就问买什么床子,上来就说要最高精度,其实百分之八十的坑,都是一开始就走错了方向。
选铣床先看什么?别盯着导轨花冤枉钱
很多新手选铣床,上来先问是不是全硬轨,导轨磨得亮不亮,愿意多花好几万买所谓的高精度导轨。说实话,真没必要。你要是干普通来料加工,接的活公差都是零点几毫米级别,半硬轨甚至贴塑导轨都够你用十年。全硬轨刚性好是没错,但价格贵出十万八万,你得接多少活才能赚回这个差价?
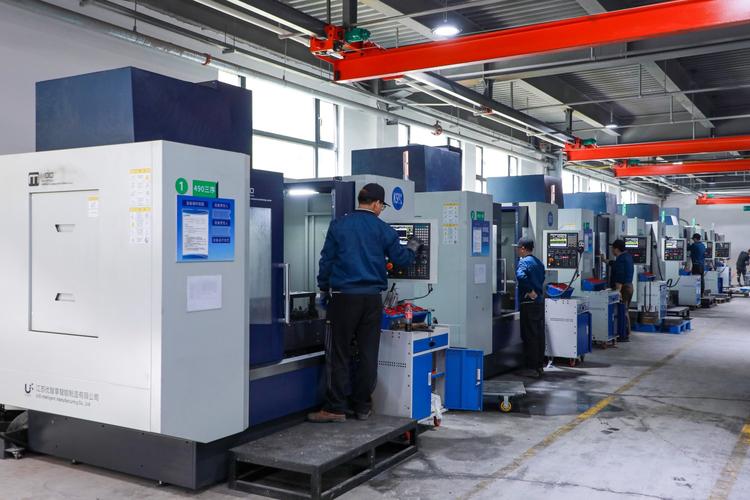 生产车间普通立式铣床加工场景图
我前年接触过一个刚创业的小老板,咬咬牙卖了车换了一台进口二手数控铣床,全硬轨,宣传说精度能稳定在两丝以内。结果他接的活都是给附近工地做五金配件,公差要求一个毫米,干了半年,机床折旧都赚不回来,最后低价卖给别人了,亏了快二十万,说起来都心疼。
问:干中小型五金模具加工,选卧铣还是立铣?
答:绝大多数情况,立铣足够用。除非你常年干大型拼模、需要连续重切削走大行程,那再考虑卧铣加龙门结构。别听销售瞎忽悠什么一步到位,多出来的成本,够你招两个熟手师傅干大半年了。
铣床日常保养,90%的人都漏了这一步
干铣床的,谁都知道保养。绝大多数人保养就是擦擦导轨,打打黄油,捞一捞冷却液槽里的铁渣,完事儿就下班了。不对。最核心的保养环节,90%的人都没做到位。那就是丝杠间隙的每周检查。对吧?铣床干久了,丝杠和螺母不停摩擦,间隙会越来越大。你进给的时候,托板走到头会晃,切深的时候会抖,干出来的活全是不规则刀痕,精度直接掉好几个档次。很多人一出问题就找机修来磨导轨,花好几万,结果拆开一看,导轨根本没磨耗,就是丝杠间隙大了,调完就好,白花那钱。
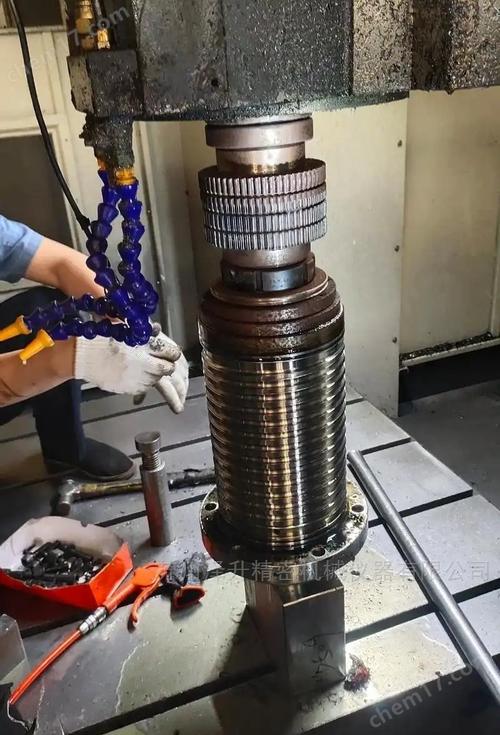 机修师傅拆解铣床丝杠螺母保养图
其实检查调间隙特别简单,不用找专业机修。你找个百分表,吸在铣床工作台上,表头顶在进给托板上,手动把丝杠摇满整个行程,再摇回来,看看百分表的读数差,超过两个丝就调一下丝杠的锁紧螺母,花十分钟的事儿,就能保证精度半年不出问题。
问:开铣床干加工总是出振纹,除了丝杠间隙还有啥常见原因?
答:我敢说九成的振纹都不是床子的问题,是你装刀的问题。要么是为了够到深型腔,铣刀伸出来比要求长了好几个毫米,刚性直接降一半,不抖才怪。要么就是筒夹用了好几年,磨出沟了有间隙,夹不紧刀。你换个短刀柄,换个新筒夹试试,绝大多数振纹直接消失,别上来就怪床子老精度差,很多时候就是你装刀图快省事作的。
新手开铣床最容易踩的几个致命坑
 新手开铣床最容易踩的几个致命坑
干了这么多年,见过太多新手刚上手就出事儿,有的废了工件,有的伤了人,说出来都是血泪教训,给你们列出来,能避一个是一个。
💡 开机不回零❗
尤其是断电之后重启,很多人嫌回零麻烦,直接就上活干。坐标错个一两毫米都是常事儿,一刀下去工件废了是小事,万一崩刀飞出来,那可是要出人命的。不管多急,开机先回零,三十秒的事儿,别省。
✅ 装夹不检查锁死❗
尤其是小工件用平口钳夹,很多人夹完随便锁一下就开干,进给力道一大,工件直接飞出来。我见过干了半年的徒弟,飞出来的工件直接砸碎了防护玻璃,差半米就砸到脑袋,现在想起来都后怕。
💡 冷却液舍不得换❗
很多小加工厂为了省成本,冷却液半年不换,浓度兑得特别低,说反正就是降降温,能用就行。粗加工干普通碳钢也就算了,你精加工铣不锈钢、钛合金还用这个,刀用一天就磨坏了,干出来的活粗糙度差得不合格,多换刀的钱,比你省的冷却液钱多十倍都不止,真的犯不上。
不过话说回来,铣床这东西,真的是机械加工里最靠谱的老朋友。你对它上心,按时保养,选对型号,它就能给你出稳当的活,赚稳当的钱。现在很多厂都全数控化了,我还是舍不得车间里那台用了三十年的北京一机普通铣床,修个小活配个零件,摇两分钟就出来,比开数控编程序快多了。这玩意儿,玩的就是个手感,对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老机修聊铣床:那些新手没人教的入坑和避坑经验
文章链接:https://m.zystgy.cn/a/59505