2026-09-15 20:55:44 作者:网编
分类:文章
我跟磨床打了快三十年交道。刚入行的时候,师傅说,车镗铣刨,最后都是磨给擦屁股。那时候不服,觉得不就是蹭光亮吗?能有什么技术含量?后来干砸了三批液压阀芯,扣了大半个月工资,才懂这话真的没错。
别迷信进口磨床,适配才是命根子
这些年跑了不下一百家机械厂,见了太多冤大头。攒个两三年钱,咬咬牙砸几百万买进口磨床,结果干出来的活精度还不如人家十万块的旧国产磨床,你说闹心不闹心?
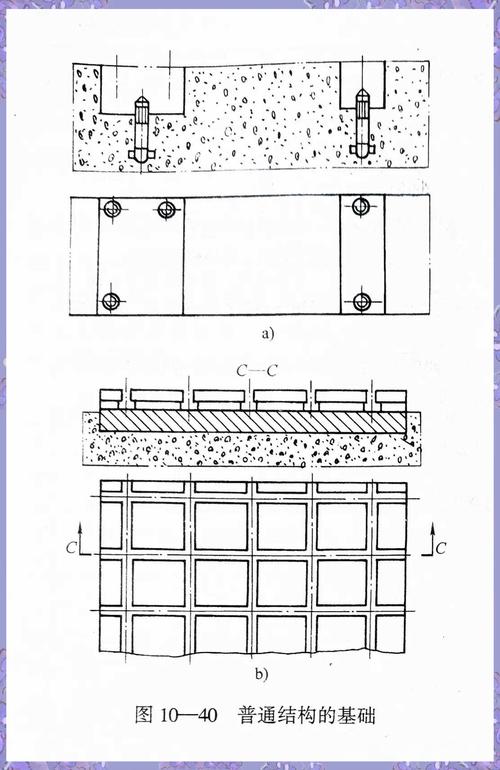 工业车间大型外圆磨床安装减震地基施工图
根本不是机器的问题,是你压根没给磨床匹配好环境和配套。
问:磨床安装对地基要求真的有宣传的那么严吗?
答:真的,半点儿水分没有。高精度磨床要求整机振幅不能超过0.5μm,差不多就是一根头发丝直径的万分之一。你把磨床放冲压车间旁边,上千吨冲锤天天砸地面,振动传过来随便就几个μm,再好的德国主轴也扛不住晃啊。
上次我去浙江余姚一个厂,人家花三百多万进了一台进口成形磨,干电机冲片的公差就是飘,换了三个砂轮厂,德国专家来了两拨,都没调好。我绕着机器走了三圈,挖开地基边缘一看,才挖了八十公分深,连钢筋都没放满。后来给他们出了个方案,重新挖了一米五深的沟,铺一层十公分厚的橡胶减震板,再浇混凝土,前后花了不到一万八,问题直接解决了。
不过话说回来,不是说进口磨床不好,是你得匹配自己的需求。你一个干普通五金件的,公差要求两丝,买个几十万的高精度磨床,那就是杀鸡用牛刀,浪费钱不说,维护成本还高,犯不上。
问:新手买磨床,第一台该选国产还是进口?
答:九成的中小加工厂,第一台磨床选靠谱国产就够了。现在国内主流厂家的平面磨、外圆磨,精度稳定性完全能满足普通加工需求,价格只有进口的三分之一,售后还随叫随到,香多了。除非你干的是航空航天、光学仪器那种亚微米级精度的活,否则真没必要追进口。
干磨床,这几个小钱真不能省
干磨床这行,省错地方能亏到你哭。我见过太多厂子,配件能凑合用就不换,油能买便宜就不买好的,最后机器精度废了,换一台几十万,得不偿失。
给你列几个绝对不能省的地方:
❗ 砂轮修整笔:别一支修整笔用大半年,钝化了还舍不得换。修整笔不锋利,修出来的砂轮工作面就不平,磨出来的工件粗糙度、尺寸公差全差,一次废个几十件,比十支修整笔都贵。
❗ 切削液:别买那种五六块钱一公斤的劣质回收油,不仅发臭伤身体,还磨不动,润滑差,砂轮消耗快不说,细砂粒还容易钻进主轴密封里,磨坏主轴油封,换一套主轴密封加轴承大几万,够你用十年好切削液了。
💡 导轨油更换:很多厂子导轨油不脏就不换,磨床磨下来的碳化硅砂粒特别细,肉眼看不见,早就混进油里了,相当于天天拿砂纸磨导轨,三五年下来导轨间隙大了,精度直接救不回来。
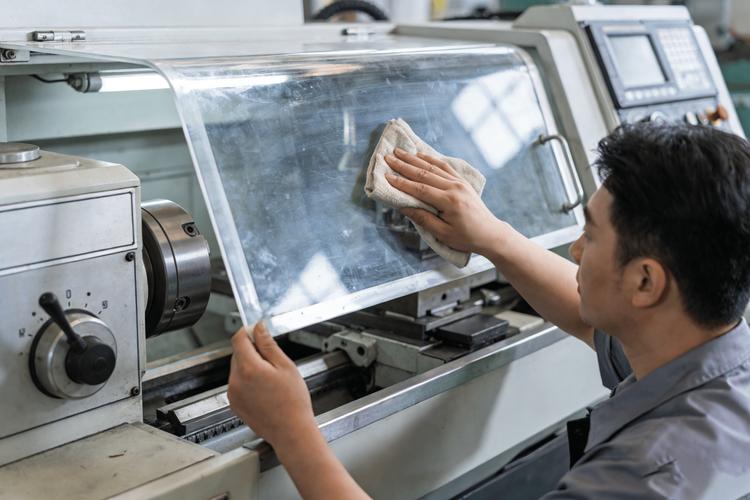 机械加工厂磨床日常导轨清洁保养实拍
我常跟徒弟说,磨床是个吃细粮的主,你天天给它喂糠,它能给你好好干活吗?就这么简单的道理,好多人就是想不明白。
高精度加工,新手最容易踩的热变形坑
 高精度加工,新手最容易踩的热变形坑
哪怕是干了五六年的磨工,都有很多人栽在这个坑里。
磨床加工,砂轮跟工件摩擦,一秒钟就能生不少热,温度每升1℃,100mm长的钢材就能膨胀1μm多。你要是干公差要求2μm以内的活,磨完刚拿下来就测,尺寸刚好,放那凉一个小时,再测直接超差,废了。
太坑人了!我刚出师那一年,给一个客户干一批量块,一共二十块,磨完全检全部合格,客户拉回去一周之后给退回来了,全部超差0.5到1μm,我当时脸都绿了,后来才反应过来是热变形的锅。
💡 给大家说个我用了三十年的小技巧:干高精度活,提前半小时开磨床空转,让主轴、导轨、工作台温度都稳定了再干活,加工完之后,把工件放在恒温块上放半小时再测,十次有九次不会错。
还有,磨薄壁件的时候,装夹力别太大,夹紧之后工件变形,磨完尺寸对,卸下来应力回弹,直接就废了,这个也是新手高发坑。
现在CNC磨床越来越普及了,很多人觉得机器自动加工,不用人管了,其实不对。自动化只是省了人工操作的功夫,参数怎么调,变形怎么控,还是得靠有经验的磨工,机器永远替代不了懂磨床脾气的人。
干机械这行,活做得好不好,最后都要过磨床这一关。你对它多上心,它就给你多好的活,从来不会骗人。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磨床老工人掏心窝:高精度加工里你不知道的那些坑
文章链接:https://m.zystgy.cn/a/59507