2026-09-15 22:03:48 作者:网编
分类:文章
我干机加工快二十年,见过太多老板投几十万买加工中心,最后踩坑栽跟头。钱花了,干出来的活达不到公差,扔在车间当大型钻床凑活用,说多了都是泪。
别盯着参数表买,你看到的都是厂家想让你看的
很多新手老板买加工中心,第一看行程够不够大,第二看主轴转速高不高,第三比价格。谁便宜买谁。
这里很多坑。
就说主轴转速,厂家标12000转,你真开到10000转试试。大部分小厂做的主轴,动平衡没校到位,开起来整个机床抖得跟筛糠一样,干出来的平面刀纹能当搓衣板用。
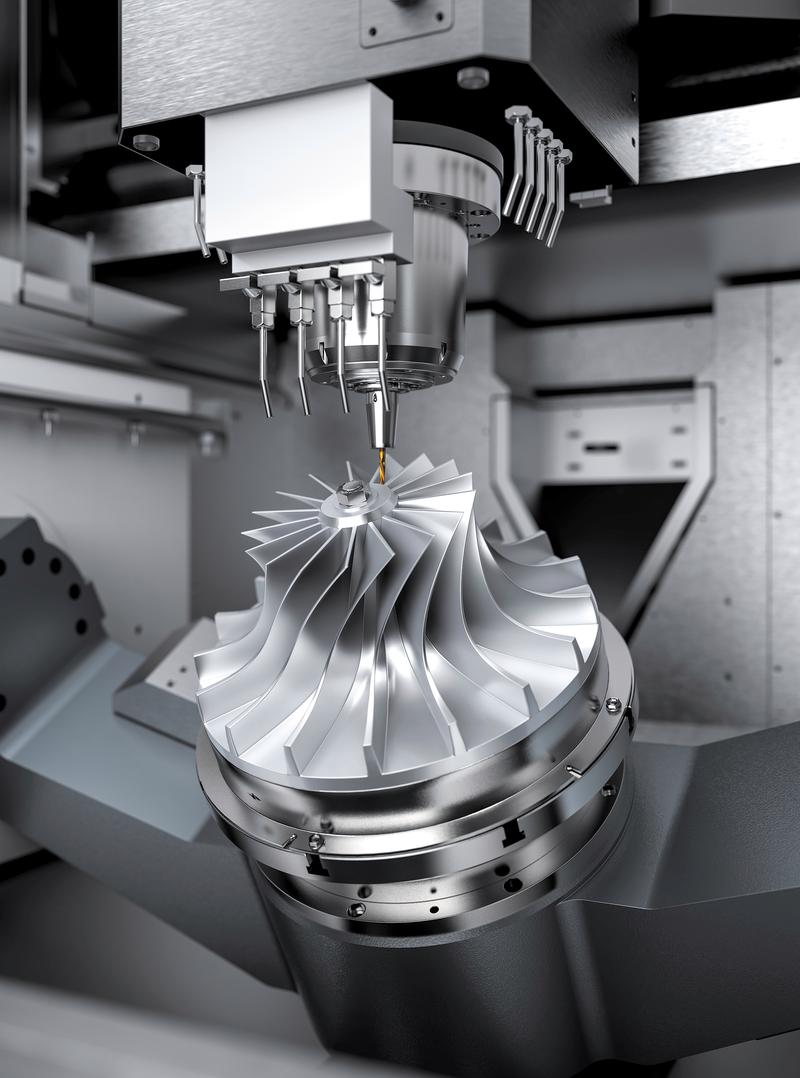 工厂车间正在加工零件的立式加工中心
再说导轨,销售张嘴就说我们这是线轨,比硬轨高级,精度好速度快。真的吗?
你要是干重切削开粗,一刀吃个十几个毫米,线轨那点刚性,扛不住仨月,间隙就大得离谱,接刀痕摸都能摸到,报废一堆活你哭都来不及。
问:加工中心选硬轨还是线轨到底该怎么分?
答:简单说,你干批量精密小件,公差要求在0.01mm以内,追求走刀速度,选线轨没问题。你干模具开粗、干大型铸件钢件,吃刀量大,选硬轨,耐造刚性足,用十几年精度掉的都比差线轨慢。没有谁比谁高级,只有适合不适合你的活。
问:厂家给出的定位精度、重复定位精度,我买回来需要自己复测吗?
答:必须测!说实话,我见过太多厂家出厂标重复定位精度0.008mm,实际装机测出来快0.03mm,你签了验收单之后再找人家,人家只会说你不会用,不会认账。怎么测很简单,花几千块买块标准步距规,每个轴跑三圈,测出来的数才是你自己机床的真精度。
看不见的地方才是加工中心的真成本
很多人买机床,只算裸机价格,从来不算后期用的成本。这才是吃人的大坑。
一台加工中心,用十年,贵的不是买的钱,是坏了修、换零件的钱,是干废活的损耗钱。
主轴轴承,用进口NSK和国产小作坊货,差价差五六倍,寿命差十倍都不止。差轴承用一年就响,间隙大了精度没了,换个主轴大几万,够你当初买的时候加钱上好轴承了。
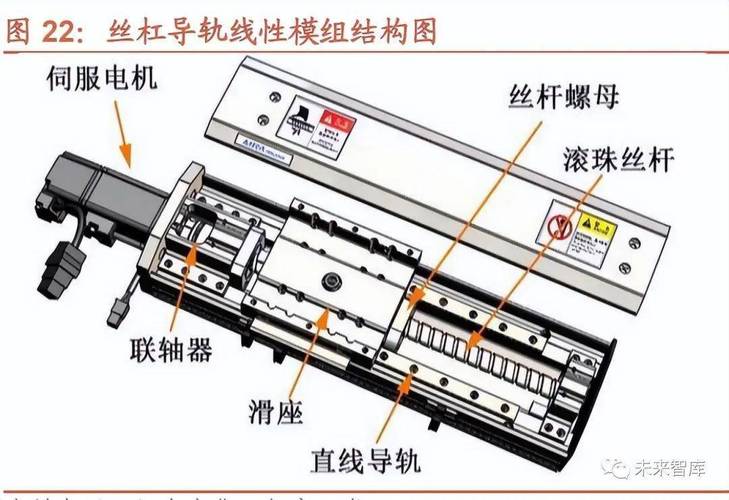 加工中心拆解后展示的内部丝杠导轨部件
丝杠导轨也是一样,品牌货和国仿货,价格差一倍,精度保持性差五年。差丝杠用三年,磨损得走刀都晃,你这台机床基本就废了,只能干粗活。
💡 还有系统,这个钱千万不能省。很多厂家给你报低价,给你装个听都没听过的杂牌系统,用两年就开始卡程序,偶尔还死机,换个驱动模块大几万,坏了配件都找不到。哪怕你加钱上原装二手的Fanuc,都比杂牌新系统稳,信我。
不过话说回来,不是说越贵越好,有些配置对你没用,你也别乱加钱。比如你干普通钢件,根本不需要15000转以上的主轴,加钱买了也是浪费,高速主轴刚性还差,没用。
国产加工中心真的不如进口的吗?
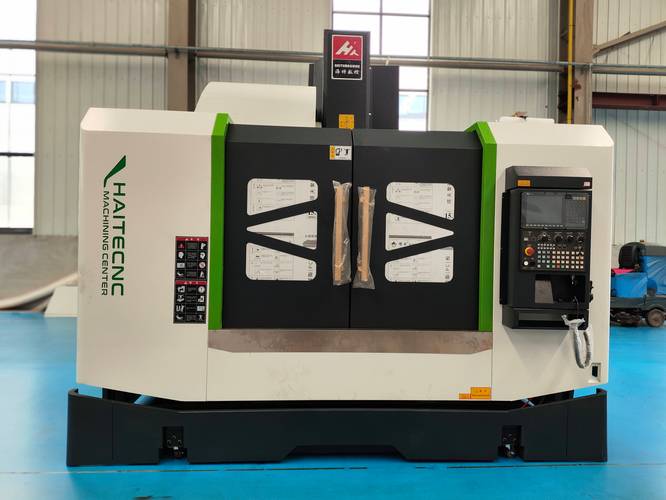 国产加工中心真的不如进口的吗?
这话放十年前,我点头认可。现在真不是这么回事了。
上个月我帮工业园一个新老板调机,一台国内二线品牌的850加工中心,干45号钢的模具型腔,开粗完精铣,尺寸公差稳定在0.005mm以内,光洁度完全达标,价格才不到进口同规格的三分之一,香不香?
当然,差距也得承认。高端五轴联动加工中心,加工航空叶轮、复杂模具那种,进口的多轴插补精度、动态响应确实还是比国产强,这个我们得认。但你要是干普通的汽车零配件、普通五金、民用模具,国产一线二线品牌的加工中心,完全够用,甚至精度稳定性不输老款进口机。
❗ 提醒你一句,国产也分三六九等,别买那种小作坊攒出来的机床,所有零件都是市场淘来拼的,连正经的精密装配平台都没有,出厂都没检测过精度,那种买回来就是供了个祖宗,三天两头坏,修都没地方修。
买加工中心,一定要抽时间去厂家的生产车间看,别光在展厅看那台摆了大半年的样板机,那台都是调了又调专门给客户看的。去看他们装配车间,看有没有三坐标精度检测,看出厂试切的工件,摸一摸干出来的活,比什么参数都靠谱。
干机加工这行,机床就是你吃饭的本钱。几十万投进去,多摸透一个细节,就少踩一个坑,赚的就是细心钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:加工中心选型避坑:老钳工不会告诉你的那些细节
文章链接:https://m.zystgy.cn/a/59510