2026-09-16 08:07:52 作者:网编
分类:文章
干了快二十年机加工,见过太多厂子死在一件事上。
那就是没把质量管理往心里放,只把它当应付验厂的摆设。
墙上贴满了ISO文件,转身一筐一筐的废品往角落堆,一年赚的钱一半都卖了废铁。
别拿终点检验当质量管理,大多数厂子都搞反了
很多老板默认,质量管理就是招几个质检,最后把不合格的挑出来就行。错得离谱。
挑出废品没用,你已经花了原材料钱,花了工人开机钱,花了电费刀损,废了就是纯亏。
质量管理的核心从来不是挑废品,是别让废品做出来。
我之前在东莞待过一家做汽车转向节的大厂,早年就是这个毛病,所有检验全放在最后总成工序,每一万件出八百多件废品,回炉重锻的燃气费都快抵得上新原材料钱了。后来新来的生产经理改了规则,把检验嵌到每一道工序后,车完外圆抽测尺寸,镗完孔测同轴度,锻打完先探伤有没有内部裂纹,每一步拦下来,出了问题当下调刀补、换工装,不到三个月,废品率直接砍到原来的三分之一。
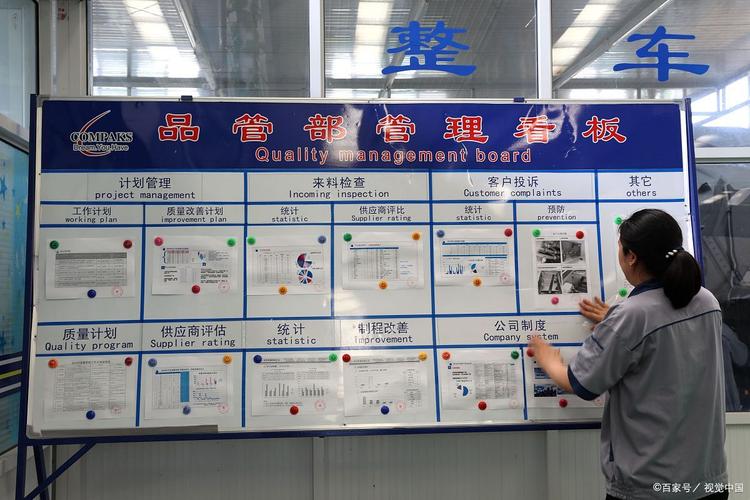 机械加工厂车间质量管理看板实拍
说实话,我见过太多人把质量管理搞成了纸上谈兵,搞了几十上百份程序文件,工人看不懂也没时间看,等于零。
问:小厂子就三五台加工中心,人手本来就紧,也能搞这种前置的质量管理吗?
答:当然能。越小的厂子越耗不起废品,一件几十公斤的锻坯,大几千块进回来,废一件就是大半天的人工打水漂。小厂子不用搞十几层审批,你就让开机的师傅自己带个精度够的数显卡尺,每做三件抽一件,把尺寸记在工位的小本子上,偏了差了立马调刀补,前后花不了五分钟,总比做了一整筐全废了强,对吧?
抓质量管理,要盯三个没人爱管的细节
很多人说,我也知道要提前控,怎么控?说穿了就是盯三个没人愿意管的破事,都是小事,做好了就能降大半废品率。
💡 工装夹具的定期校核
很多厂子的夹具,撞了弯了磨偏了,工人图省事不吭声,继续用,做出来的工件孔位偏个十几丝,等到最后检验才发现,整批报废。我之前见过最离谱的,批量做新能源电机壳,夹具偏移了0.2mm,整整做了两百多件才发现,二十多万直接打了水漂,老板跳脚骂娘都没用。定个规矩,每周停机半小时,全厂子的夹具校一遍,花不了多少时间,能拦九成这种低级错误。
✅ 测量仪器的定期送检
别拿用了五六年的千分尺百分表当宝贝,上面的示值误差都快超过你工件的公差了,测出来的数能准?我见过不少厂子,千分尺摔了碰了,继续用,测出来合格,到客户那量就是不合格,整批退货,亏到姥姥家。每年把所有测量仪器送计量局校一次,花不了几千块,买个心安,也买个准确。
❗ 不良品一定要硬隔离
别图省事把不良品和良品堆一块,工人拿混了,一不小心发出去,那就是几倍的运费加赔款,还丢了长期的大订单,这种事我见得太多了。专门划一块小地方放不良品,喷上红漆写上不良品区,谁都不能随便拿,就这么简单。
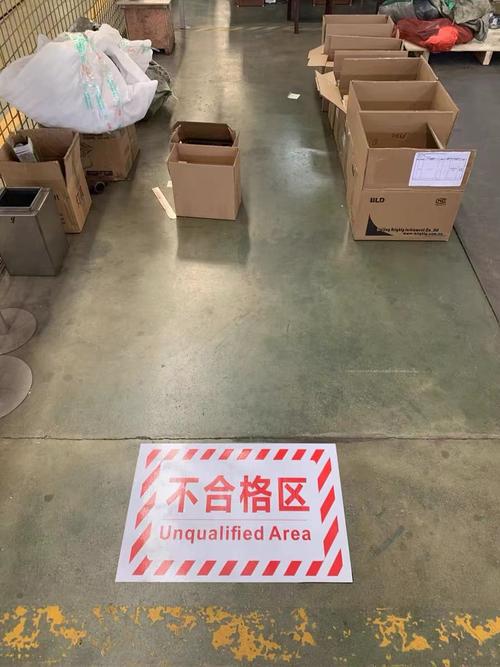 机械加工不良品隔离区标识实拍
问:我们做来料加工,原材料本身就有砂眼裂纹,这种问题也要质量管理背锅吗?
答:当然不该背,但质量管理要提前把这个锅挡回去。原材料进厂,抽料探伤,抽测硬度,别等你把所有工序都加工完了才发现内部有缺陷,那加工费刀损电费都投进去了,最后还是只能当废铁卖。跟供应商签合同的时候,把原材料缺陷的赔付条款写死,抽检出问题直接退回去让供应商买单,这本身就是上游质量管理该做的事,别什么亏都自己咽。
不过话说回来,也不用矫枉过正,没必要让工人每一件都全检,根据你产品的公差要求,定合理的抽检频率就行,太费时间影响产能也不划算。
质量管理不是成本,是藏在废品里的利润
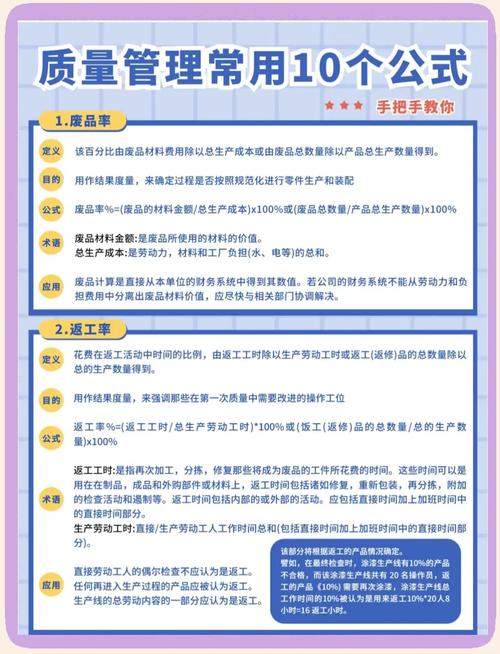 质量管理不是成本,是藏在废品里的利润
很多老板一提到要加质量管理的人手,要花时间做校准,第一反应就是增加成本,心疼钱。
我给你算笔实打实的账,去年我给江苏一家做工程机械结构件的厂子梳理流程,他们原来一年做一个亿的营收,废品率稳定在4.2%,一年原材料加人工的损失将近两百万,相当于白干两个多月。后来花了八万请人梳理了质量管理流程,加了两个巡检的岗,一年工资加开销不到二十万,半年后废品率直接降到1.1%,你算赚了多少?整整一百多万,直接落袋。
别搞那些虚头巴脑的,什么几十页的报表,什么每天开一小时的质量会,工人哪有那个时间?适合你自己厂子规模的才有用,十来个人的小作坊,搞五百份程序文件,那就是给验厂的看的,对降废品一点用没有,就是扯淡。
太多厂子订单不少,就是不赚钱,刨来刨去,一半的利润都变成废品堆在角落卖废铁了。你把质量管理抓好,就是直接把这些利润从废品堆里捡回来,装到自己口袋里。
别等客户把整柜的货退回来,才拍脑袋骂自己,当初怎么就多走那一步都嫌麻烦。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械加工厂的质量管理:从废品堆里抠出百万利润
文章链接:https://m.zystgy.cn/a/59544