2026-09-16 14:04:44 作者:网编
分类:文章
很多工厂老板提起产线设备,眼睛都盯在灌装机、装盒机这些核心大件上,转头就把封口机归成“凑数的小设备”,能省则省。
我跑了十几年工业产线,见过太多年产值几个亿的工厂,栽在这万八千块的小玩意上。
上个月去佛山一家做调味品的工厂做产线升级,他们车间三个月换了三台封口机,还赔了十几万的客诉。就是因为抽真空封口的时候封边起皱,运输途中漏了半车生抽,客户整柜退回来,连带着后续的订单都停了。
为什么说封口机是生产线上最被低估的核心设备
你以为封口机只是“给袋子封个口”?
差远了。
不同行业对封口机的要求,差的能有十万八千里。食品行业要防漏防氧化防腐,化工粉末要防泄漏防挥发,医药行业要符合GMP级别的无菌密封标准,锂电行业要防静电防粉尘,哪是随便买一个就能对付的?
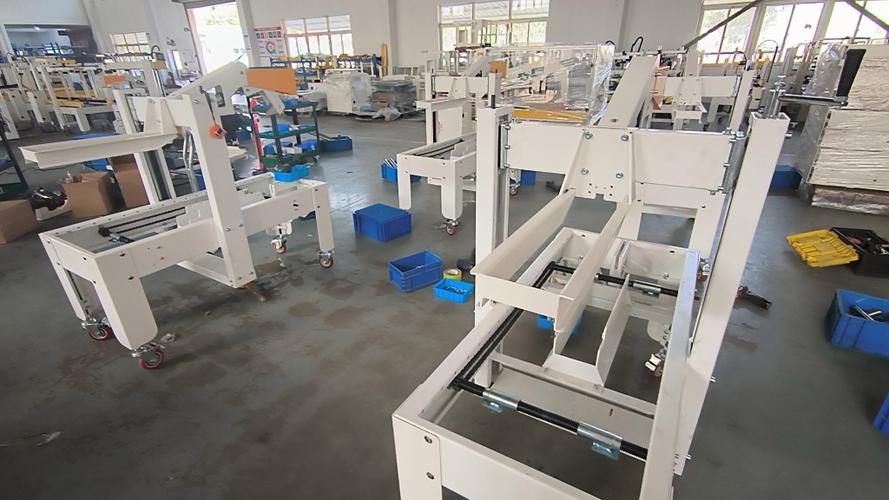 工业连续封口机生产线工作场景
哪怕是同一个行业,不同的袋型、不同的包装材质,对封口机的参数要求都完全不一样。10g的铝箔小药袋和25kg的塑料化工大袋,能是一种封口压力一种加热温度?
别扯了。
问:连续式封口机和间歇式封口机到底该怎么选?
答:核心看你的产线节拍和产品结构啊。如果你的单班产量过万,所有产品规格统一,走标准化大规模生产,那肯定选连续式,走带不停,效率拉满。要是你做小批量多品种,换袋频繁,有时候一天换三四种袋型袋厚,那间歇式的调试起来更快,不会浪费一两个小时的调机时间,摊到单班产能里,反而更划算。
很多人就是在这里搞错了,为了省一点钱买了不符合自己产量的设备,用起来才发现天天掉链子。
不过话说回来,哪怕选对了类型,参数不对,照样坑死人。
工业封口机选型必须卡死的三个硬标准
✅ 加热模块材质,绝对不能妥协
别买那种铁丝加热的便宜货,用不了仨月就氧化断丝,换一次得停线大半天,耽误的产能钱早够买个好的了。一定要选一体铸铝加热模块,恒温均匀,封出来的边不会一边焦软一边没封牢,正常维护能用三五年不用换加热件。
💡 提醒一句:很多厂商为了压成本,用拼接铝块甚至外面包铝里面塞铁丝,拿货的时候一定要拆开看一下接线端,别被骗。
❗ 封压力度可调范围,一定要够宽
你装1kg的颗粒酱料和10g的面膜袋,需要的压力完全不一样。要是你的产品经常换袋型换材质,一定要买压力可调范围够大的,最低最高差至少要到5倍以上,不然新上一个产品规格,封口机直接废了,又得重新买新的。
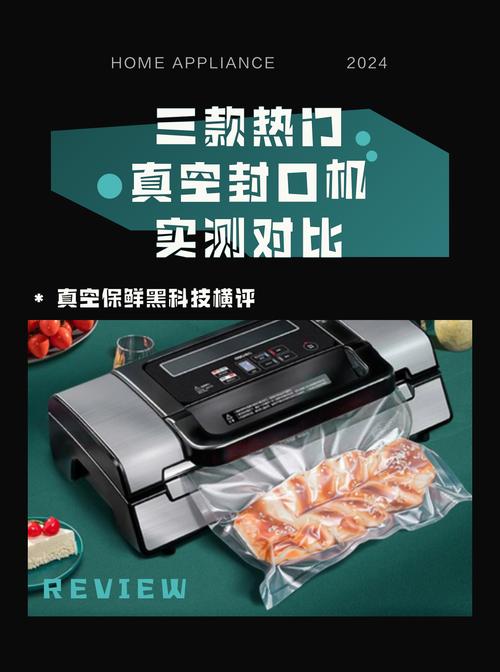 立式抽真空封口机良差封边效果对比图
✅ 机身材质,看场景选不凑活
食品医药日化行业,别图便宜买铁壳喷漆的,潮湿高温的生产环境用半年就锈,掉漆还会污染产品,过验厂的时候直接卡你不合格。一定要选304不锈钢,对卫生要求高的直接上316,贵那几千块,过验厂接订单的时候早就赚回来了。
问:新买的全自动封口机老是封不紧,到底是设备问题还是操作问题?
答:说实话,十次有八次真不是设备的问题。我碰到过最多的情况,是包装袋材质不对,参数没调对。比如你用12丝的PE膜,得调比8丝PET膜高15-20度的加热温度,还有的复合膜层数多,加热时间没跟上,自然封不紧。剩下两次才是设备本身的问题,要么是加热块加工不平,要么是压力不够,那就是你买的时候贪便宜买了劣质小厂货,没辙。
小众特殊需求的封口机选型思路
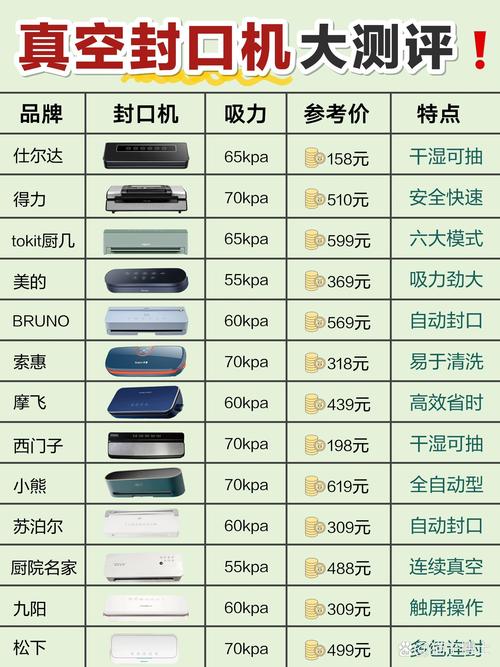 小众特殊需求的封口机选型思路
不是所有人都做标准化的快消品,不少细分行业的需求特殊,选的时候得盯着点特殊要求:
比如做25kg以上大袋的化工原料、粮食颗粒,普通台式封口机根本压不住大袋的厚度,就得选立式大袋承重封口机,不少还要带缝线+热封双重封口,防漏还防运输途中开口散货。
做冷链预制菜的,抽真空封口之后要长期零下十几度存放,就得选封边带交错压痕的,不然低温下塑料膜变脆,很容易沿着封边开裂,漏了化了,整箱都废了。
还有做锂电正极干粉的,要求完全无静电,普通封口机的塑料外壳、普通传动带容易积静电,一点小火花就是大事,必须要选全机身做防静电处理的,传动件都得用防静电铜带,别省这个钱,真出事后悔都来不及。
不过话说回来,选对了设备也得维护。我见过不少工厂,封口机从装上用到坏,从来没清过加热块,上面粘了一层厚厚的融化塑料,温度传不出来,自然封不好,三天两头出问题,其实每周拿细砂纸蹭一下加热块,清掉残渣,就能少出八成的问题。
别小看这么个万八千块的小设备,选不对,天天给你找事,换袋调机要停线,客诉赔起来没完没了。选对了,好几年不用管,默默干活不出错。
生产线就是这么回事,核心大件出问题,所有人都盯着,半天就能修好。反而是这种不起眼的小设备出问题,藏在暗处,坑你一次就是大损失。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业封口机选型避坑:别让小设备拖垮整条生产线
文章链接:https://m.zystgy.cn/a/59572