2026-09-17 01:49:44 作者:网编
分类:文章
上个月给山东一家砂石厂做现场改造,刚进门就看到三台刚换了不到三个月的减速机歪在墙角,油封全裂,齿轮打齿打缺了一块。老板蹲在边上抽烟,脸黑得像锅底。
为什么你的减速机永远用不到设计寿命?
大部分人选型,第一步就错了。只盯着样本上的额定输出扭矩,算完需要的扭矩,留个10%的余量就拍板下单。
实际工况哪有样本上画的那么理想?砂石厂的破碎机,启动那一下的冲击扭矩,是额定的好几倍;钢厂的输送辊道,天天高温粉尘,哪有理想工况给你。
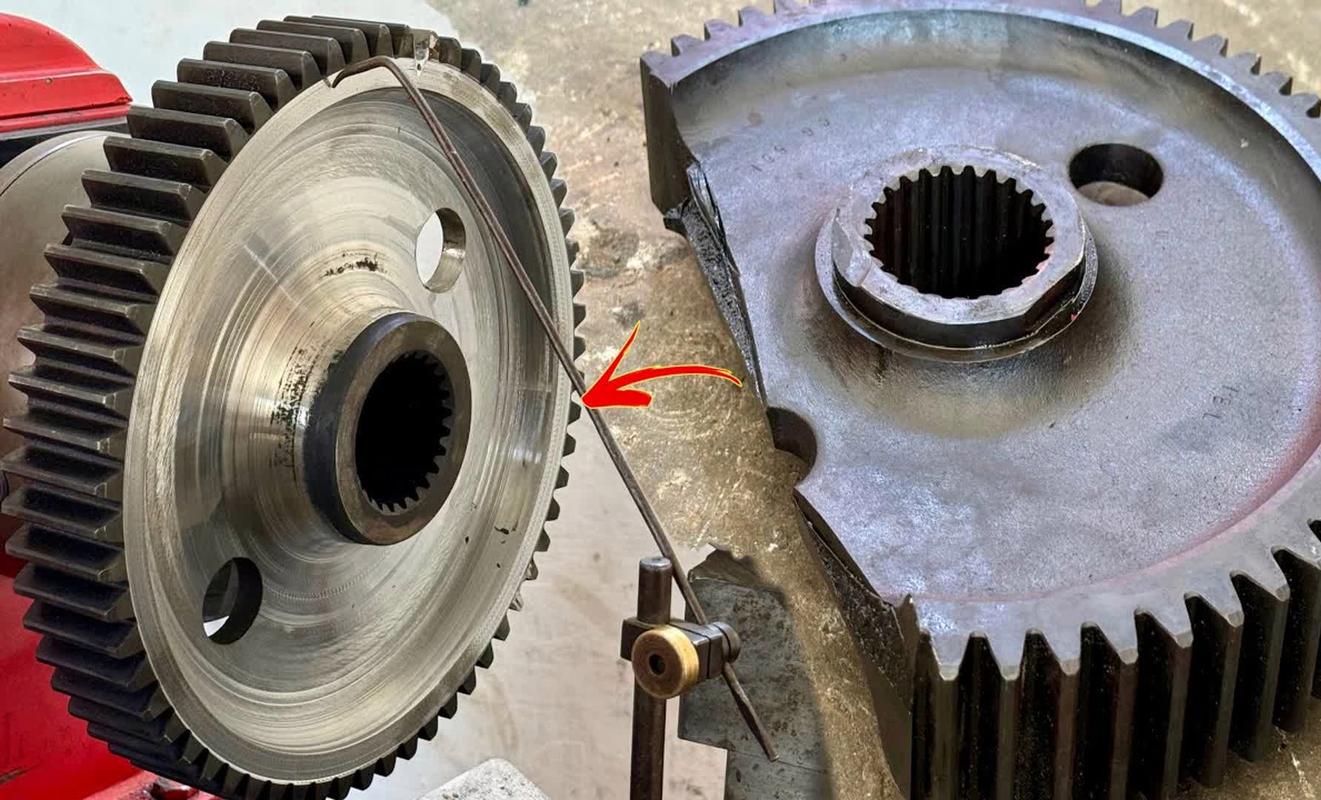 工业重载减速机齿轮损坏实拍图
为了省几千块的采购成本,选小一号的减速机,看起来账算得精明,结果不到半年就坏,换一次的成本,够买两台新的了。
问:选减速机的时候预留多少余量才算合理?
答:别信网上一概而论的1.2倍标准,得看你的具体工况。常规连续低冲击的输送机,至少留1.5倍余量;带频繁启动、正反转的提升机、破碎机,必须留2倍以上。如果环境温度长期超过40℃,额定功率还要再打八折,热衰减对齿轮强度的影响,很多样本上根本不会写。
问:同参数的减速机,国产价格比进口低一半,靠谱吗?
答:怎么不靠谱?我干这行快二十年,现在国内一线厂家的减速机,无论是齿轮精度还是热处理工艺,早就赶上来了。除了机器人、精密机床这种要求极致精度和寿命的场景,普通矿山、化工、建材的工况,国产完全够用。怕的是你买到小作坊翻新的货,壳子喷了新漆,里面装的是磨旧的二手齿轮,那当然用不住,不能让整个国产行业背锅。
安装细节,是大多数减速机短命的元凶
我见过太多故障,根本不是减速机本身质量的问题,全是安装的时候瞎糊弄搞出来的。
最常见的就是同轴度不对。电机和减速机输入轴的不对中,产生的额外径向力,会把轴承持续挤压,用不了一年,轴承就磨报废,接着齿轮就打齿。
还有人图省钱,用刚性联轴器硬连,一点点安装偏差,全让减速机内部零件扛了,不坏才怪。
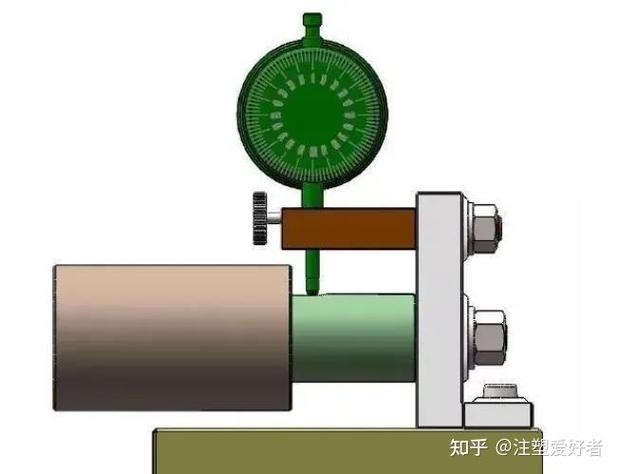 减速机安装同轴度百分表测量图
💡 给大家留个实操小贴士:
✅ 优先选弹性联轴器或者法兰连接,抵消小的安装偏差
✅ 安装完一定要用百分表打同轴度,偏差控制在0.1mm以内,能直接把轴承寿命提升一倍
❗ 绝对不要图省事,凑活着装,开机就不管了
还有个容易踩的坑,就是润滑油。要么加得太满,运行起来温度持续升高,把油封烫变形漏油;要么加得不够,齿轮半干磨,不到半年就磨坏齿面。不同系列的减速机,要求的润滑油标号、加注量都不一样,别随便拿桶工业齿轮油就往里灌。
老减速机延寿,其实没你想的那么贵
 老减速机延寿,其实没你想的那么贵
说实话,很多工厂里的坏减速机,根本不需要整个换掉。大多数情况,只是轴承磨坏了、油封漏了,齿轮齿面还有八成新,找个专业的厂翻修一下,只需要花新减速机三分之一的钱,用起来和新的没差。
我之前认识一个搅拌站的老板,八台用了八年的老减速机,箱体都没问题,就是轴承和油封坏了,齿轮有点点磨损,翻修花了不到三万,要是全换新的得十万,现在又用了四年,转得还好好的。
但是翻修一定要找对地方,小作坊翻修,只会给你换个便宜轴承,齿轮不做探伤,热处理也不做,用不到一年又坏,算下来还不如买新的。
日常保养也别偷懒,每周巡检的时候摸一摸减速机箱体温度,看一看有没有漏油痕迹,小问题早修,花不了几个钱。拖到最后齿轮打坏、箱体开裂,那就是十几万的损失,说起来都心疼。
你对它不上心,它就给你摆烂。停工一天的产能损失,够买十桶好润滑油,够做三次全面保养了,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:减速机选型避坑:90%的工程师都踩过这些陷阱
文章链接:https://m.zystgy.cn/a/59617