2026-09-17 12:25:39 作者:网编
分类:文章
上个月跑长三角调研,在一家汽配冲压厂撞见了惊魂一刻。操作工换料的时候,工作服袖口不小心被滑块勾住,整个人往冲床里带。那小伙子反应也是快,求生本能抬手就拍在了机身侧面的红色按钮上。滑块在离胸口不到十公分的位置死死停住。就差一秒。
别把紧急停机系统当摆设,很多工厂选型就错了
很多老板提起紧急停机系统,第一反应就是“不就是个红色按钮吗?几块钱一个串根线就能用”。真不对。
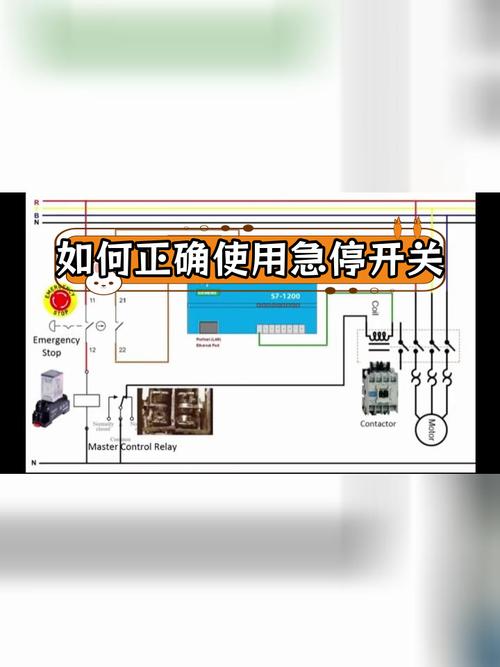 冲压车间机床紧急停机系统按钮安装示意图
不同工况对紧急停机系统的要求差着十万八千里。多粉尘的采石破碎线,得选带防误触保护罩的型号,不然工人不小心蹭到,整条线停机,耽误生产不说,频繁启停反而伤设备。潮湿的水产加工生产线,急停元件必须达到IP67防水等级,不然用不了三个月,触点就锈死,按下去也断不了电。高速运行的卷绕生产线,要求急停响应时间低于10毫秒,慢个几毫秒,几百米的高档无纺布就全废了,损失几十万都是轻的。
问:普通按钮和符合安全标准的紧急停机系统按钮有啥区别?
答:差远了。普通按钮坏了可能卡死在闭合状态,触点氧化了也断不了电路。合规的紧急停机元件,必须满足ISO13849-1的PLe性能等级,核心要求就是故障安全——哪怕元件本身坏了,也必须自动处于断开电路的状态。说白了,坏也得往安全的方向坏,不能坏了就出人命。
我见过小加工厂图便宜,一块钱一个的普通按钮当急停用,用了一年,按下去弹不起来,接线工嫌麻烦就这么凑合用,后来开机的时候工人误碰,直接把正在调试的维修工压在模具底下,这种教训还少吗?
安装位置错了,装了也白装
选对了元件,装不对地方,照样没用。去年春天去山东一家木器加工厂处理售后,老板跟我聊起去年的工伤,推台锯的急停被电工装在了设备侧面的配电箱上,操作工推料的时候手指卡进去,歪着身子够了三秒才摸到按钮,最后还是截了一根手指。
你说这怨谁?怪操作工反应慢?明明是安装的人不懂规矩。
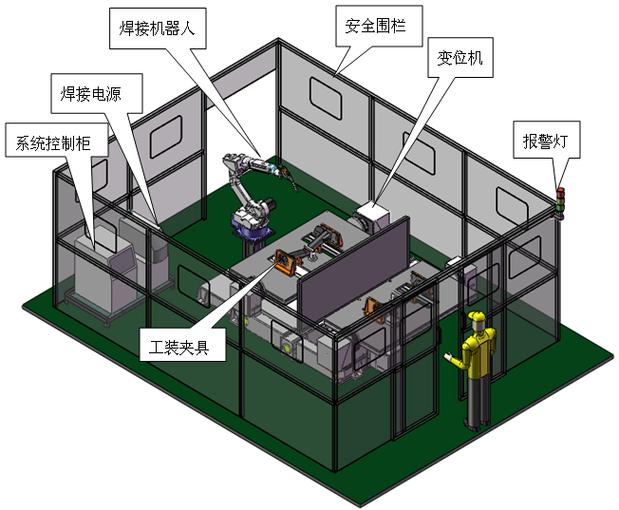 工业机器人工作站紧急停机系统点位布局图
合格的紧急停机系统安装,必须满足几个硬要求:所有危险运动部件的可及范围内,必须布置急停点;每个操作工位上,操作工不用移动位置,伸手就能摸到至少一个急停;安装高度一般控制在1.2米到1.5米之间,就是正常人垂手就能碰到的高度;颜色必须是红钮黄底,这是强制标准,不能图好看换成别的颜色。
问:自动化生产线的紧急停机系统需要切断所有电源吗?
答:不一定分等级,但所有会产生危险的动力源都必须可靠切断,不管是电力、液压还是气动动力。只有少数特殊工艺允许保留部分非动力电源维持安全状态,这种情况也必须把所有危险运动部件机械锁死,维修的时候还要挂牌上锁,防止任何人误启动。
说实话,我见过太多图省事的项目,急停只断电机的动力电,液压站一直保压,维修的时候阀芯误动作,直接把人顶死在模具里,这种悲剧完全是可以避免的。就是嫌麻烦,不肯多接一根线。
日常维护别偷懒,用上的时候才顶用
 日常维护别偷懒,用上的时候才顶用
选对了,装对了,不代表就一劳永逸了。工业现场多震动、多粉尘多油污,紧急停机系统放那不用,时间长了也会出问题。
很多工厂的规矩是,急停装完就没人管了,一年半载不碰一次,落的灰都把按钮盖住了,按不动了都没人知道。我上个月去佛山的一个五金冲压厂,老板拍胸脯跟我说,我们这设备五年没出过安全问题,急停肯定没问题。我挨个按了一遍,第三台冲床的急停按下去,滑块该怎么走还是怎么走,触点完全锈死了。老板当时脸就绿了,当天就把所有十台冲床的急停全换了。
💡给大家整理几个必须做的日常检查点:
✅ 每周至少试按一次急停,确认能正常切断动力
✅ 每半年紧一次接线端子,工业现场震动大,接线松了就是隐患
✅ 粉尘潮湿高温环境,每三个月检查一次触点有没有氧化锈蚀
❗ 绝对不能用普通按钮代替符合安全标准的紧急停机元件
说实话,急停这东西,大概率一辈子用不上一次。但是真出事的时候,它就是最后一道保命闸。好多老板总说安全投入不赚钱,能省就省,那你省那几千块钱的急停钱,真出了事,赔几十万都打不住,还得担责任,图什么呢?
不过话说回来,现在新出的智能紧急停机系统确实好用,比如区域感应型的,有人进入危险区域自动停机,不用人动手拍,还有带故障自诊断的,哪天触点松了自己就报警,不用工人挨个试。但就算再智能,维护也不能少,传感器积灰了,线路老化了,照样会出问题。
工业生产哪有那么多侥幸?哪次事故不是原来觉得“不可能出事”才出的?把紧急停机系统守好,就是给自己留后路。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业生产里的保命闸:你真的用对紧急停机系统了吗?
文章链接:https://m.zystgy.cn/a/59654