2026-09-18 23:49:43 作者:网编
分类:文章
很多做机加工的老板,上来就砸大几百万换进口五轴,买最好的进口刀具,转头就在工业夹具上抠那万八千的成本,拿用了五六年磨得变形的旧虎钳凑合用。
说白了。
这就是丢了西瓜捡芝麻。
为什么说工业夹具是生产精度的“根”
机床精度再高,刀具再锋利,夹不住工件,一切都是白搭。
去年我跑东莞长安,见一个做汽车底盘结构件的加工厂老板,愁眉苦脸说最近一批货一直出不良,端面跳动总是超差0.02mm,前前后后换了主轴,换了整套装刀,花了十几万没解决问题。
最后拉了夹具师傅拆下来检查,原来用了四年的旧平口钳定位面磨偏了0.03mm,就这点误差,毁了整批货。换了一套定制的工业夹具之后,当天复测,公差直接稳定在0.01mm以内,不良率从8%掉到0.3%。
你说离谱不离谱?
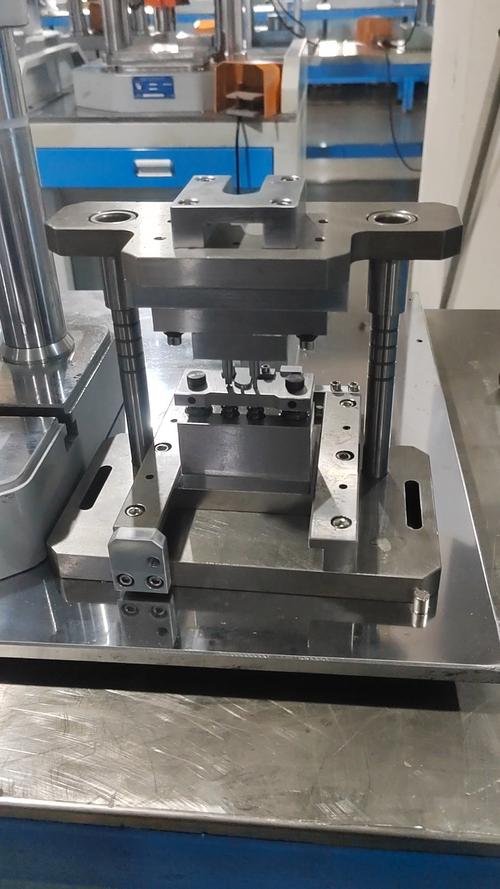 机加工车间定制工业夹具安装现场图
问:普通虎钳和定制工业夹具有啥区别,什么时候该换定制的?
答:小批量打样、开粗,100件以内的活,普通虎钳完全够用,省钱不浪费。但如果是公差要求在0.05mm以内的批量件,或者是曲面、异形工件,普通虎钳根本hold不住——要么每次装夹都要重新找正,十分钟调一件,效率低到离谱,要么定位不准,一件一个公差,根本没法批量出货。我之前见过做航空铝合金挂件的工厂,原来用组合虎钳装夹,单班产最多20件,换了气动联动定制工业夹具之后,单班产直接干到65件,精度合格率100%,这就是实打实的差距。
选工业夹具,最容易踩的三个坑
❗ 坑一:过度追求“通用”
很多采购想着“一套夹具夹所有工件”,省成本,最后啥都夹不好。通用夹具的精度、定位稳定性永远比不过专机专用的定制工业夹具,你做手机中框的夹具拿去夹汽车转向节,根本不对基准,不出错才怪。
❗ 坑二:忽略工件变形预留
尤其是加工薄壁件、铝板、碳纤维复材件,夹紧力大一点直接压变形,夹紧力小一点,切削的时候工件动位置,直接废刀废件。好的工业夹具会提前做受力分散设计,把整块的压紧面改成多点浮动夹紧,这个细节,90%的小作坊做夹具的时候都不会给你考虑。
💡 坑三:不考虑换产效率
现在大部分工厂都是多品种小批量生产,换一次夹具拆拆装装要半小时,一天换三次产,大半天的产能就没了。模块化工业夹具,换定位块只需要拔两个快拆销,拧两个螺栓,三分钟搞定,根本不耽误开机干活。
问:薄壁件加工用工业夹具,怎么控制夹紧力不会变形?
答:批量加工优先选手动定压或者自动定压的液压、气动工业夹具,现在国产大部分头部品牌都能做预先设定夹紧压力,到设定值就自动停,不会夹过劲。如果只能用手动夹具,就要求夹具厂把夹紧块改成浮动式,不要整个硬面压工件,分散受力就能把变形量控制在公差要求以内,这是经过无数工厂验证过的实用办法,亲测有用。
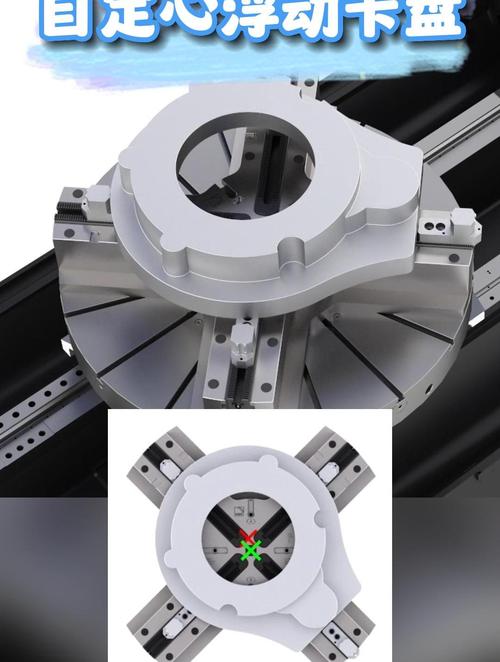 薄壁件加工浮动夹紧工业夹具实物图
国产工业夹具真的能替代进口吗?
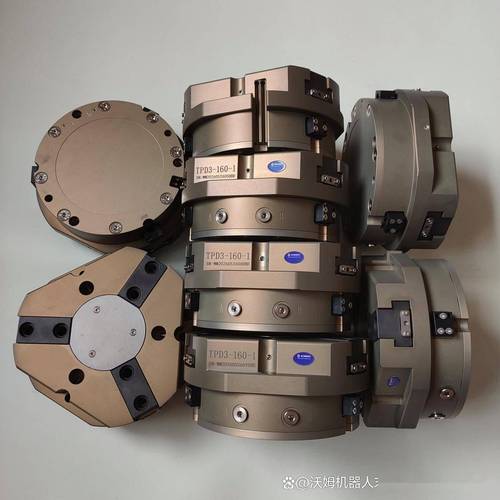 国产工业夹具真的能替代进口吗?
前十年,只要稍微有点规模的厂,做高精度夹具都认进口,德国雄克,日本北川,精度确实能打,但价格也真的吓人,一套定制的进口工业夹具,价格顶得上半台国产加工中心,普通人真扛不住。
不过话说回来,现在真不一样了。国内头部做工业夹具的厂子,精度已经能稳定做到0.01mm以内,配合绝大多数国产、进口加工中心都完全够用,价格只有进口的三分之一甚至四分之一,售后还快——哪个零件坏了,打个电话隔天就能寄过来换。进口夹具坏了,等配件等半个月都是常事,生产线停一天损失多少钱?这笔账,很多老板都算错了。
上个月跟佛山做新能源电池托盘的客户聊天,他们原来用的进口四爪夹紧工业夹具,一套12万,后来换成国内厂子做的同精度规格,才花了3.8万,用了快一年,精度完全符合主机厂的要求,没出过任何问题。省下来的八万多,直接多进了一台二手数控铣,又能多接十万块的活,这不香吗?
说实话,现在很多人还是迷信进口的月亮圆,其实真没必要。国内供应链磨了这么多年,工业夹具这种产品,早就能打了,没必要花那冤枉钱。
选对夹具,比换十把刀都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业夹具:被中小加工厂忽略的精度隐形命脉
文章链接:https://m.zystgy.cn/a/59775