2026-09-19 08:10:53 作者:网编
分类:文章
干机加工的,谁没在工业刀具上栽过跟头。
别不信。一片几十块的刀,搞坏一件几十万的工件,这种事我见过不止一次。
工业刀具是机加工隐形的利润开关
很多小工厂老板算成本,眼睛只盯着机床折旧、工人工资、水电房租。刀具那点零头,根本不入眼。
真到出事的时候哭都来不及。去年东莞一个做汽车模具的朋友找我诉苦,为了省点刀具钱,进了一批比市价便宜三分之一的淬火铣刀,干到一半刃口直接崩了,整块模料废了,给客户赔了八十多万。
那是他们厂小半年的纯利润啊。就栽在几片破刀上。
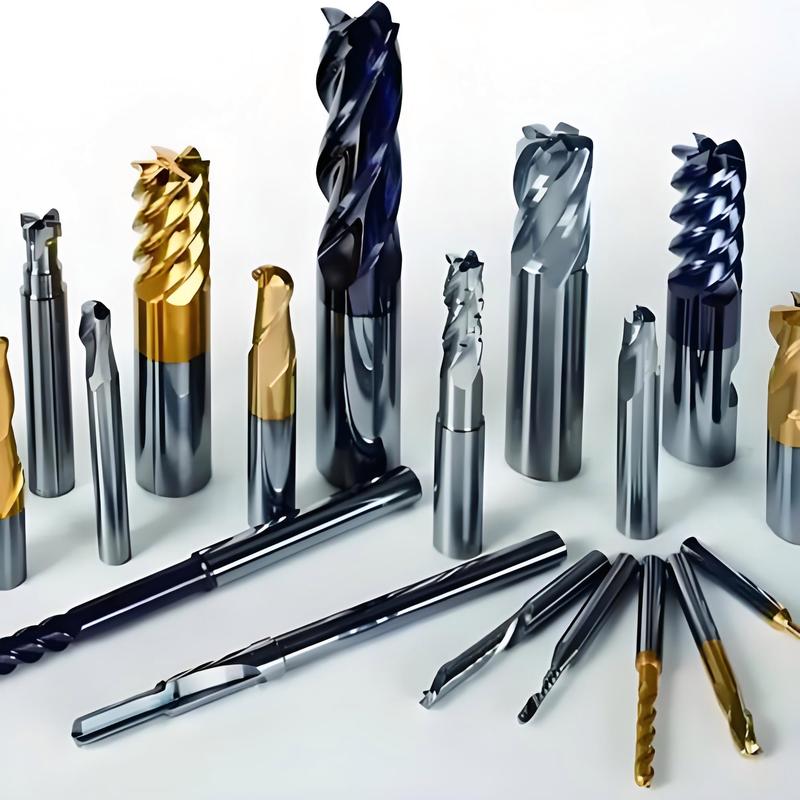 数控铣床加工用工业刀具实拍
问:现在国产工业刀具和进口的差距到底有多大?是不是一定要买进口才靠谱?
答:这个问题我被问了不下一百次。说实话,普通的麻花钻、立铣刀,国产现在做的真不差,精度够,寿命也不低,干普通的碳钢、铝合金工件,性价比甩进口八条街,完全够用。但碰到高精度、高负荷的难加工场景,比如铣航天的高温合金叶片,或者汽车发动机缸体的高速连续加工,山特维克、瓦尔特这些老牌进口刀的寿命稳定性,确实还比国产领先一截,这个得认。不过话说回来,你要是加工个普通的五金门锁配件,非要买几百块一片的进口刀,那就是纯纯交智商税,对吧?
选工业刀具的三个必踩坑,90%的工厂都中过招
我整理了三个最常见的坑,给你们列出来:
❗ 坑一:只看硬度,不看涂层适配
很多人选刀,就问一句“硬度多少”,完全不管涂层对不对材料。干铝合金你用普通的TiAlN涂层?那粘刀粘到你换刀换到手软,工件表面粗糙度根本达不到要求。干铝合金必须用金刚石涂层或者低摩擦的TiSiN涂层啊,差一层涂层,价格差不了多少,加工效果天差地别。
💡 坑二:忽略刃口钝化,白白缩短一半寿命
很多工厂拿到新刀直接上机干,说原厂出来的刃口肯定没问题。殊不知,新刀刃口有微小的毛刺和缺口,不做几微米的钝化处理,用不了两三天就崩刃。花几十块钱做个钝化,寿命直接翻一倍,这笔买卖怎么算都划算。
❗ 坑三:为了省成本,买不对版非标刀
定制工件需要非标刀,很多工厂找小厂做便宜的非标刀,尺寸差个一丝半丝,上去干就出问题,最后还是得重新做,反而花了更多钱。
问:工业刀具日常怎么维护才能延长寿命?很多人说刀具用完就扔,维护是白费功夫,对吗?
答:那绝对是错的。我见过很多工厂,用完的刀具随便往工具箱里一扔,刀尖碰刀尖,好刀也被碰出缺口,下次用直接崩。正确的做法很简单:用完卸刀,把刀身的切屑和切削液擦干净,刀尖朝上插在专用的分类刀架上,不同规格分开放,别堆一起。还有,可重磨的刀具,一定要找专业的厂商重磨,别自己在普通砂轮机上瞎磨,角度错了,哪怕是进口刀也用不了几次。
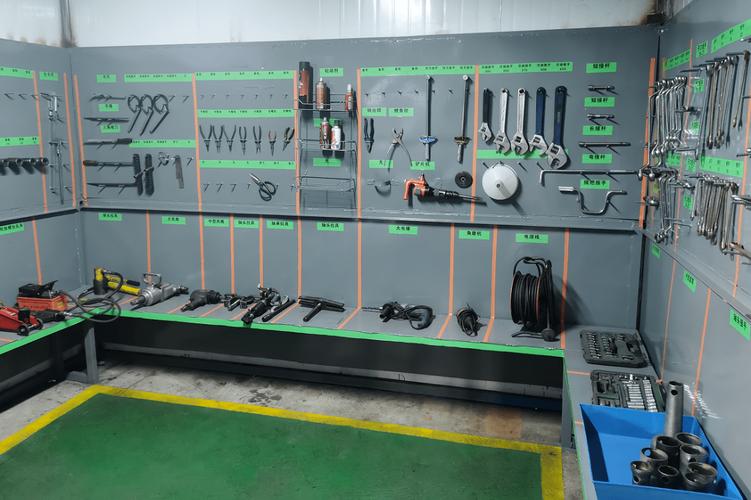 机加工车间工业刀具分类收纳实拍
工业刀具的新变化,已经悄悄改变机加工成本结构
这几年新能源火了,大量的难加工材料涌进车间,什么碳纤维复合材料、高温合金、动力电池结构件的铝合金,对工业刀具的要求完全不一样了。以前那种通用刀根本干不了,现在定制化专用工业刀具的需求涨得特别快,针对碳纤维的金刚石涂层铣刀,针对高温合金的梯度涂层刀,出来之后,加工效率比通用刀高了不止一倍。
还有一个明显的趋势就是国产高端工业刀具的替代。放在十年前,高端一点的加工全靠进口,价格贵,交货期还长。现在国内不少厂商做的高端刀具,已经打进了宁德时代、比亚迪这些大厂的供应链,价格比进口便宜三分之一还多,稳定性差不了5%,真的是给整个机加工行业降了大成本。
还有带监测功能的智能刀具,现在已经有不少大厂在用了,刀柄里埋了微型传感器,能实时监测刃口的磨损程度,到了阈值直接报警,不用工人凭经验换刀,要么换早了浪费刀具,要么换晚了出问题报废工件,这个真的解决了大问题。
干机加工这行,赚的就是刀口上挤出来的钱。别小瞧那一片小小的工业刀具,选对了,维护好了,一年下来多赚几十万都是正常的。选错了,哪怕订单再多,也经不住不停出报废品耗着。
你说对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业刀具选错?干机加工的半年利润没了
文章链接:https://m.zystgy.cn/a/59794