2026-09-19 11:44:40 作者:网编
分类:文章
很多人聊起制造业,眼睛都盯着高端机床、特种钢材。没人提工业磨料。这不奇怪。毕竟它藏在砂轮、砂纸、切割片里面,完工了也不会留在成品上,谁会注意?
可你知道吗?汽车发动机缸体的镜面抛光,芯片晶圆的切割,航空发动机叶片的打磨,甚至你手机屏幕的玻璃打磨,全靠工业磨料出力。没有合格的磨料,再牛的机床也做不出合格的成品。
别拿磨料不当主材,工业磨料的份量远超你想象
跑了快二十年工厂,我见过太多厂子在磨料上省小钱亏大钱。工业磨料听起来是辅助耗材,实际上直接决定了成品的精度、寿命和合格率。
常见的工业磨料按材质分,不外乎棕刚玉、白刚玉、碳化硅、碳化硼、人造金刚石这几大类,每一类都有自己的脾气。棕刚玉韧性好,便宜,适合磨钢材;白刚纯度高,适合磨精密零件;绿碳化硅硬度更高,对付硬质合金和非金属没得说;人造金刚石直接顶到硬度天花板,超精密加工全靠它。
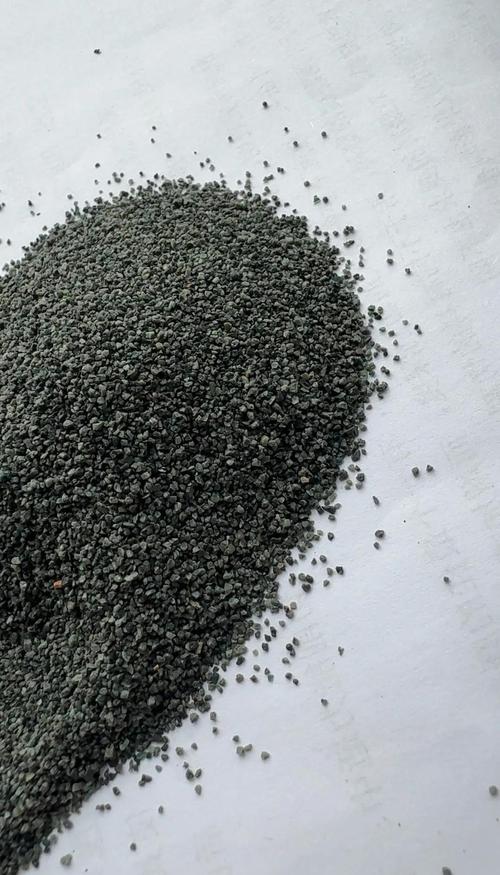 工厂车间堆放的成品工业磨料颗粒
说到这,刚好解答两个工厂老板问得最多的问题:
问:便宜的再生工业磨料能不能用?会不会坑人?
答:得分场景。你拿去做钢结构除锈喷砂,要求不高,再生磨料完全能用,省成本。但你要是磨液压阀的密封面,或者切割光伏硅片,再生磨料硬度不均,颗粒大小差太多,磨出来的面不合格,拆下来整台设备都废了,这点账真的要算清楚。
问:选工业磨料第一要看什么?给个最直白的判断标准?
答:核心就一句话,匹配工件硬度,算全流程成本。加工普通淬火钢选棕刚玉就行,没必要买更贵的碳化硅;加工硬质合金就得用绿碳化硅,棕刚玉磨不动,磨具消耗更快,反而更贵;做晶圆级超精密加工,必须用高纯度金刚石微粉,半点儿含糊都不能有。
选工业磨料最容易踩的三个坑
说实话,我见过的坑比我吃过的饭还多,挑三个最常见的给大家提个醒:
1. ❗只看硬度,不看韧性
很多老板进货,开口就问你家磨料硬度多少,以为越硬越好。实际上磨料要承受打磨时的冲击力,硬度太高韧性不够,磨的时候很容易崩碎,崩开的尖角直接在工件表面划出道子,好好一个工件直接报废。我之前见过一个做模具的厂子,为了提高打磨效率换了超硬磨料,结果成品率掉了15%,半个月就亏了几十万,又换回去了。
2. ❗忽略颗粒均匀度
同样标称120目,大厂的工业磨料颗粒偏差不超过5%,小作坊做的能差出20%。磨的时候,大颗粒磨得深,小颗粒磨不到,出来的工件表面纹理高低不平,后续工艺怎么救都救不回来。尤其是做镜面抛光,颗粒差一两个微米,出来的光泽度就差一大截。
3. ❗为了环保硬换错磨料
这几年环保要求高,很多原本用水洗磨料工艺的厂子,为了少排废水,硬换成低粉尘干磨磨料,根本不管磨料适配不对适配,最后成品率掉了快10个点,环保钱省了,生产钱亏了,得不偿失。
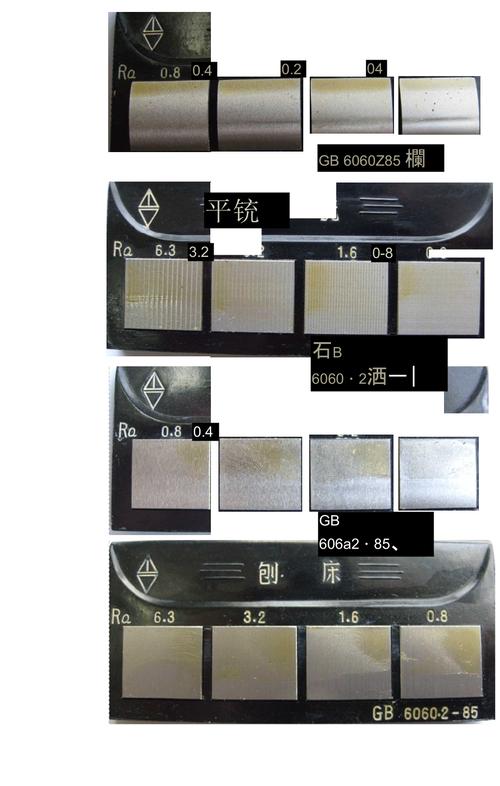 不同精度工业磨料加工后的工件表面对比图
现在的工业磨料,已经卷到纳米级了
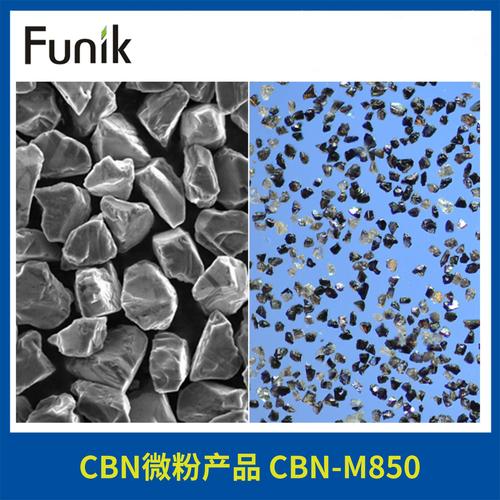 现在的工业磨料,已经卷到纳米级了
不过话说回来,别以为工业磨料就是几十年没变的老东西,现在国内做磨料的厂子,早都卷到新赛道了。
就说光伏行业,现在做N型硅片,越做越薄,切割用的金刚石线锯,上面的金刚石磨料颗粒必须均匀控制在3-5微米,差0.1微米,切出来的硅片就会厚薄不均,转换效率直接往下掉。前几年这种高均匀度的微粉磨料全靠进口,一吨卖几十万,这两年国内几家磨料厂突破了工艺,现在进口价格直接砍半,还供不应求,这不就是实打实的进步。
还有航空航天领域,叶片打磨用的新型陶瓷刚玉工业磨料,磨出来的叶片表面残余应力比传统磨料低30%以上,叶片的使用寿命直接提高十几万小时,一架飞机省下来的维护成本都是天文数字。
💡最后给刚入行的采购和厂长提个醒:选工业磨料,别只看每吨的进货单价,一定要算总账——磨料本身的消耗,成品率的变化,后续返工的成本,加起来才是你真正要付的钱。很多时候一吨便宜一千块,成品掉两个点,亏出去的是几万块的工件,真的犯不上。
靠谱的磨料,从来不会抢你的风头,但绝对能托住你的产品质量。这就是工业磨料,隐形的金刚,从来都不简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业磨料:被低估的制造业隐形金刚
文章链接:https://m.zystgy.cn/a/59802