2026-09-19 16:54:38 作者:网编
分类:文章
干机械加工表面处理快二十年,见过太多老板死磕电镀成本,转头就把化学镀的好忘得一干二净。
不信?你去问十个做精密异形件的加工厂,起码有八个没正经试过化学镀,剩下两个说化学镀贵,还说不好控制。
说实话,真不是化学镀不好,是很多人根本没摸透它的用法。
什么情况该选化学镀,而非电镀?
化学镀的原理说起来简单,不用外接电源,靠溶液里的氧化还原反应,把金属离子均匀沉积在工件表面。
就这一点,直接解决了电镀解决不了的大问题。
不管你是带深孔的液压阀体,还是内壁需要镀层的弯管,甚至是奇形怪状的航空结构件,只要镀液能泡到,就能给你出一层均匀的镀层。
电镀呢?你放个深孔件进去,外面镀层厚度能比内壁厚三五倍,要内壁耐磨?根本做不到。
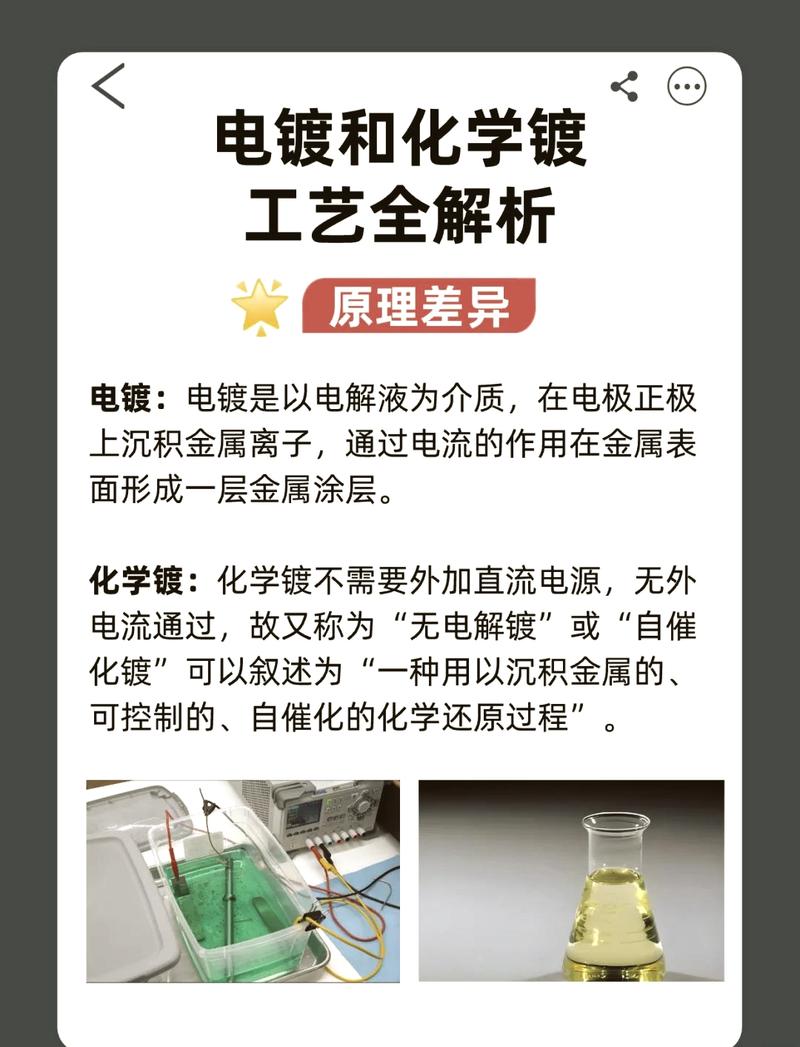 化学镀均匀镀层vs电镀不均匀镀层截面对比图
问:化学镀的镀层真的能做到完全均匀吗?会不会有盲区?
答:当然不是说100%毫无偏差,孔径深径比超过20:1的极端情况,也会有一点点厚度差,但这个差普遍不到5%,和电镀动不动30%以上的偏差比,根本不是一个量级。对于绝大多数要求耐蚀、密封、耐磨的工况,完全够用。
除了异形件,还有一个场景化学镀是刚需:非金属表面金属化。
塑料要做电磁屏蔽?陶瓷要导电?玻璃要镀金属层?电镀根本做不了,只能靠化学镀。
✅ 适合选化学镀的场景:
– 形状复杂的异形工件,要求镀层厚度均匀
– 需要耐蚀耐磨的精密机械零件
– 非金属基材的表面金属化处理
– 对镀层结合力要求高的工况
❗ 不建议选化学镀的场景:
– 超大批量低成本的通用标准件
– 要求镀层厚度超过100微米的大型工件,化学镀沉积速度慢,成本比电镀高很多
主流化学镀品类:镍磷 vs 镍硼,怎么选不踩坑?
现在工业领域90%以上的化学镀应用,都是化学镀镍,细分下来就是镍磷和镍硼两大块,很多人选错,白白浪费钱还出问题。
先说化学镀镍磷,按磷含量分三类,各有用途:
– 低磷(含磷1~4%):硬度高,可焊性好,适合电子接插件、需要焊接的结构件
– 中磷(含磷4~10%):韧性好,结合力强,耐蚀性均衡,是目前用得最多的通用款,大部分机械耐磨零件都用这个
– 高磷(含磷10%以上):非晶态结构,没有晶界,耐蚀性直接拉满,很多化工泵、石油管道内壁都用这个,耐盐雾能过几千小时,比普通不锈钢强太多
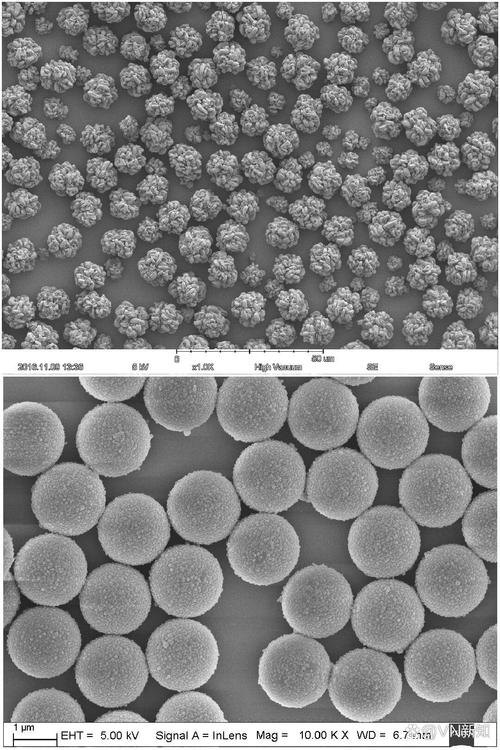 高磷化学镀镍镀层非晶态微观扫描电镜图
问:我是做化工离心泵叶轮的,环境里全是腐蚀性氯离子,选哪种化学镀靠谱?
答:闭着眼睛选高磷化学镀镍就对了。非晶态结构氯离子根本渗不进去,成本比用哈氏合金做叶轮便宜一半还多,寿命能达到不锈钢叶轮的三倍以上,太划算了。
至于化学镀镍硼,硬度比镍磷更高,耐磨性能更好,还能承受400度以上的高温,一般用在高端刀具、航空发动机零部件这种高端场景,但是成本是普通镍磷的两倍以上,普通民用机械零件真没必要花这个冤枉钱。
做化学镀最容易踩的三个坑,都是过来人血的教训
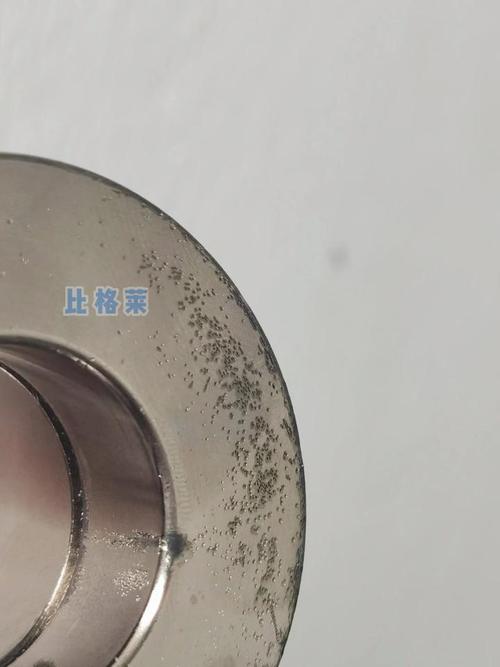 做化学镀最容易踩的三个坑,都是过来人血的教训
说实话,化学镀效果好,但门槛也不低,我见过太多厂栽在这几个地方,亏得底掉。
第一个坑:镀前处理偷懒。
化学镀对基体表面清洁度的要求,比电镀高太多了。工件上带一点油污、一点氧化皮,镀上去直接起泡脱落。前几年我认识一个浙江的加工厂,接了三千个液压阀体的订单,为了省脱脂的成本,用劣质脱脂剂,结果镀完全部起泡,全部返工不说,还赔了客户违约金,几十万直接没了。
太亏了。
第二个坑:乱调镀液参数。
化学镀的镀液很娇贵,pH、温度、浓度差一点都不行。pH高了,镀液会自发分解,整槽几万块的镀液直接废了,沉底一堆镍泥,你想救都救不回来。我刚入行的时候就亲手毁过一槽镀液,那时候师傅骂了我半个月,记到现在。
第三个坑:贪便宜找低价供应商。
很多小厂报的价格比成本还低,你以为捡漏了?其实用的都是回收的劣质镀液,杂质多,镀层耐蚀性差,用不到半年就生锈脱落,你找他他都跑路。
💡 给新手的小提示:不管合作哪家,大批量生产之前一定要先试镀。拿个报废的同材质工件试,测厚度,打硬度,做盐雾试验,全部合格再开干,别嫌麻烦,真出事了麻烦一百倍。
不过话说回来,现在化学镀的工艺已经成熟很多了,不像十年前那样只有大厂玩得起,中小加工厂只要找对靠谱的供应商,摸清楚适用场景,完全能用它搞定很多电镀搞不定的订单,赚更多钱。
毕竟干制造这行,多会一种工艺,就多一口饭吃,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:化学镀:被中小机械加工厂低估的表面处理利器
文章链接:https://m.zystgy.cn/a/59829