2026-09-19 18:02:40 作者:网编
分类:文章
很多做机械加工的工厂,选表面处理总盯着电泳、电镀。把粉末喷涂丢在角落落灰。我跑过不下三十家中小制造企业,见过太多好工艺被用错,好好的性价比王牌,愣是做出了烂效果。真可惜。
为什么粉末喷涂是当前制造业的最优性价比选择
环保红线卡得越来越严,你做普通喷漆,VOC排放不达标,分分钟让你停厂整顿。粉末喷涂不同,它是100%固体粉末成膜,没有溶剂,根本没多少VOC可排,废料处理成本直接砍大半。
更不用说性能。喷出来的涂层,附着力、耐磨损、耐酸碱腐蚀能力,甩普通溶剂喷漆好几条街。户外放个五六年,不掉色不粉化,普通喷漆两年就发乌开裂。
利用率还高。喷的时候掉下来的多余粉末,回收过滤就能重新用,好的生产线利用率能到98%,几乎没有浪费。
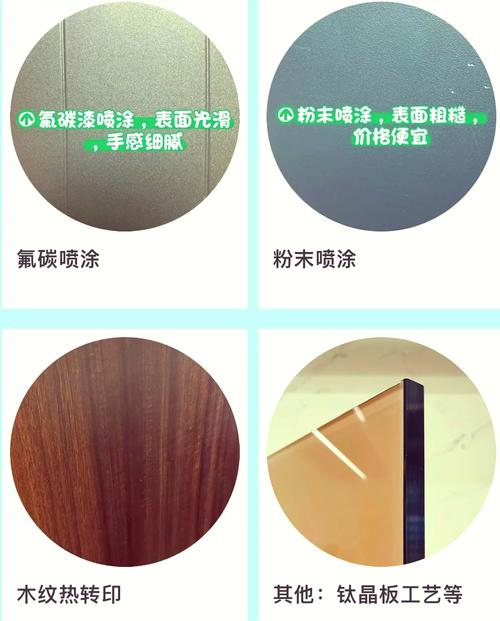 工业机柜粉末喷涂成品对比图
问:粉末喷涂前期要投设备,是不是小工厂玩不起?
答:还真不是。现在做一条半自动的粉末喷涂线,几十万就能拿下,要是你月加工量超过两千平方,不到一年就能收回成本。算全周期成本,每平方比喷漆低15%-30%,批量越大越划算。
问:铝合金阳极氧化和粉末喷涂比,哪个更适合做户外建材?
答:看需求。要是你要高光细腻的装饰效果,预算足选阳极氧化没问题。但要扛风吹雨淋,成本压得低,那肯定选粉末喷涂。同等厚度的涂层,粉末喷涂的防腐能力是阳极氧化的两倍以上,价格还不到一半,做户外围栏、门窗框架,没人比它更划算。
新手做粉末喷涂最容易踩的三个坑
我见过太多刚上项目的工厂,喷出来的货一批一批不合格,不是工艺本身的问题,是细节没做到位。
✅ 坑一:前处理偷工减料
很多工厂图快,零件上的锈、油不处理干净,直接喷。不出三个月,涂层就起泡掉皮,全赔回去都不够赚的。前处理的抛丸、磷化、除油,一步都不能省。碳钢零件的抛丸粗糙度必须控制在40-80μm,这个区间的附着力最好,别瞎调。
✅ 坑二:粉末型号选错
我见过有人做户外广告牌,用了环氧粉末,不到两年就褪色粉化,客户直接把整批货退回来。环氧粉末是内用的,附着力好但耐候性差,户外面料必须用聚酯粉末。这个死规矩别乱改!
✅ 坑三:烘烤温度乱调
固化温度不够,涂层发脆一碰就掉。温度太高,粉末发黄变质,颜色不对全废。尤其是薄钢板零件,升温太快直接变形,一定要根据你用的粉末型号调固化曲线,别图快一把火烤到位。
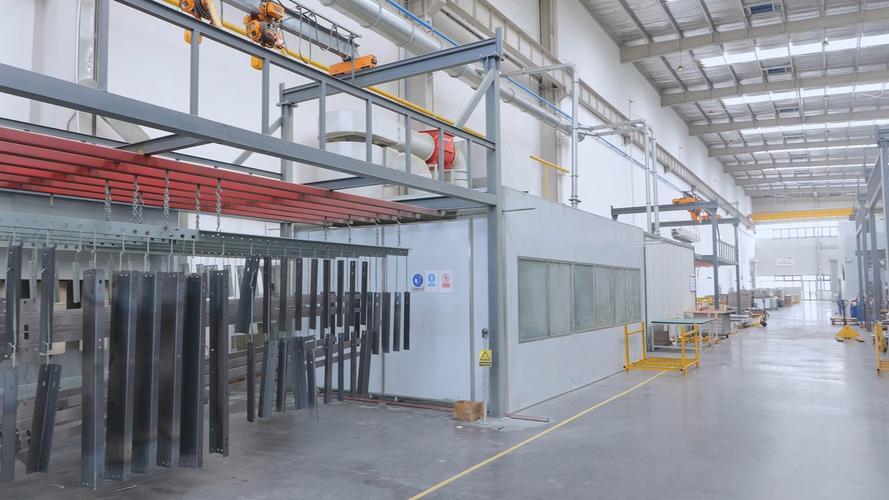 粉末喷涂生产线前处理工位现场图
粉末喷涂的新方向,已经帮你试过水了
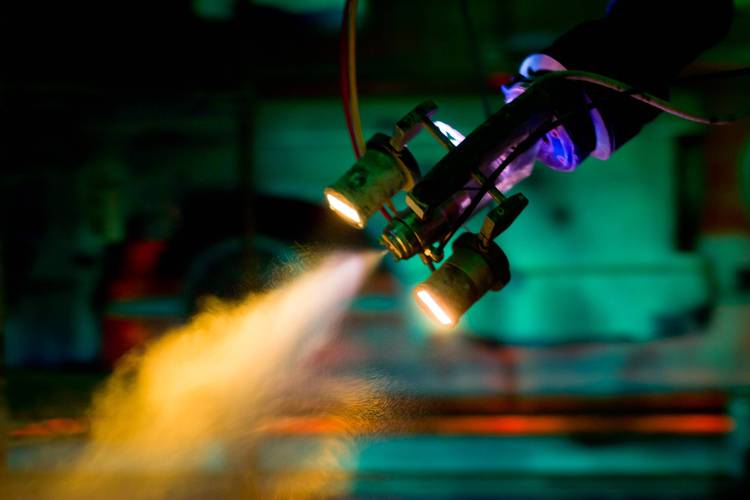 粉末喷涂的新方向,已经帮你试过水了
说实话,这两年粉末喷涂的新工艺真不少,很多已经能直接用在量产里了。
比如低温固化粉末,以前薄铁皮、塑料零件做不了粉末喷涂,一烤就变形,现在低温固化粉末120℃就能固化,薄板不变形,塑料基材也能做,还省了不少燃气费,就是单价略高一点,算上良率提升,整体还是赚的。
还有转印粉末喷涂,喷完转印能做出逼真的木纹、石纹效果,做户外景观围栏、民宿家具,比真木便宜一半,还不怕白蚁不怕淋雨,出货价能涨三成,客户还抢着要。我上个月在浙江一家家具厂见他们做这个,订单排到三个月后,真的香。
不过话说回来,粉末喷涂也不是万能的。要求涂层厚度低于30μm的高精度小零件,还是精密喷漆更合适,别硬上。
现在制造业卷得厉害,一分一厘的成本都要抠,环保还要达标,选对工艺就是抢利润。这么好的工艺,别丢在角落落灰了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:粉末喷涂:被制造工厂低估的表面处理王牌工艺
文章链接:https://m.zystgy.cn/a/59832