2026-09-19 22:25:50 作者:网编
分类:文章
很多做机械加工的老板,入行五六年还搞不清——工业研磨到底跟咱们平时说的打磨有啥区别?
很多人觉得,加工零件就是开料、切削、热处理、组装完事。
差远了。
现在高端制造拼的就是最后几个微米的精度,差0.002mm,航空发动机叶片装不上,液压阀漏压力,新能源汽车的电池集流体就达不到寿命要求。
这最后一步,就得靠工业研磨兜着。
为什么说工业研磨是精密制造的隐形门槛
咱们说的工业研磨,本质是利用磨料颗粒对工件表面进行微切削加工,和普通切削、铣削的原理完全不一样。切削是一刀下去切掉一块,研磨是千万个磨粒一点点刮掉表层,最后得到需要的精度和粗糙度。
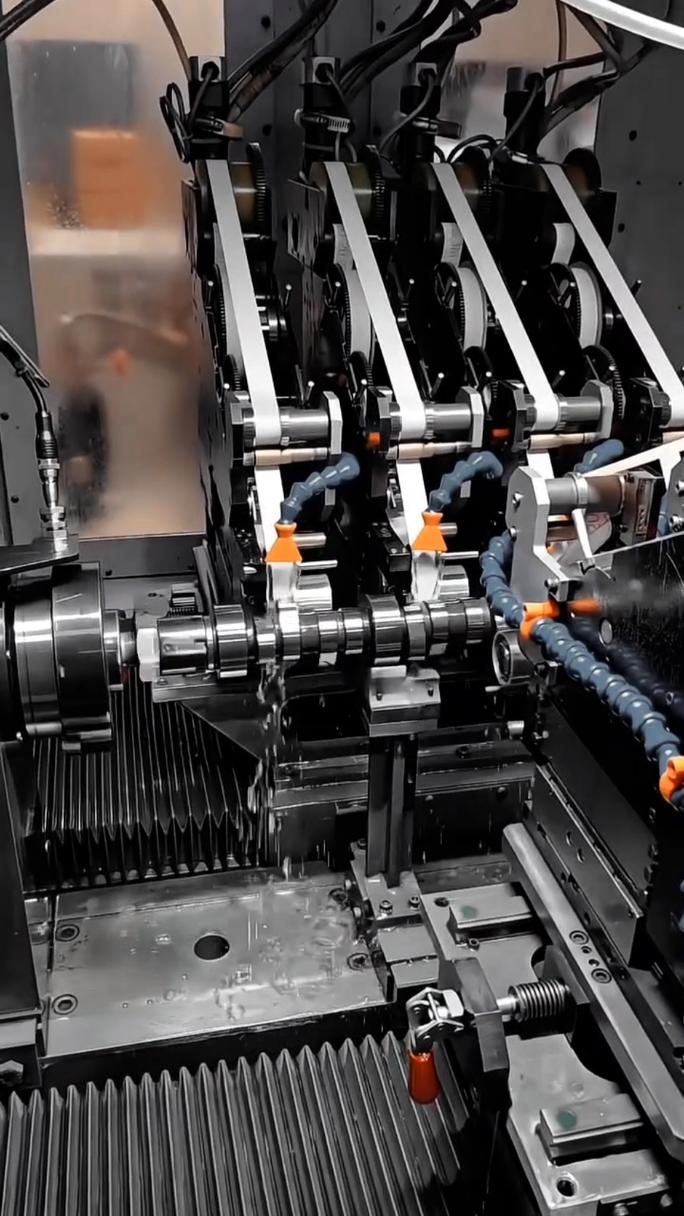 汽车发动机曲轴工业研磨加工现场
不信你摸,高端液压阀的阀芯,摸起来跟镜面似的,一点阻力都没有,那就是工业研磨磨出来的。普通铣完的阀芯,摸起来发涩,用不了半年就漏液。
问:普通车间的砂轮打磨算不算工业研磨?
答:当然不算。装修工人磨瓷砖的那种砂轮打磨,去除量一般在毫米级,精度也就控制在丝级(0.01mm)就顶天了。工业研磨的去除量大多在微米甚至纳米级,精度要求可以到0.1微米以下,差了好几个数量级,本质就不是一个活儿。
哦对了,现在很多人说的镜面加工,百分之八十都是靠工业研磨实现的,别的工艺根本达不到那个粗糙度。
主流工业研磨工艺,藏着哪些你不知道的坑
现在工业研磨大概分两类,游离磨料研磨和固结磨料研磨,各有各的用法,选错了就是批量报废。
游离磨料就是把磨料颗粒混在润滑油或者水基研磨液里,靠磨粒在研具和工件之间滚动切削,优点是设备便宜,初期投入低。很多小厂都爱用这个。
但缺点太致命了。磨粒的运动方向不受控,一批零件磨下来,一致性差一两个微米是常事,做高端订单根本没法达标。
固结磨料就是把磨料用粘结剂固定在研具上,比如研磨盘、研磨条,磨粒的位置固定,切削均匀,精度和一致性都高得多,现在高端加工基本都用这个。
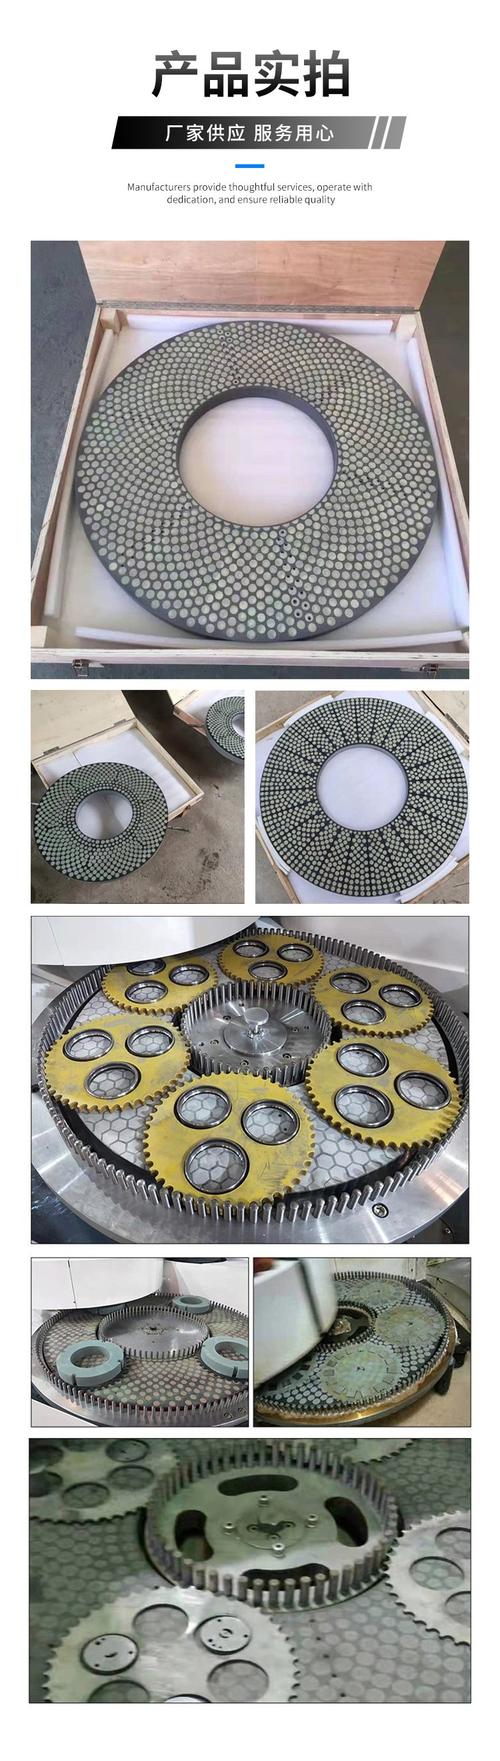 固结磨料工业研磨盘加工精密零件实拍
问:干研磨和湿研磨到底该怎么选?
答:这个真得看零件要求,别听设备厂商瞎忽悠。要低表面粗糙度、高平面度的,选湿研磨,研磨液能带走路削残渣,还能降温,不容易刮花工件表面。要是怕污染、要求加工效率的粗磨,干研磨也能用,但只适合软材质、低精度要求的毛坯修正,真做精密件千万别碰。
不过话说回来,也不是说固结磨料就一定好,成本比游离磨料高不少,要是做普通的五金零件,用游离磨料完全足够,没必要花那个冤枉钱。
选工业研磨方案,三个最容易踩的误区
 选工业研磨方案,三个最容易踩的误区
❗ 误区一:只拼磨料精度,忽略设备主轴精度
我见过太多厂子,花几十万进口顶级研磨盘,结果自己磨床主轴跳动就有0.5微米,磨出来的零件平面度直接超差,几十万打了水漂。工业研磨的精度是整个系统堆出来的,不是靠某一个部件就能救的,主轴跳动是根,根歪了啥都白搭。
💡 误区二:不控温,觉得车间凉快点就行
你算算,普通钢材的线膨胀系数是1.2e-5,零件长度100mm,温度变1度,胀缩就是1.2微米。工业研磨要求精度零点几微米,你车间夏天温差三五度,精度直接飘没影了。我前两年在宁波见过一个做液压件的厂子,车间没装恒温,夏天一批货废三成,老板还纳闷为啥设备没问题就是出不合格品,想想都哭笑不得。
✅ 误区三:盲目追高端工艺,不看实际需求
现在不少人一提到工业研磨,就说要化学机械研磨CMP,要纳米研磨,好像不用最高端的就不行。其实完全不是。你就是做个普通的不锈钢保温杯内胆,要求Ra0.8就够,用普通的平面研磨就行,上CMP成本翻十倍,客户也不会给你加钱,纯纯赔本赚吆喝。
说实话,国内现在工业研磨的水平已经起来了,早十年前,高端研磨盘全靠进口,一片几十万,还得等三个月交货。现在国内不少厂商做的固结磨料研磨盘,精度已经能对标进口,价格才一半,好多主机厂都换国产了,这是真的进步。
做制造的都知道,拼到最后就是拼细节。工业研磨就是那个最容易被忽略,却最能拉开差距的细节。你精度比别人高一个微米,你的产品就能卖贵两成,就能拿得到别人拿不到的订单,就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业研磨:精密制造不为人知的最后一公里
文章链接:https://m.zystgy.cn/a/59843