三辊研磨机:被高端制造刚需的老牌研磨设备

干这行干了快二十年,见过太多做油墨、色浆、电子陶瓷浆料的朋友,上来就要上大型砂磨机,把三辊研磨机扔在车间角落积灰。 真不是什么新设备就一定好。很多高精度高要求的场景,离了它还真不行。 ✅核心优势:无介质污染,细度精度拉满
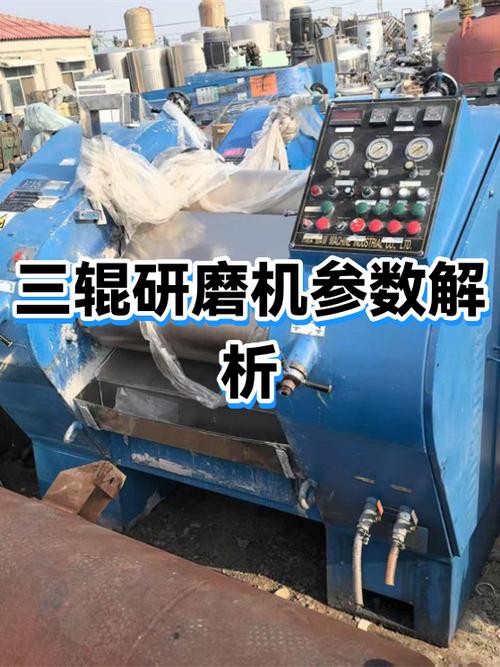
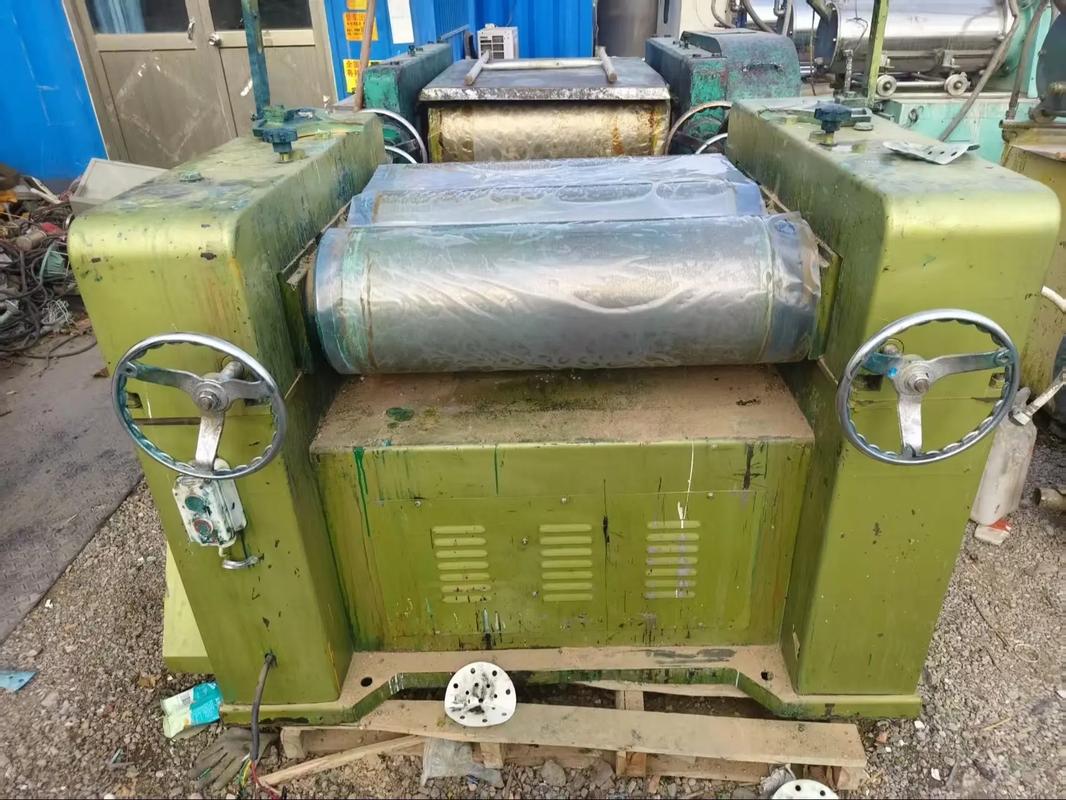
工厂车间三辊研磨机生产实拍图
工厂车间三辊研磨机生产实拍图

为什么高端物料离不开三辊研磨机

为什么高端物料离不开三辊研磨机
为什么高端物料离不开三辊研磨机
很多人搞不清三辊研磨机的原理,简单说就是三根平行辊筒,对向转动,转速从后到前依次升高,物料在辊缝之间被强行挤压、剪切,硬生生把团聚的颜料颗粒撕开磨细。 和砂磨机靠介质冲击研磨完全不一样。 没有研磨珠,就不会有介质磨损带来的杂质污染。做光刻胶银浆、高档化妆品色浆、药用软膏这种对纯度要求极高的物料,这一点就是秒杀级优势。 再说粘度。粘度超过10000mPa·s的膏状物料,砂磨机根本送不动料,转都转不起来。三辊靠辊缝挤着走,再粘的料都能处理。 细度也能打。普通精度的三辊就能稳定做到5μm以内,进口精密三辊能做到1μm以下,满足绝大多数高端制程的要求。 问:三辊研磨机和砂磨机到底该怎么选,不会选错? 答:抓两个核心判断点就行。第一看物料粘度,粘度高于5000mPa·s直接选三辊,砂磨机送料都困难,别硬扛。第二看杂质要求,做电子浆料、医药类产品,必须选三辊,省得后续花大成本去除介质污染。反过来,你做低粘度的建筑涂料,月产几百吨,那肯定砂磨机效率高,没必要用三辊。 💡就这么简单,别听销售瞎忽悠一堆参数,先把这两个点对上。

用三辊研磨机最容易踩的几个坑

❗很多人说三辊不好用,不是设备不行,是自己用错了。 第一个坑:辊缝乱调。新手上机,要么怕磨不好把两个辊往死里怼,轻则辊面磨出沟痕,重则直接把电机憋烧。要么辊缝留太大,磨十遍细度都达不到要求。 我见过干了十年的老师傅调辊缝,就拿一张普通的打印纸塞进去,拉着有均匀阻力就对了,比啥检测仪都准,你说邪乎不邪乎。 第二个坑:忘了控温。三辊靠剪切研磨,本来就发热,夏天车间温度高,辊子表面能摸到五六十度。很多热敏性物料比如树脂、生物制剂,一热直接变性,整锅料都废了。 三辊的辊筒本来就是中空设计,就是给你通冷却水控温的,一定要开,一般控在30-40度就刚好。 第三个坑:不做日常保养。辊面粘了硬渣不及时清,用个一年半载就磨出凹坑,磨出来的料一边细一边粗,直接报废。
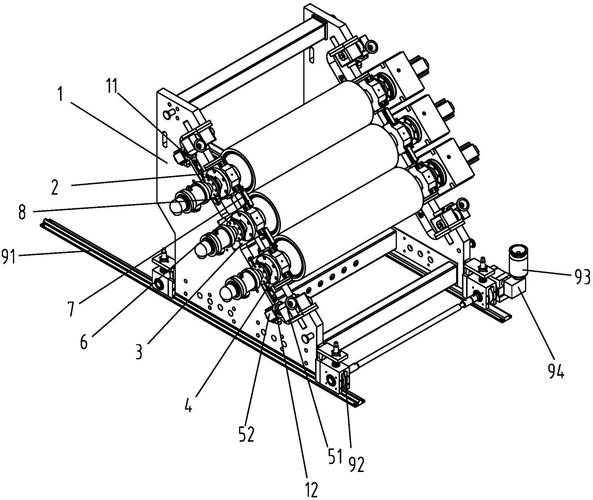
三辊研磨机辊面间隙调整操作示意图
三辊研磨机辊面间隙调整操作示意图
问:三辊研磨机的辊面磨损了,只能直接换辊吗? 答:当然不用。换一根全新的辊,少说也要大几万,太心疼。只要辊芯没有开裂变形,找专业的机械厂做辊面重磨、重新镀铬,几千块就能搞定,能用好几年。不过一定要注意,修完之后必须重新校三个辊的平行度,不然磨出来细度不均匀,这个钱就白花了。

新买三辊研磨机,该盯着哪些核心参数

新买三辊研磨机,该盯着哪些核心参数
新买三辊研磨机,该盯着哪些核心参数
很多人选设备只看辊径辊长,觉得越大越好,完全不对。几个核心参数一定要盯紧: 第一,辊筒材质 普通物料用铸钢镀铬的就够,性价比高。要是你做腐蚀性的酸性色浆,或者要耐磨用个十年八年,一步到位上陶瓷辊。陶瓷辊耐腐蚀不粘料,硬度是镀铬的好几倍,虽然买的时候贵一倍,算下来年均成本反而更低,不亏。 第二,传动方式 别买老式齿轮传动的,噪音大得震耳朵,齿轮磨损快,换一次齿轮耽误好几天生产。优先选皮带传动或者变频直联的,噪音小,转速还能随意调,不同物料换不同转速,太方便。 第三,刮刀结构 小批量实验室用,手动刮料没问题。要是量产,一定要买自动调压刮刀的,不用工人每次去紧刀,出料均匀还省人工,谁用谁知道。 说实话,我见过太多图便宜买小厂杂牌子的,用了不到一年,辊面歪了,间隙调不准,天天修,最后换设备反而花了更多钱,犯不上啊。 不过话说回来,如果你只是实验室研发试小样,买个一两万的小型三辊就够用,没必要硬上几十万的大型数控设备,适合自己产量就行。 现在出的数控三辊真的香,能存几十组辊缝参数,换产品的时候直接调参数,不用老师傅反复试,调机时间直接省了三分之二,多品种小批量生产的老板一定要试试,绝对惊喜。 一百多年的老设备,到现在还能在高端芯片、新能源浆料这些新兴领域占着核心位置,靠的就是真本事,别总觉得老设备就该淘汰,很多时候,经典才是不可替代的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:三辊研磨机:被高端制造刚需的老牌研磨设备
文章链接:https://m.zystgy.cn/a/59846