流化床造粒到底适合解决什么问题?
普通的挤压造粒、摇摆造粒,大多是先混料再成型再干燥,多道工序转料,损耗大,颗粒均匀度差。流化床造粒不一样,它让粉体在气流作用下悬浮成流化态,喷入雾化的粘结剂,一步就能完成混合、成粒、干燥三道工序。
做出来的颗粒球形度好,流动性强,细粉含量极低,后期处理成本省了一大截。不管是制药、食品、化肥还是新能源材料,只要对颗粒均匀度、纯度要求高,它都适配。
问:很多入门的朋友说流化床造粒门槛高,只有大产能才用得起? 答:这话放十年前可能对,现在早就不是了。目前国产小型实验、中试型流化床造粒设备已经非常成熟,哪怕你一年只有几十吨的高端原料药、特殊食品添加剂,用小型流化床反而比其他工艺成本更低。它成品率能到95%以上,细粉少得可怜,少了后处理筛分、返工的工序,算下来反而比挤压造粒省不少钱。
玩转动流化床造粒的几个核心细节
我干了快二十年工艺,见过太多设备没问题,参数调不对,出来全是废料的情况。给大家捋几个最关键的点:
💡 进风风速是流化床造粒的命根子。风速低了,粉体悬不起来,直接塌床,结成整板的大块,整锅报废。风速高了,细粉全被除尘抽走,根本长不成颗粒。 ❗ 粘结剂的雾化压力不能瞎调。雾化不好,粘结剂变成大液滴滴下去,直接把一堆粉体粘成死团,你敲都敲不开。 ✅ 粒径生长要匹配温度和喷速。想要均匀的粒径,就得慢喷慢干,别想着一步到位,喷液速度快了,颗粒含湿量太高,干燥不透还容易结团。 说实话,调参数没有一成不变的公式,不同物料密度不一样,哪怕同一种物料换了批次,可能都要微调个一两次,多试几次摸出规律就顺了。 问:我听不少人说流化床造粒只能做造粒,不能做包衣?是这样吗? 答:当然不对。现在主流的多功能流化床,造粒完成后不需要转料,直接调整参数就能做颗粒包衣,不管是肠溶包衣、缓释包衣还是功能性包膜,都能搞定。做制药、肥料的朋友应该懂,少一次转料就少一次污染和损耗,一条线搞定造粒包衣,效率不知道高多少。 之前我接触过一个做缓控释肥的客户,原来用转鼓造粒再转外包衣线,后来换了一步法流化床造粒包衣,成品缓释精度提了15%,整体成本降了快10个点,直接把竞品甩了一截。
流化床造粒最容易踩的坑,踩一个亏几万
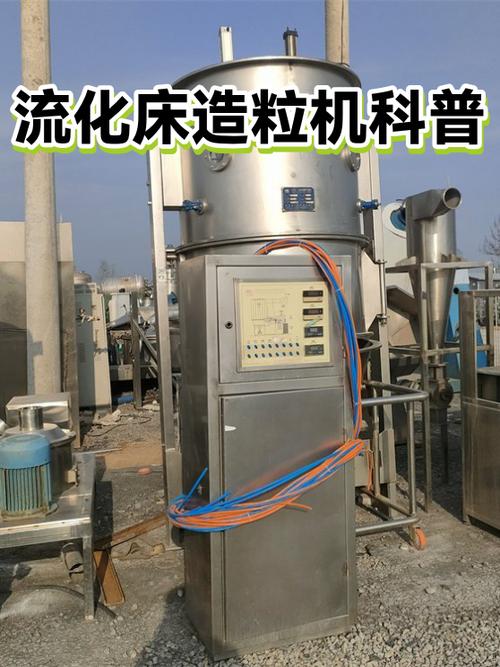
干工艺这么久,见过的坑真不少,说几个最常见的:
- 不做预实验直接买设备。不同物料的密度、粘附性、休止角差太远,同样的设备,做碳酸钙没问题,做微晶纤维素可能就塌床。一定要拿自己的料去厂家做预实验,哪怕出个几千块实验费,都比你买回去整台设备不合用强。
- 忽略分布板的维护。分布板是让气流均匀分布的关键,用久了孔会堵,堵了之后气流偏流,出来的颗粒粒径差能到一倍,你找半天找不到原因。去年见过一个客户,买了二手设备,分布板堵了一半没清理,开起来第一批料就全不合格,退了二十多万的订单,亏到姥姥家。
- 贪便宜省了除尘系统。流化床造粒本身气流夹带大量细粉,除尘不合格环保过不了,还浪费不少物料,好多小厂省了几万块除尘,结果开工半个月被要求停产改造,拆了重装花的钱比原来多三倍。