2026-09-20 13:49:48 作者:网编
分类:文章
上个月去苏北一个砂石场见老朋友,远远就看见老板蹲在设备脚边抽烟,脚边摆着个磨穿了大洞的锤头。新换的锤式破碎机才用了三个多月,产量直接掉了三分之一,算下来亏了快二十万。
说白了,干破碎这行,选对设备就是赚钱,选错就是填坑。今天就把我跑了上百个破碎现场攒的经验捋出来,都是踩过坑踩出来的干货。
选锤式破碎机,别光看参数,要看你的料
很多人上来就问,你家最大进料多大,每小时产多少吨,转头就把自己要破什么料给忘了。你破3度的石灰石和破7度的花岗岩,能是一回事吗?
差十倍损耗都不夸张。
普通的小型锤破,本来就是为脆性软料设计的,你硬拿来啃花岗岩,那不就是拿菜刀锯木头吗?三个月磨穿锤头真的一点不奇怪。
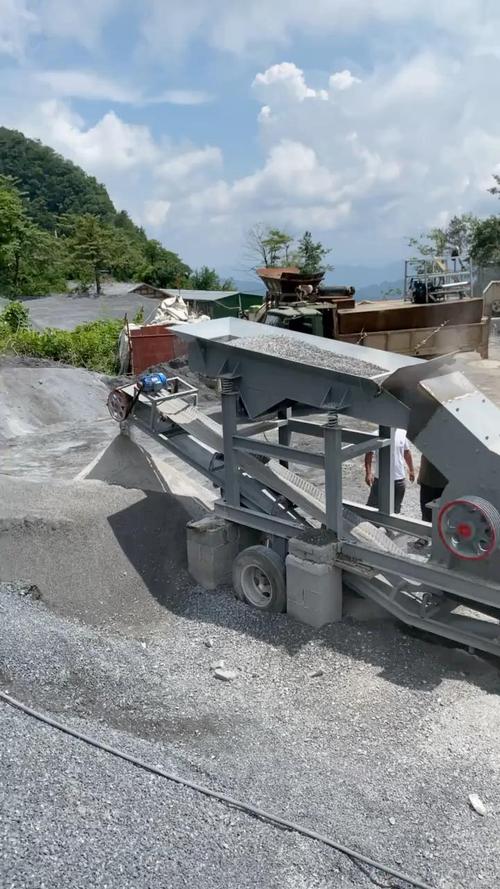 砂石生产线安装完成的锤式破碎机现场图
问:锤式破碎机是不是只能用来破脆性物料?
答:对也不对。常规PC系列锤破确实适合煤矸石、石灰石这类脆性低硬度物料,成本低出料匀,用着顺手。但如果你要破硬料,直接选重锤式破碎机就好。现在正规厂家的重锤破,转子加厚,主轴加粗,卸料间隙还能液压调整,对付玄武岩、花岗岩都没问题,就是前期投入高点,但总比三个月换一套锤头划算得多,对吧?
问:想要成品粒度均匀,选锤式破碎机能满足要求吗?
答:只要不是要求特别极端的级配,完全没问题。现在新款的锤式破碎机基本都带可调筛板,液压调整间隙,不会像老款那样出一堆粉料,调整得当,直接出符合国家标准的机制砂成品都可以,比颚破+圆锥破的组合投资省一半还多。
说实话,选设备第一步就是搞清楚自己的原料,别听销售瞎忽悠什么通吃,哪有那么多通吃的设备?
容易被忽略的易损件,才是锤式破碎机最大的隐形成本
我见过太多人,买设备的时候货比三家,就比总价格,谁便宜选谁,完全不问易损件的事儿。锤式破碎机运营十年,最大的成本从来不是设备本身,是锤头。
我之前遇到过一个河南客户,贪便宜买了小厂的锤破,送的高锰钢锤头,用了28天就磨完了,一套锤头小八千,一年下来换十套,小十万进去了,当初买设备省的那几万,不够半年霍霍的。
💡 给大家提个醒:选锤头别贪便宜
– ✅ 破中硬脆性料,直接选双金属复合锤头,耐磨度是普通高锰钢的3倍以上,价格只贵一半,算下来太划算
– ❌ 硬料别用普通高锰钢,直接上镶硬质合金的锤头,虽然贵一倍,寿命能长四五倍
– 💡 换锤头的时候一定要整组一起换,别只换坏的那一个,转子不平衡,轴承坏得更快
不过话说回来,现在很多厂家也学坏了,卖设备的时候给你配最便宜的锤头,压低总价抢单,后续赚你易损件的钱,别踩这个坑。
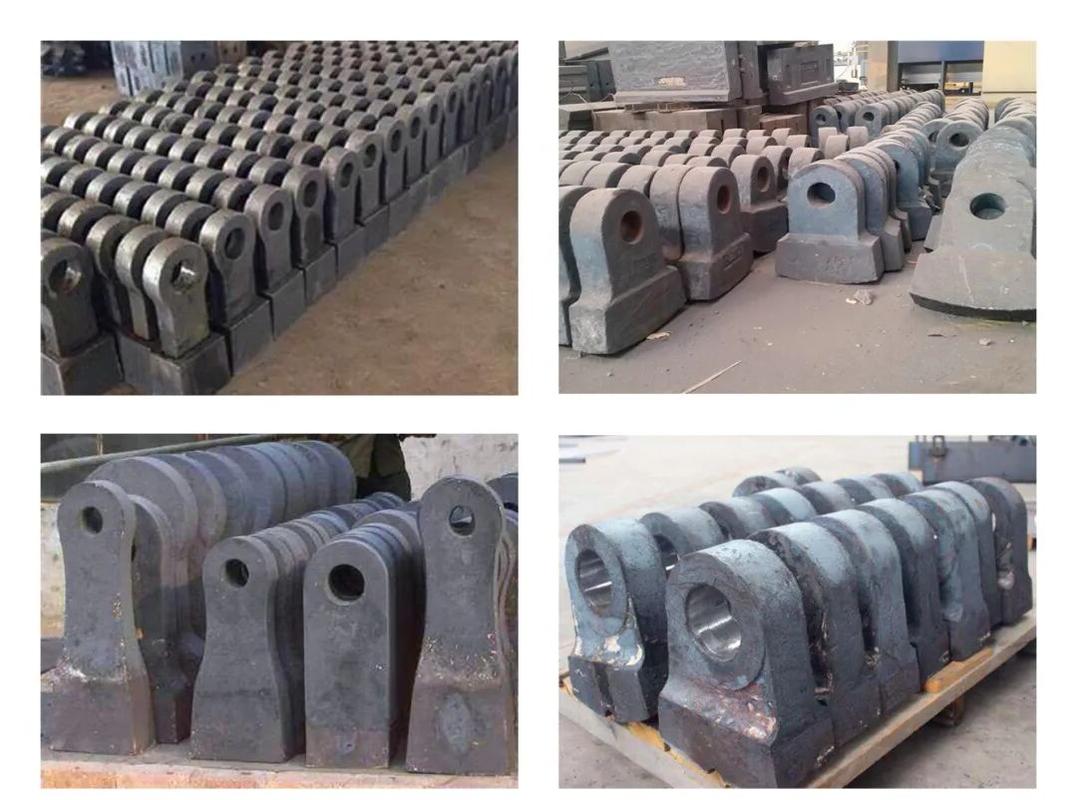 磨损报废的新旧锤式破碎机锤头对比图
安装调试的小细节,能省你好几年的麻烦
 安装调试的小细节,能省你好几年的麻烦
很多人觉得,锤式破碎机结构简单,找几个工人拧上螺栓就能开了?错,大错特错。
去年山西一个客户,买了我们的1512重锤破,图省钱找了自己村里的工程队装,基础没做水平校准,开机不到三个月,轴承直接烧了,拆下来换轴承花了一周,少出了几千吨料,损失好几万,得不偿失。
说几个必须卡的细节,别偷懒:
1. 基础螺栓一定要做二次灌浆,别图快一次浇完,设备运转起来震动大,用不了一年螺栓就松了
2. 转子到现场之后,一定要再测一次静平衡,哪怕出厂的时候厂家测过,长途运输磕磕碰碰,锤头位置稍微偏一点,转起来就是晃得整个生产线抖
3. 新机开机一定要磨合,别上来就满负荷进料,先开三分之一负荷转四五个小时,所有零件磨合到位了再加量,能把轴承寿命延长至少两年
买锤式破碎机的时候,一定要问清楚包不包现场安装调试,别省那点几千块的服务费,出了问题你哭都找不到地方。
干破碎这么多年,我最大的感受就是,锤式破碎机真不是什么高科技设备,没有那么多花里胡哨的概念,拼的就是材料实在,细节到位。很多人追求什么进口配置,什么黑科技,其实不如搞清楚自己的原料,选对锤头,把安装调试这些小事做好。
你要是准备上破碎线,别光坐在办公室看样本,抽两三天时间,去周边已经投产的厂蹲一蹲,看看人家实际用下来锤头多久换一次,产量能不能达到,比听销售说多少天花乱坠的都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:锤式破碎机选型避坑:老工程师攒了十年的实战经验
文章链接:https://m.zystgy.cn/a/59866