2026-09-20 21:30:58 作者:网编
分类:文章
前阵子去东莞长安一家五金加工厂蹲点,老板拍着桌子骂品控主管。
一批出口给欧洲车企的法兰,整柜退回来。
就差了0.02mm。几百万的货,直接当废铁卖。
没人敢信?但这就是真的。现在高端制造对精度的苛刻,超出很多小厂老板的认知。
为什么现在尺寸检测的要求越来越苛刻?
早个十年八年,普通机械加工零件,公差放个0.1mm,客户都睁一只眼闭一只眼。现在呢?新能源汽车的电池结构件、航空航天的紧固件、医疗设备的植入零件,公差卡到0.005mm都是常事。
产品精度上去了,尺寸检测的门槛自然水涨船高。
很多人觉得尺寸检测不就是拿卡尺量一量?早就不是了。现在批量生产的流水线,都是在线实时尺寸检测,不合格直接踢出去,根本不用人工碰。
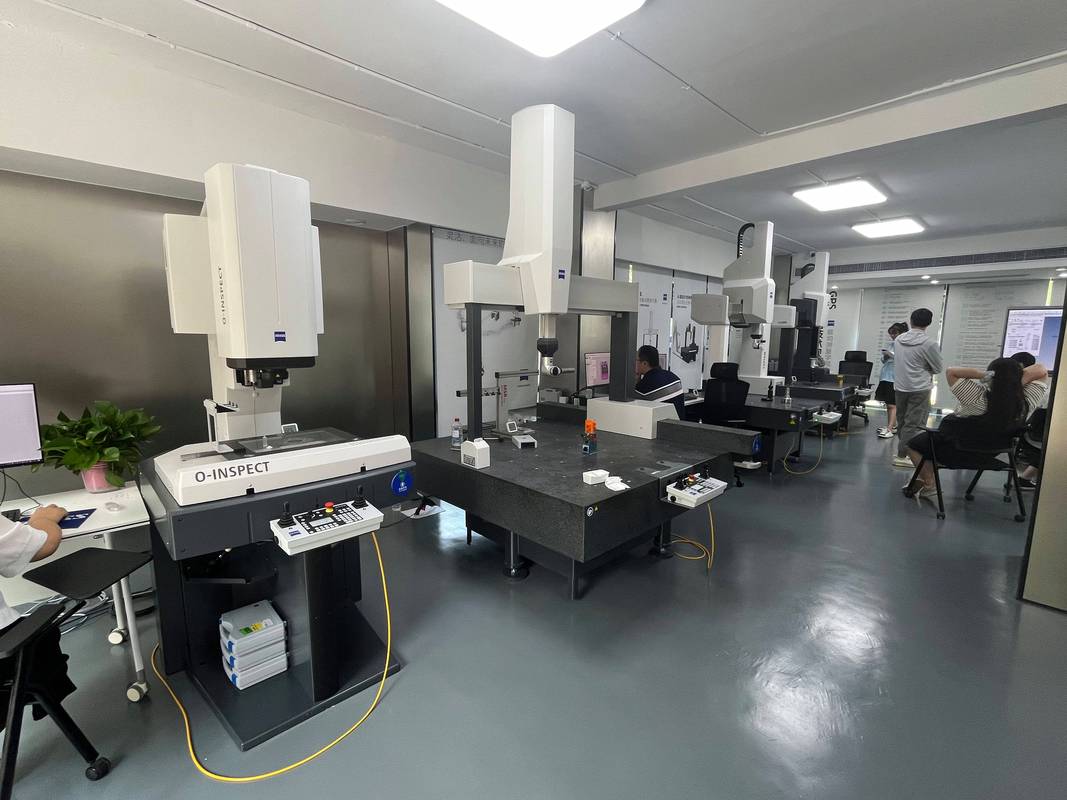 机械加工车间三坐标尺寸检测现场
我见过不少工厂,钱花了,设备买了,还是出问题。为啥?细节没做到位。
问:我们工厂花上百万买了进口三坐标,为啥测出来的尺寸还是经常波动,跟客户那边对不上?
答:真不是设备精度不够,90%的情况是环境和操作的问题。三坐标对环境要求有多夸张?正规的恒温检测室要控温在20±1℃,湿度稳定在40%到60%,地面还要做防震。你把三坐标放在机加工车间门口,机床一开震得桌子晃,加工的时候温度上来,车间温度飘个三五度,铝这种热膨胀系数高的材料,100mm长的零件就能差个0.02mm,这不就是刚好出问题的量级?还有,很多工厂一根测针用两三年,碰了无数次硬零件,针尖都磨圆了你还在用,能测准才怪。
不同生产场景的尺寸检测选型坑
说实话,很多工厂要么舍不得花钱买设备,要么脑子一热买了远超需求的贵设备,怎么都是亏。我给你理理最常见的场景选型:
✅ 大批量流水线生产:选工业视觉在线尺寸检测,每秒就能测好几个零件,实时出结果,不用人工,效率拉满,适合公差要求不是极致高的批量件。
✅ 小批量高精度零件抽检:选三坐标测量仪,能测复杂的三维尺寸,精度能到微米级,就是速度慢,成本高,适合抽检或者开发新品的时候用。
✅ 小加工厂普通零件:数显千分尺+高度规+小型影像仪,足够应付90%的订单,成本也就几万块,比买三坐标划算太多。
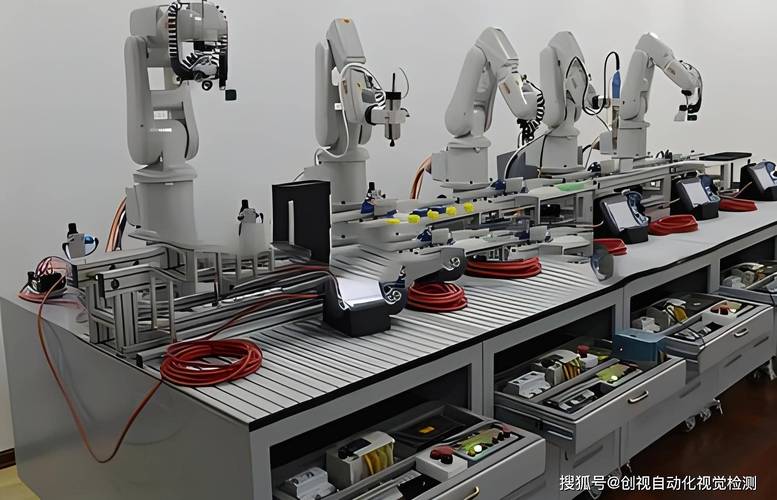 工业视觉在线尺寸检测生产线场景
问:我们就是十几个人的小加工厂,投不起大设备,偶尔接高精度单子,有啥低成本的路子不?
答:当然有。要是只是偶尔接高精度的单子,直接找第三方计量检测机构代测,一个复杂零件也就两三百块,比你花几十万买设备香多了。长期有小批量单子的话,淘个二手的进口小型影像仪,也就两三万,精度比新的国产便宜货还稳,完全够用。
能帮你省几十万的尺寸检测细节
 能帮你省几十万的尺寸检测细节
❗ 第一个细节:零件一定要等温测量。你刚从机床上拿下来的零件,因为切削发热,温度比室温高个三五度太正常了,直接测,铝件100mm就能差两三个微米,刚好卡公差的时候,直接不合格。拿下来放15到30分钟,温度跟环境平衡了再测,能省好多冤枉事。
❗ 第二个细节:绝对不能错基准。很多新手测尺寸,图方便随便找个平面当基准,原来图纸要求的基准是那个经过铣削的定位面,你随便换个侧面,尺寸差个0.05都不奇怪。基准错了,再准的设备也测不对。
❗ 第三个细节:软材料别用太大测量力。测铜、铝、塑料这些软材料,用千分尺别死命拧,数显千分尺有测力装置,用额定的力就行,你拧太紧,零件变形了,测出来的尺寸肯定偏小。我上次亲眼见一个老师傅,测铜套内径死命拧千分尺,测出来差了0.03mm,把机床师傅骂得狗血淋头,后来等温了重新轻测,刚好合格,尴尬得不行。
尺寸检测这东西,看不见,摸不着,很多工厂就愿意把钱花在机床上,不愿意在检测上投钱投入。
不过话说回来,真出了问题,几十万的赔款,够你买十台好的检测设备了。对吧?
做制造,拼到最后就是拼精度,拼细节。尺寸测准了,你才能接得到高端单子,赚得到高端的钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械加工中的尺寸检测:被忽略却决定产品生死的细节
文章链接:https://m.zystgy.cn/a/59894