2026-09-21 07:28:03 作者:网编
分类:文章
很多开工厂的老板,舍得花几百万上全新的加工线,舍得给销售开高额提成抢订单,却唯独在工业计量这块抠抠搜搜。
花几千块校准个三坐标都要犹豫三个月,觉得“能用就行,检不检差不多”。
真出事的时候,一批几十万的货打回来,哭都来不及。
工业计量根本不是“走个过场的年检”
大部分人对工业计量的认知,还停留在“卡尺量筒送去年审拿个证”,应付客户验厂用。
这完全搞错了核心。
工业计量是所有制造环节的精度标尺。你造出来的零件合不合格,机床准不准,热处理后的变形量对不对,全靠工业计量给准话。没有这个标尺,你所有的生产都是盲人摸象。
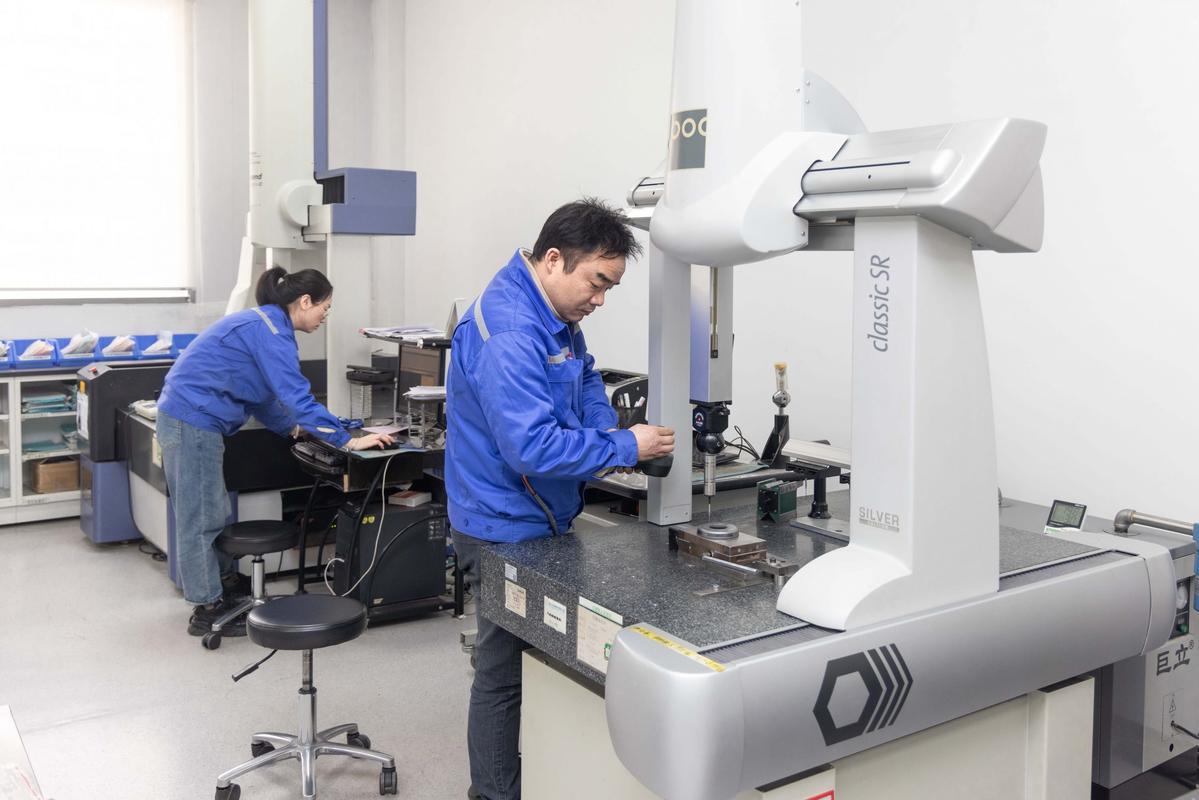 汽车零部件车间工业计量检测现场
问:我们就是做普通五金的小厂,年产值才几百万,也要花大功夫搞工业计量吗?
答:当然要。举个我上周刚碰到的例子,江苏盐城一个给电动车厂供螺丝的小厂,两万件货因为强度不符合要求被退,原因就是自己的拉力试验机一年多没校准,读数偏了8%,自己测合格,人家客户测不合格,来回运费加原料损失小二十万,够给所有计量器具做五年校准了。别拿运气当水平,真栽一次,半年白干。
别说小厂,就是做高端装备的大厂,也经常在这翻船。之前某航企配套厂,加工一个核心结构件,三坐标半个月没校,基准偏了0.02毫米,整个零件废掉,材料成本加加工费四十多万没了,就省那几百块校准钱,划算吗?
国内工厂做工业计量的三个常见坑
我跑过近百家制造工厂,见过九成工厂都踩过这些坑,说出来你对对号。
✅ 只检“需要给别人看的”,不检生产用的
很多工厂应付审核,把外检用的卡尺、千分尺都送去校准了,机床自带的在位检测探头、加工中心的基准块,两三年没人碰,切出来的零件偏了多少根本不知道。等你把零件送到质检那,发现不对,原材料和加工费已经砸进去了。
✅ 把工业计量当成纯成本中心
说实话,很多老板算账只算花了多少钱校准买设备,不算因为计量不准亏了多少钱。长三角有个做航空铝件的工厂,之前每年因为尺寸超差报废的料超过两百万,后来咬咬牙花八十万升级了在线工业计量系统,第一年就省了一百七十多万的报废成本,第二年开始全是净赚。
💡 这个账,怎么算都不亏啊。
✅ 迷信高端设备,忽略人
我见过不少工厂,花一两百万买了进口三坐标,结果操作的计量员只会按预设程序出报告,误差来源怎么来的,基准怎么调,一概不会。出来的报告,连质检主管都不敢信,白瞎了那么贵的设备。
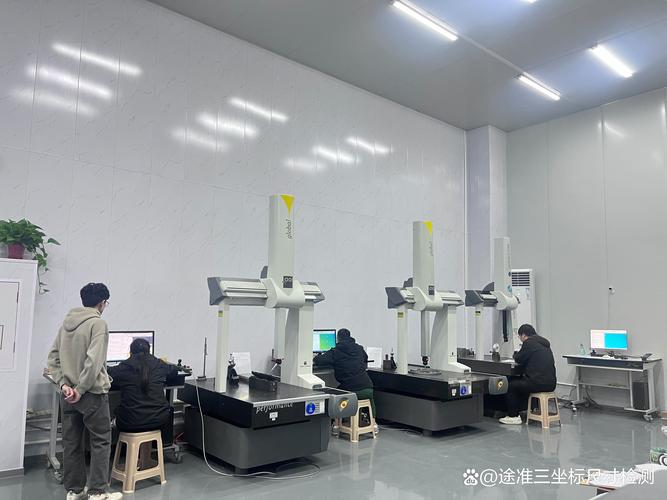 工厂三坐标测量仪工业计量校准操作
问:很多中小工厂纠结,在线工业计量和离线计量,选哪个性价比更高?
答:完全看你的生意模式。如果你是小批量多品种的非标加工,那离线计量足够,把常用计量器具定期校准,做好记录就行,成本低还灵活。如果你是大批量自动化生产,别犹豫,一定要上在线工业计量,能实时把不良品剔出来,不用等整批生产完再返工,光省下来的人工和废料钱,一年就能回本。
工业计量的下一个方向:从“检测”到“赋能”
 工业计量的下一个方向:从“检测”到“赋能”
现在很多人说制造业要升级,要搞数字化。但大部分人忘了,数字化的核心是数据准不准。你的工业计量不准,所有上传到MES系统的尺寸数据都是错的,搞再多数字化都是空中楼阁。
新的变化已经来了,工业计量早就不是只给你出个合格不合格的报告了。现在的计量系统能把实时测量的误差数据直接传给机床,自动补偿刀具磨损,调整加工参数,直接把良率提上去。
上个月我去东莞看一家做手机中框的工厂,他们把工业计量数据和CNC系统打通,刀头磨损了0.01毫米系统自动补刀,成品良率直接从91%涨到99.3%,一个月多赚小一百万,这就是计量赋能的威力。
❗ 给准备升级的工厂提个醒:先把基础计量体系搭好,再搞数字化,别搞反了。上来先砸几百万上系统,连卡尺校准都做不好,出来的数据全错,等于把钱扔水里。
制造业拼到最后,拼的就是比别人精度高一点,良率高一点。这一点点的差距,就是赚钱和亏钱的差距。工业计量就是这一点点差距的来源,别等亏了钱才想起补,早做早赚。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业计量:被中小制造工厂忽略的精度底座
文章链接:https://m.zystgy.cn/a/59919