2026-09-21 13:37:50 作者:网编
分类:文章
上周在车间帮师父调数控钻床,碰到一个急活。给一块钛合金板钻八个φ8的连接孔,新学徒图快,进给到顶,钻到第三个,钻头咔嚓一声断在里头。整个工件直接废了。师父站旁边脸黑得像锅底,半天憋出一句,你以为这是给木板打螺丝孔呢?
别把钻削就当成“打个洞”
大多数人对钻削的印象,就是拿个带尖的刀子转一转,掏出个洞来。这话不算错,但也全错。
工业里的钻削加工,是半封闭状态下的材料去除工艺,和你放在台面上的车削、敞开着干的铣削完全不一样。整个切削刃绝大部分都埋在工件材料里头,切完的碎渣要从窄窄的孔槽里挤出来,切削热散不出去,刀具受力也不均匀。
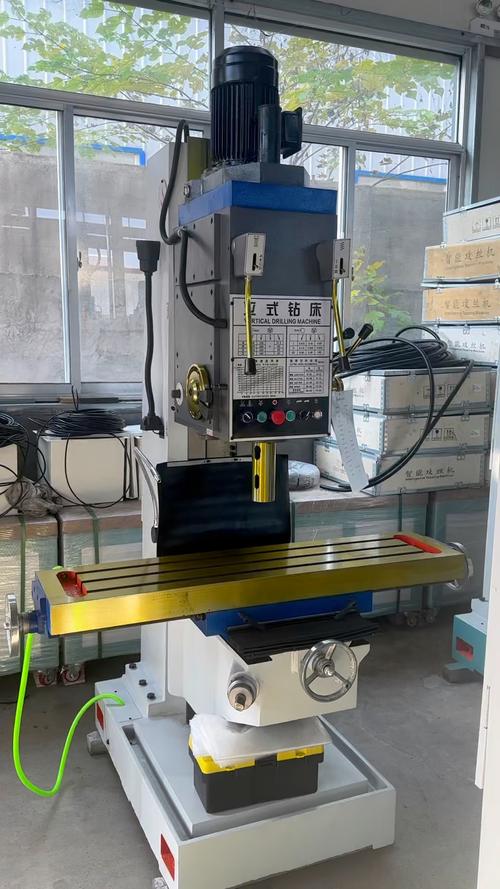 机械加工车间立式钻床钻削现场
就这么说吧,你在家拿手电钻给墙上瓷砖打洞,还得喷水降温呢,工业里的要求比这个严一百倍。有的孔要求公差在几微米以内,比头发丝的几十分之一还细,歪一头发丝,后续装配就卡,密封就漏,整个大部件直接报废。
钻削最头疼的坎,全是现场踩出来的
干了快十年加工,我觉得钻削的难,全在三个细节上。
第一个就是排屑。尤其是深孔,孔深超过孔径十倍以上的时候,切屑堵在孔里,排不出去,直接挤坏切削刃,还刮花已经加工好的孔壁。我刚上班那年,见过师傅调一台深孔钻,一根进口钻头小五千,进去不到五分钟,断了。师傅蹲在机床边,抽了三根烟没说话。那时候半个月绩效没了。
第二个就是定心。钻头本身是尖的,刚接触工件表面的时候,很容易“飘”,稍微歪一点,整个孔就斜了。很多新手不知道提前打个中心孔定心,上来直接干,十个孔得废六个。哪怕是数控设备,也架不住钻头打滑飘移,这是物理特性,再贵的机床也解决不了根本问题。
第三个就是适配不同材料。不同材料的脾性完全不一样。钻软铜铝,容易粘刀,切屑粘在钻头上,越钻越大,孔直接超差。钻淬硬钢,刀口容易崩裂,进刀快一点直接碎。钻碳纤维复合材料,最头疼分层,边缘起毛,改三五次进给转速都不一定能做好。
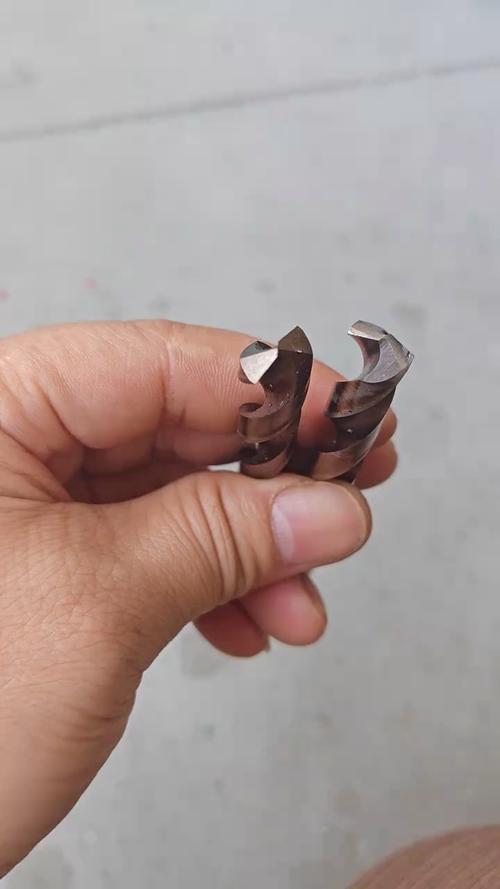 工业钻削加工崩刃钻头实物图
说实话,现在的刀具材料进步很多,什么涂层钻头硬质合金钻头,比过去的高速钢钻头好用太多,但该踩的坑一个都少不了。
这些常见误区,不少老工人都踩过
 这些常见误区,不少老工人都踩过
第一个误区:转速越快,钻得越快,效率越高。真不是。转速上去了,切削温度直接飙升,钻头没钻两个就烧得退火了,刀废了不说,工件也废了。越硬的材料,反而越要降转速,稳进给,欲速则不达这句话,在钻削这真的是真理。
第二个误区:只要钻透了,孔就是合格的。差太远了。就拿液压系统的阀体孔来说,内表面粗糙度差一点,压力上去直接漏油,整台设备都得拆了返工。很多时候后续还要铰孔、珩磨修正,但钻削是打底的,基础歪了,后面怎么修都救不回来。
第三个误区:钻削只能做粗加工,精度都靠后面工序提。不对,现在的精密钻削,直接就能做到IT7甚至更高的精度,很多微型电子零件、医疗器械的小孔,钻完直接用,根本不需要后续加工。
不过话说回来,钻削看起来普通,却是整个机械加工里占比极高的工艺。你手里拿的手机,镜头框的固定孔,汽车发动机的连杆连接孔,飞机起落架的装配孔,全是钻削出来的。很多人聊机械加工,总盯着五轴联动、3D打印这些听起来高大上的技术,却没人提最基础的钻削,可没有这些普普通通的孔洞,再高端的设计也拼不起来。
现在也有很多新的钻削技术,比如不用切削液的干式钻削,适合硬脆材料的超声振动钻削,本质还是那回事——在正确的位置,掏出一个符合要求的洞。
你下次路过机械加工车间,听到钻床嗡嗡响,伸头看看那不断进给的钻头,就知道。这看似简单的打洞,藏着多少经验,多少坑。就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钻削加工:你随处可见的孔洞,居然藏着这么多门道
文章链接:https://m.zystgy.cn/a/59940