2026-09-21 15:32:50 作者:网编
分类:文章
上次帮客户试新零件,在精密铸造车间蹲了三天,脚都站麻了。摸出来不少外人不知道的门道。
别被那些资料上的定义绕晕,说白了这就是工业里给“较真”的零件做模浇铸的活儿。
别被“精密”两个字唬住,核心就是那层蜡模
普通翻砂浇出来的零件,孔位差个一两毫米都算合格,边角带点飞边毛刺很正常,回头还要铣床磨床加工大半天。精密铸造不一样,浇出来的成品,尺寸误差通常不到0.1毫米,大部分位置直接能用,不用再切再磨。
很多人刚接触都会把它和3D打印混为一谈,其实这套工艺比3D打印工业化应用早了快半个世纪,最常用的就是脱蜡法,说穿了一点不玄乎。先做一个和成品一模一样的蜡模,形状随便做,多复杂的镂空异形都能做。然后给蜡模一层一层挂上陶瓷浆,等干了再放进高温炉里烧,蜡受热熔化流出来,剩下一个中空的硬陶瓷壳,这就是模子。最后把熔化的钢水或者其他金属液浇进去,冷却之后敲碎陶瓷壳,零件就出来了。
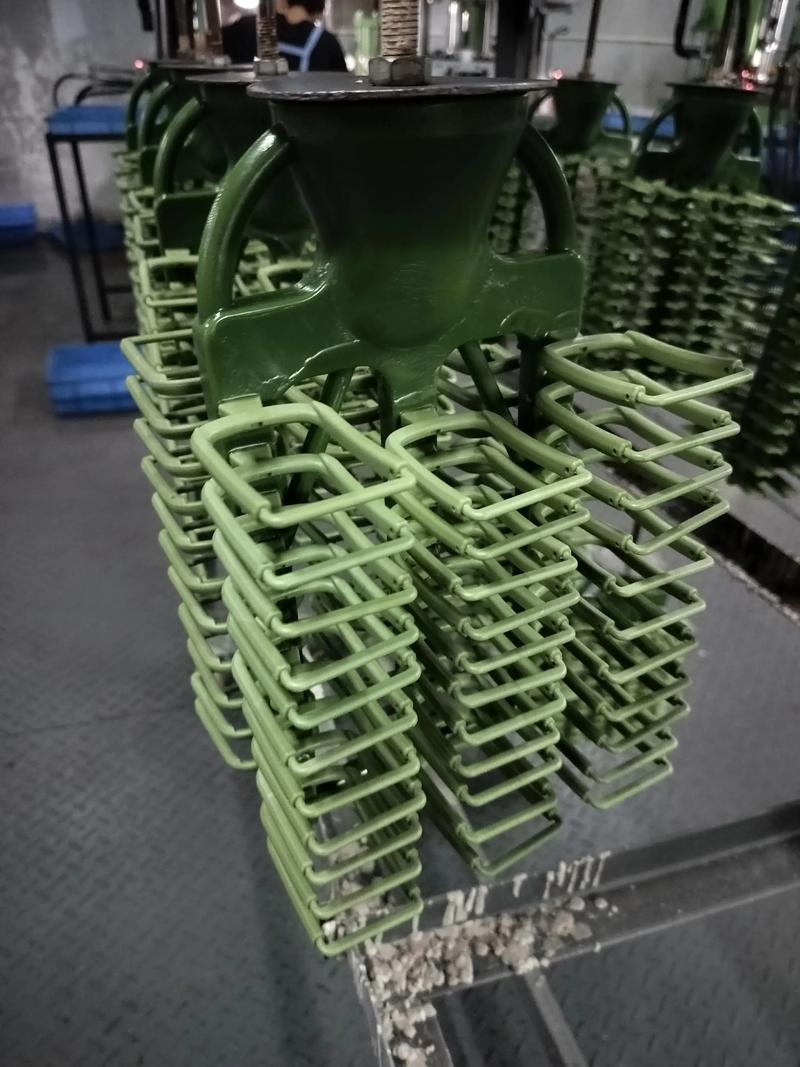 机械车间精密铸造成型蜡模堆
说实话我刚入行那会,以为这玩意儿只有航天军工才用,没想到转头就在汽配厂见了一大堆——涡轮增压器的叶轮就是这么做出来的。那形状弯弯曲曲,数控铣要挖掉多少料?精密铸造一次成型,省老钱了。
最难拿捏的,从来看不见
外行都以为最难的是浇钢水,其实哪有这么简单。最头疼的是收缩变形。
金属从一千多度的液态凉到室温,体积会缩,对吧?就拿常用的不锈钢来说,每一厘米大概缩一个毫米,你要是按成品尺寸做蜡模,浇出来直接小一圈,整块料直接废了。听起来简单提前放缩不就行了?不对啊,不同材质收缩率不一样,同一块零件,厚的地方和薄的地方收缩速度不一样,犄角旮旯和大平面收缩量还不一样,电脑能算个大概,真要做准了,还得靠老师傅调蜡模的时候一点点改。
我认识的老周,干了三十年精密铸造,手里出过的废件能堆半间仓库,他说哪有百分百一次成的,都是试出来的。
还有挂陶瓷浆那步,我之前看工人做,第一层用的是细得跟面粉一样的陶瓷粉调的浆,挂完凉干,再挂粗一点的浆,再往上挂砂,前前后后要挂个四五层,少一层都不行。壳薄了,浇钢水的时候容易炸,壳厚了,尺寸又不准。
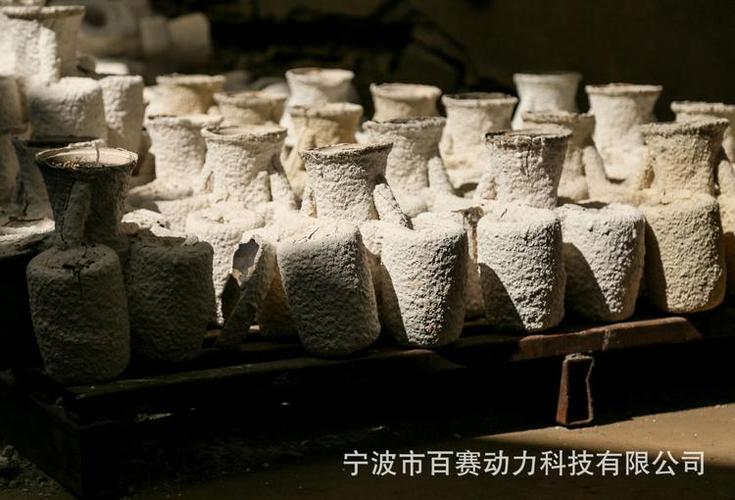 精密铸造脱蜡后中空陶瓷型壳
上次见一个新来的徒弟赶进度,少挂了一层粗砂,结果浇铸的时候壳裂了,小半钢水漏出来,把铁料箱烧黑一大块,吓得他半个月不敢靠近浇铸台。现在有自动挂浆机了,但是形状怪的零件,还是得老师傅手动补挂死角,机器摸不到那个薄厚劲儿。
它离你真的不远
 它离你真的不远
别觉得精密铸造是高高在上的工业黑科技,你每天都在蹭它的便利。
你戴的轻量级钛合金眼镜框,很多就是精密铸造出来的,整体成型没有焊缝,戴个五六年都不会断。医院做种植牙的那个基台,尺寸差个零点零几毫米就装不上,也常用精密铸造做。
不过话说回来,它也不是万能的。太大的零件做不了,批量太小的话开模成本又高,所以不是什么零件都适合用。现在很多人说3D打印要替代精密铸造了,我看不对,批量生产十几公斤几十公斤的复杂零件,精密铸造的成本比3D打印低一半还多,质量稳定性也更好,短期内根本替代不了。
我现在办公桌上压着个做坏了的小叶轮,就是那次试模剩下的,钢的,沉甸甸的,表面溜光,就是角落缩了一毫米,整个就废了。每次看见它都想,所谓的高端制造,哪里有什么魔法,不就是把这一毫米的误差,一点点抠出来吗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里聊出来的精密铸造门道
文章链接:https://m.zystgy.cn/a/59947