刚进锻造车间的时候,鼻子里三天都散不去那种热烘烘的氧化铁皮味。万吨压机一启动,脚底板都能感觉到隐隐的震动。师傅把夹钳往料架上一扔,指着刚压出来还冒着热气的工件说,这就是模锻活。
不是所有打铁都叫模锻
很多人对锻造的印象还停留在村口铁匠铺,一锤子一锤子敲锄头。其实早就不是这么回事了。
自由锻靠打,模锻靠模具挤。提前按照零件形状做好一凸一凹两套模具,把烧透的钢坯放进去,压机一压,金属顺着模具腔流开,形状尺寸一次就差不多定了。省去了无数次敲打的功夫,批量做出来的零件尺寸一致,不会差太多。
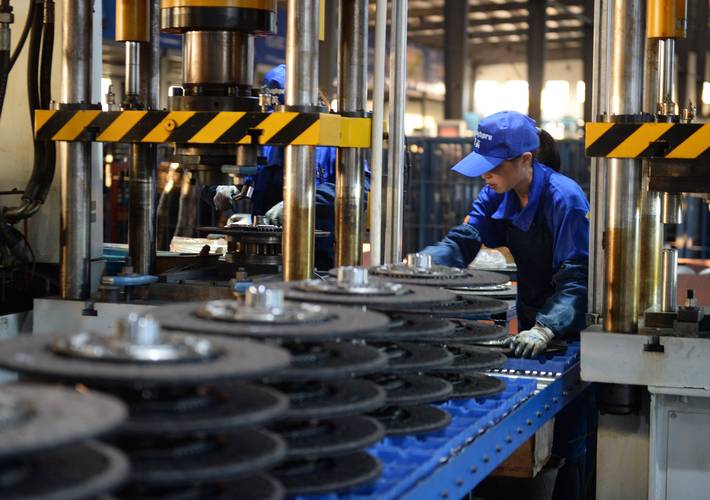
说实话,刚入行的时候我真觉得这不就是放大版的打铁?有什么难的?跟着盯了几炉活才知道,哪里是打铁,分明是跟钢较劲。
你要让钢乖乖填满模具最偏的那个角落,温度、压力、坯料大小,哪一样差一点都不行。坯料多了,飞边太厚,后续修模费死劲;少了,型腔填不满,整个件直接废。
模锻成型的坎,全在看不见的地方
外行看就是一压,内行看门道全在细节里。
第一个坎就是料温。钢要烧到什么程度?不同的钢料不一样,含碳量高一点的,温度就要高个几十度。差个五十度,金属流动性就差一大截,要么填不满,要么压出来内部有暗纹,探伤探不出来,装车用两年断了,就是大事故。我刚进厂那年,有一批汽车转向节坯料,出炉的时候测温枪歪了,少测了三十度,压完全废,几十万直接打水漂,班长脸黑得跟炉底渣一样,闷了三天没说话。
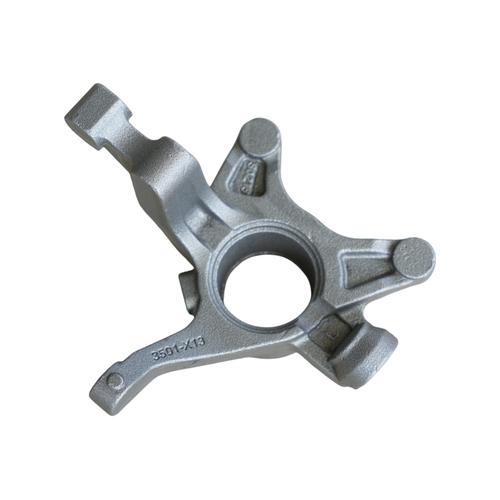
第二个坎是模具。模具本身就是超高强度钢做的,可架不住每压一次就受一次高压高温冲击。钢变形的时候,温度能升到上千度,模具型腔表面时不时就会被啃出小坑,有一个小坑,整批活都废。好的模锻师傅,会盯着模具的损耗,压几十件就停下来磨一磨型腔,就跟木匠磨刨刀一样。
还有一个看不见的东西,就是金属纤维流向。模锻比铸造、比机械铣削强就强在这,铸造是钢水浇出来的,容易有气孔,强度上不去;铣削是从整块钢里挖出来,把原本连续的金属纤维切断了,受力大了就容易断。模锻是硬生生把钢挤成形状,纤维顺着零件的轮廓走,抗冲击抗疲劳的能力,差着好几个档次。
它藏在你看不见的地方,却托着你的安全
很多人觉得模锻是工业上游的东西,跟普通人没关系。哪能呢?你每天开的车,转向节、传动轴、底盘摆臂,核心受力件全是模锻出来的。你坐的高铁,车轴的毛坯也是模锻。就连你登山用的冰镐,头部那块硬钢,也是模锻的。
不过话说回来,现在确实有不少新技术冒出来,比如3D打印金属,比如精密铸造,都说要替代模锻。可真到了受力大、要扛几十年的地方,还是模锻靠谱。成本够低,强度够高,批量生产稳得很,没哪个工艺能随便换掉它。
昨天我又去车间转,看到老师傅蹲在新模具旁边,用细砂纸磨型腔的飞边槽,砂纸蹭着钢面沙沙响。刚加热好的坯料被机械手送进去,万吨压机带着一声闷响压下来,整个车间地面都轻轻颤了一下。开模,夹出还红得发亮的工件,放在料架上降温,氧化皮哗哗往下掉。
一块软塌塌的烧红钢坯,就成了能扛十几吨拉力的硬骨头。就是这么回事。