为什么动力电池顶盖焊接非选激光焊接不可?
动力电池,尤其是现在流行的大圆柱、大容量方形电池,对密封要求到什么程度?哪怕漏出一毫升电解液,都是整台车召回的事故,对吧?传统焊接,比如电阻焊、氩弧焊,热影响区大得离谱,1-3mm的铝合金顶盖,焊完之后旁边几毫米的极柱绝缘件都被烤变了形,后续装配合格率直接掉十个点都不稀奇。
激光焊接靠的是高能量密度激光束熔化材料成形,聚焦之后光斑能做到零点几毫米,能量都集中在焊缝上,热影响区通常只有传统焊接的五分之一不到,铝材变形几乎看不出来,密封性能还能稳定达标。
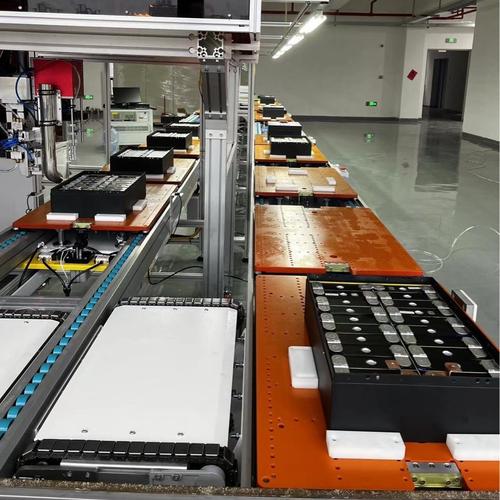
现场踩过的那些激光焊接坑
说实话,我见过不少厂家,花大价钱买了进口激光器,焊出来的不良率还是降不下去,问题出在哪?不是设备不行,是参数没摸对,还有材料在搞鬼。现在动力电池顶盖大多用铝铝复合或者铝钢复合板,异种材料焊接,最容易出连续脆化层,一拉就裂。
我之前碰到过一家厂,焊接完出厂前气密性检测全过,电池放了三个月,装车跑了几千公里,焊缝裂了,批量召回亏了几千万,说起来都懊恼。❗
还有什么坑?保护气吹的不对,你焊铝的时候,保护气流量大了,会把熔池直接吹变形,出凹坑,后续气密肯定过不了;流量小了,熔池氧化出气孔,还是漏。就这么邪门。
💡这里给个现成的参数参考,焊铝合金顶盖,侧吹保护气用纯氩,角度30-45度,流量通常15-25L/min,这个是几十家厂磨出来的经验,差不了。
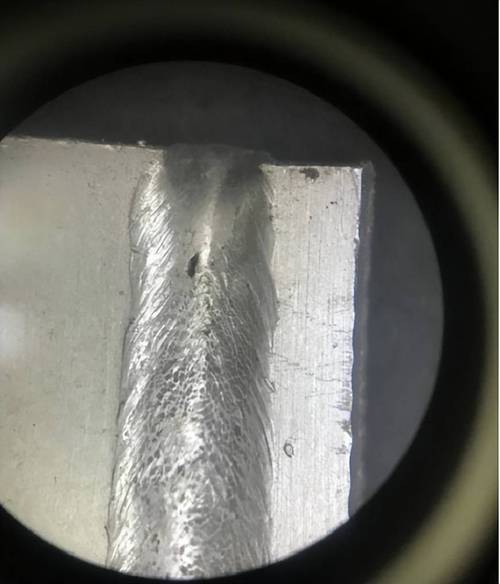
新技术要不要追?
最近两年行业里冒出来不少新的激光焊接玩法,最火的就是振荡激光焊接,说白了就是让激光焦点在焊接面上画圈或者画八字,原来的直线焊,焊缝窄,气孔很容易裹在熔池里面排不出来,振荡焊通过光斑摆动能把气孔赶出来,还能让异种材料混合更均匀,脆化层厚度能减大约三分之一,焊缝抗拉强度能涨一成多,对铝钢复合顶盖来说确实好用。
还有远程振镜激光焊接,十几厘米的工作距离,靠振镜快速移动光斑,不用接触工件,换型只需要改程序,十来秒就能切到新的产品型号,适合现在多车型共线生产的pack厂,效率比传统机器人焊接快三倍都不止。
不过话说回来,新技术别盲目上。你如果就是做容量不大的商用车铅改锂项目,原来的常规光纤激光焊接已经够使了,不良率已经能控制在千分之一以内,花几百万加振荡焊功能,纯属浪费。适合自己产量和产品等级的,才是对的。
跑了这么多制造业车间,最大的感受就是,工艺没有高低,只有适配。激光焊接能在动力电池顶盖这个位置把传统工艺挤走,不是因为它名字听起来高端,是它刚好踩中了动力电池对高精度、高密封性、高自动化的所有需求,接下来固态电池落地,说不定还能玩出更多新花样,等着看吧。