2026-09-21 18:38:52 作者:网编
分类:文章
我干机加热处理快三十年,见过太多设计完美的工件,最后栽在热处理淬火这一步。说出来你可能不信,很多量产线出问题,根本不是材质不对,就是淬火那十几分钟里,某个细节没做对。
淬火不是泡冷水这么简单,差10度硬度差一半
不少刚入行的工艺员,甚至开小厂的老板,都觉得淬火不就是把烧红的工件往液体里一扔?哪有那么多讲究。
扯。
就拿大家熟悉的重载齿轮来说,要求表面硬度HRC58-62,心部硬度HRC30-40,表面要耐磨,心部要抗冲击,差10度的淬火温度,硬度直接差两三个HRC,要么硬度过高开裂,要么心部韧性不够,跑不了几万公里就断轴。
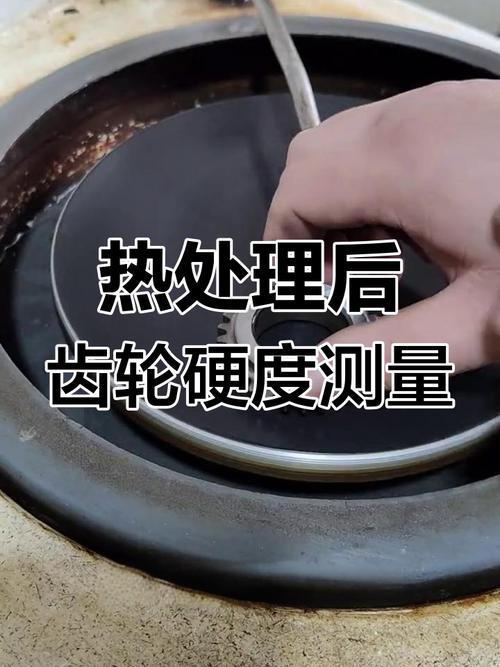 工业齿轮热处理淬火后硬度检测现场
问:现在很多中小厂用箱式炉淬火,为啥同一批出来的齿轮硬度一致性特别差?
答:核心真不是设备不够好,就是装炉的细节没做对。去年我去浙江一家汽配厂做技术支持,他们给重卡做后桥齿轮,同一炉出来硬度差能到HRC3度,翻来覆去查了半个月没找到问题,最后一看装炉,为了多塞两个工件,齿轮直接叠着放,靠近炉丝的位置比中心位置升温快20度,淬火的时候冷却速度也差一大截,硬度怎么可能一致?解决办法也简单,做分层隔栅,每一层工件之间留至少15mm的间隙,让淬火介质能顺畅流过每个面,这个改动花不了几千块,一致性直接提上来,报废率降了七成,不信你试。
淬火介质选错,等于半路子报废
早几十年淬火就两种,水和机油,现在不一样了,PAG聚合物淬火液、等温分级淬火油、硝盐浴,各种介质各有用途,选错了直接白干。
比如大截面的轴承套圈,你用普通全损耗机油淬火,淬硬层深度根本达不到要求,用PAG淬火液又得调浓度,通常PAG浓度控制在8%-12%之间,截面越大浓度越高,夏天环境温度高,还要多补1%-2%的原液,这个都是一线摸出来的经验,书上写的都是参考值,真做起来得自己试。
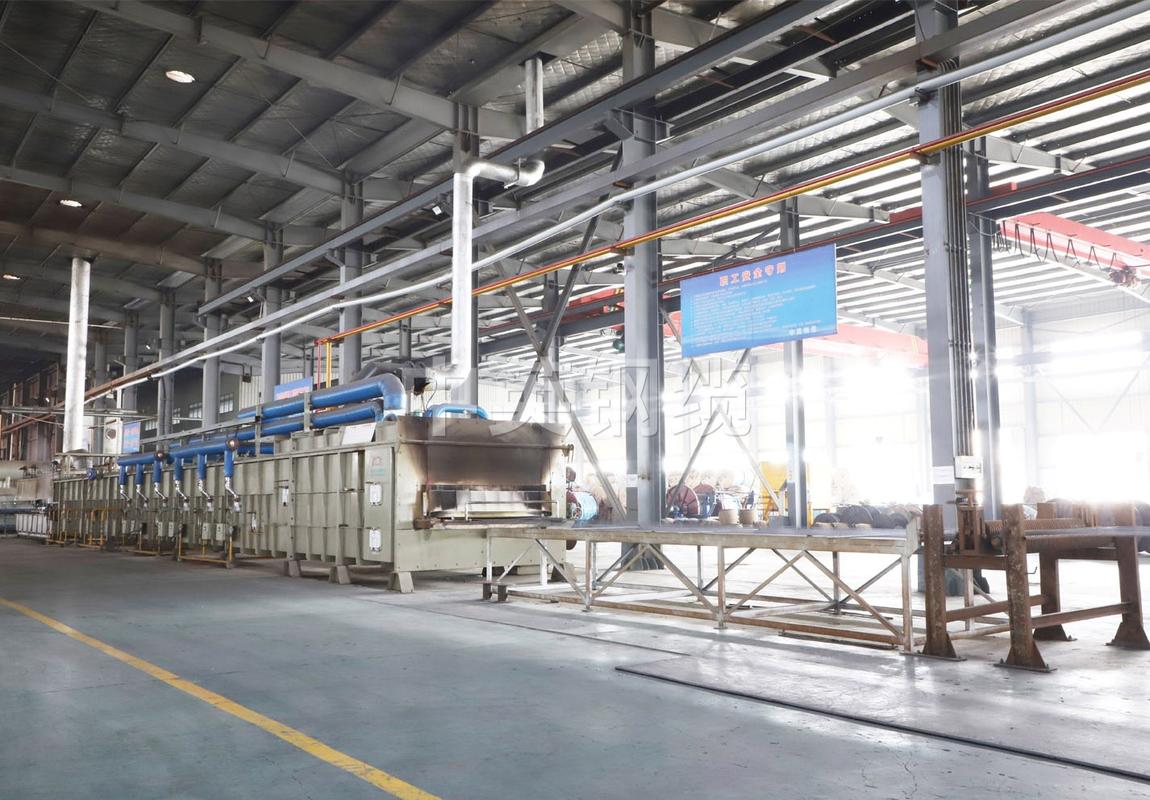 热处理淬火介质循环冷却搅拌罐车间实拍
问:现在很多商家吹水性淬火液环保又好用,真能完全代替淬火油吗?
答:别听忽悠,各吃各的饭。水性淬火液冷速快、成本低、油烟少,适合中小截面的普通结构件,确实好用。但对于形状复杂、带细薄凸起或者尖角的刀具、量具、精密齿轮,还是淬火油更稳,油的冷速慢,淬火应力小,变形量容易控。我早年就见过一家刀具厂图便宜,把淬火油换成便宜的水性液,整批刀具变形超差,全部报废,省的那点油钱,不够赔材料费的零头。
淬火后的内应力,是看不见的隐形杀手
 淬火后的内应力,是看不见的隐形杀手
很多人觉得淬火完硬度达标就完事了,回火慢慢弄不急,这是大错特错。
淬火的时候,工件表面先冷却收缩,心部后冷,内部会攒下很大的内应力,这种应力不平衡,放着不管,哪怕你放常温仓库里,放三五个月自己裂开的都有。我刚进厂当学徒的时候,跟着师傅做一批冲床模具冲头,淬火完检测硬度全达标,就堆在车间角落等着回火,那时候赶别的活,一放就是半个月,等拉去回火的时候一看,三分之一的冲头自己裂开了细缝,那批活都是定制件,材料还是进口高速钢,当时心疼得我直拍大腿,师傅在旁边抽着烟说,这就是给你长记性,淬火完不及时回火,内应力自己就能把工件撑裂。
说实话,现在制造业都卷价格,很多厂都喜欢从热处理抠成本,该控的温度不控,该留的间隙不留,该换的介质不换,省了几分钱的成本,最后出了质量问题,反而说材料不行设计不对,哪说理去?
💡 给刚做工艺的朋友提个醒:热处理淬火这行,参数是死的,人是活的。同样的工艺,北方冬天和南方夏天做出来结果不一样,新炉和旧炉做出来也不一样,多盯细节,多记录,别嫌麻烦,出了问题才是真麻烦。
❗ 再补一个没人愿意说的细节:很多厂不控淬火介质的温度,夏天油温能跑到60度以上,冷速直接降了三分之一,硬度当然不达标,要么给油槽装冷却,要么天热的时候少开几炉降降温,这点投入,比整批报废划算多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么很多高端齿轮折在热处理淬火这一步?
文章链接:https://m.zystgy.cn/a/59958