上个月在外协厂待了一周,看热处理车间调工艺,正好碰到一个做汽车维修的老板拉着三根磨损的曲轴过来,问能不能做渗氮救一下。老师傅叼着烟摇头:早干嘛去了,装机之前怎么不做?现在磨成这样,渗了也顶不住半年。
很多人听过渗氮,但是根本不知道这东西到底是啥,只知道“做完更耐磨”。今天就掰扯清楚这事儿。
不是所有渗氮,都只是给钢铁“镀个层”
说实话,刚入行我也搞错,以为渗氮和镀锌镀铬一样,是在零件表面镀一层硬东西。其实完全不是——氮原子是长到钢铁表层里面去的,不是刷上去粘上去的涂层。
简单说就是把零件放进专门的炉子里,在一定温度下让活性氮原子往钢铁的晶格缝隙里钻,钻进去之后和钢铁里面的铝、铬这些元素结合,生成一层硬得离谱的氮化物晶体。整个改变的是表层本身的结构,不是额外粘一层上去,永远不会掉。
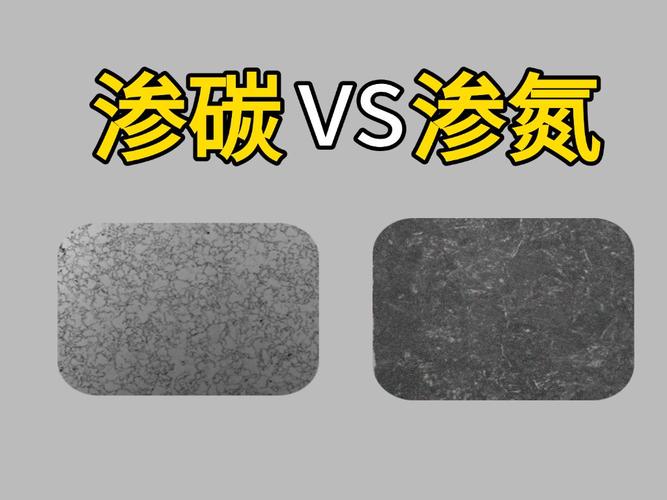
很多人分不清渗氮和渗碳,我一句话说清楚:渗碳是给零件做整体硬化,适合扛大冲击的,渗氮就是只给表面做强化,硬度更高,更耐磨,还耐腐蚀,最重要的是,整个处理过程的温度比渗碳低一两百度,零件几乎不会变形。
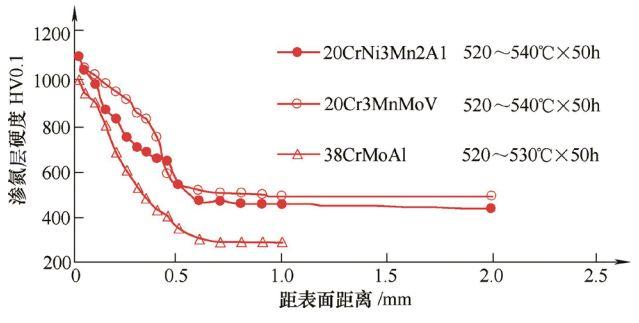
对,就这么一层,厚度大多也就零点几毫米,有的高精度零件甚至只有零点零几毫米——薄得吓人,但作用大得吓人。
做渗氮最坑的坑,从来都写在看不见的地方
很多外行人看渗氮,不就是放炉子里通氨气烤几个小时?多大点事。
我刚当学徒的时候也这么想,直到跟着师傅处理一批液压泵的主轴,整整十二根,全部因为变形超差报废,那一次损失快十万,我跟着整理废料整理了一下午,记到现在。
渗氮的难点,从来都不是把氮弄进去,是控制。
首先你得控制变形啊,哪怕温度只飘了个三五度,或者炉里面不同位置的温度差个十度,细长轴弯个几丝,精度要求高的地方直接就废了。很多零件都是精加工完才去做渗氮,做完不能再磨,磨了就把硬层磨掉了,错一点就是满盘输。
然后就是控制渗层的浓度和深度。氮渗多了,表层会长出多余的脆性氮化物,一碰就崩裂;渗少了,磨不了几个月就把硬层磨穿,和没做一样。还有材料挑得厉害,不是什么钢都能做渗氮,必须得有能和氮结合的合金元素,不然氮进去待不住,白做。
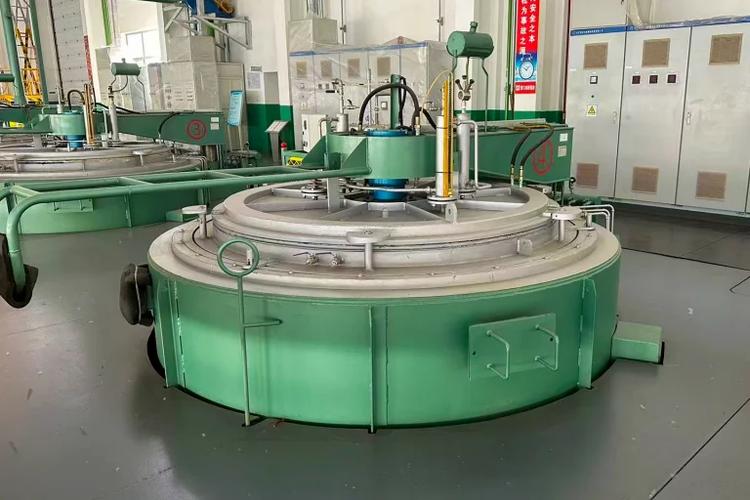
不过话说回来,现在工艺进步了,离子渗氮比传统的气体渗氮控制准多了,就是成本高一点,但和报废一整炉零件比起来,这点成本真的不值一提。
那些流传挺广的渗氮误区,其实错得离谱
第一个误区:渗氮层越硬越好。真不是。我见过有人为了追求最高硬度,把渗氮层做的HRC70多,结果装上去用了不到一个月,整个齿面崩了。为什么?渗氮本来就是表层硬心部软,靠心部的韧性扛冲击,你硬度过头,整个表层脆得像玻璃,稍微受点冲击就裂了。合适才是最好的,不是越硬越好。
第二个误区:渗氮能代替所有表面热处理。也不对。比如汽车的后桥齿轮,天天受大冲击,还是得用渗碳。渗氮适合什么?就是那些精度要求高、不能变形,主要是受磨损不受大冲击的零件。比如注塑机的螺杆,比如高端磨床的导轨,比如我们常用的刀具量具,这些地方用渗氮,比渗碳合适得多。
我之前去高端机床厂参观,人家的直线导轨,做完渗氮之后,精度能保持二三十年不超标,换做没做的,十年不到就磨得间隙能塞进一张纸。
你看,工业里很多核心工艺,都不是什么吹得神乎其神的黑科技。渗氮处理说白了,就是给钢铁的表层改了改成分,就这么薄薄一层,解决了多少行业里的大问题。至于以后会不会有更好的工艺取代它?不好说,但至少现在,大部分高精度耐磨零件,还真离不了它。