2026-09-21 20:48:51 作者:网编
分类:文章
上个月跑长三角跑了七八家模具厂,听得最多的吐槽,就是高端注塑单接不了。
有个老板拍着茶桌骂,客户给的新能源电池外壳模具,传统冷却做了三批,全翘曲废了,打水嘴打穿了型腔都没用,降温就是下不来。
这事儿放到五年前可能没解法,现在不一样。增材制造做随形冷却水路,就是解决这个痛点的,实打实能落地赚钱,不是实验室里飘着的概念。
为什么传统模具冷却干不了高端活?
传统模具的冷却水路,就是拿钻头钻直孔,遇到带弧度、深腔的复杂造型,水路只能绕着走,离型腔远的地方,降温速度比近的地方慢好几倍。
注塑的时候,冷却不均直接导致收缩率不一样,产品出来翘曲变形,为了降不良率,只能放慢注塑速度,拉长冷却时间,一天出不了多少模,产能卡得死死的。
遇到现在新能源汽车、医用耗材的复杂结构件,传统方案直接歇菜。
问:随形冷却不就是曲线水路吗?普通CNC铣了拼接不行吗?
答:普通拼接封不住高压冷却水,深度复杂的型腔,拼接缝刚好落在产品受力区,容易漏还容易裂,模具精度掉得快,打个几万模就废了,高端产品根本不敢用。
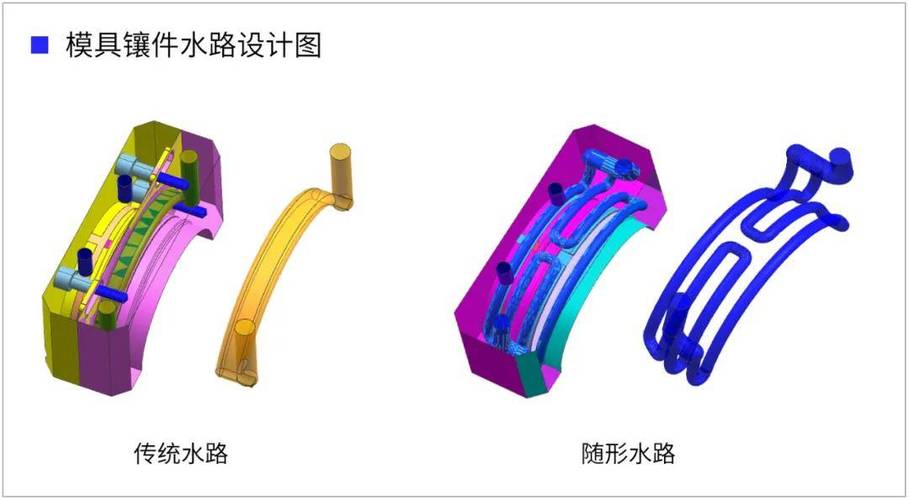 传统直孔冷却与增材随形冷却模具水路对比图
增材制造做随形冷却,踩过坑才知道的细节
很多刚入门的厂以为,不就是拿金属粉末烧结出曲线水路吗?照图纸做不就行了?
错。我见过不下十家,做出来的模具用三个月就堵水路,产能掉了一半,客户找上门退钱,你知道为啥?
烧结的时候,水路内壁会挂残留的金属粉末,没清干净,一开始不堵,冲几个月水,粉末整块脱落,直接卡死水路。还有人图方便做圆形水路,转角的死角根本清不干净,不出问题才怪。
现在行业里靠谱的做法,水路截面做椭圆形,转角做大圆角,做完之后用高压水加磨料冲三遍,再内窥镜检查,才能交付。
问:增材做整个模具成本比传统贵两三倍,客户肯买单吗?
答:说实话,一开始很多客户算不过来账,你得给他算全周期的账。通常随形冷却能把注塑周期砍30%到50%,原来一天出1000模,现在能出1500到1800模,一年省出来的电费、人工费,大半年就能把模具多花的成本赚回来。再加上产品良率,原来85%左右,做好随形冷却能涨到98%以上,废品省的钱,都是纯利润。
我认识浙江一家小模具厂,去年接了新能源车灯的订单,用随形冷却做,良率比同行高12个点,报价还比同行低5个点,利润反而比同行高一倍,现在订单排到半年后。
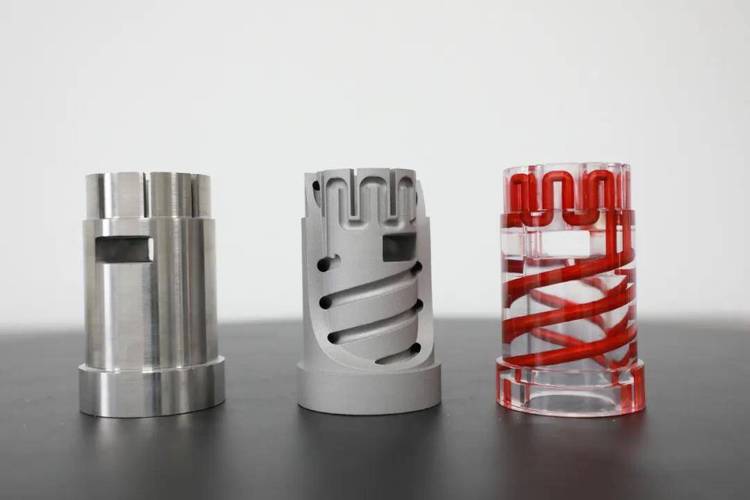 工业注塑模具增材制造随形冷却水路实物图
❗ 这里说个干货:H13模具钢是目前做注塑模具随形冷却的最优选择,烧结之后的致密度必须达到99%以上,硬度才能达到要求,打几十万模都不会磨损。差的粉末烧结出来致密度不够,用不了多久就出问题,别贪便宜选差料。
现在进场做增材随形冷却,门槛高不高?
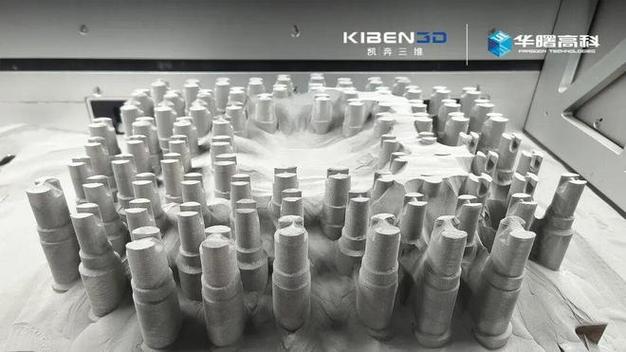 现在进场做增材随形冷却,门槛高不高?
很多人一听到增材制造,就觉得得投大几百万买设备,小厂根本玩不起。其实不是。
现在国内做工业增材的第三方服务厂很多,你只要把模具设计做好,把要求提清楚,发过去人家给你烧结好,你拿回来做精加工、组装就行,不用自己重资产投设备,试错成本很低。
不过话说回来,坑也不少。别找那种只会做文创手办、五金原型的3D打印厂,他们根本不懂模具的应力要求,也不懂模具钢的热处理,做出来的东西硬度不够,应力没消干净,用两个月就开裂,砸自己的招牌。
设计上也有讲究,水路离型腔壁的距离,通常控制在5到8毫米最合适。太厚了降温效果不够,太薄了型腔容易开裂,这个尺寸都是行业里踩了无数坑攒出来的经验,别自己瞎改。
前两年跟风上增材的那帮人,啥概念热碰啥,现在死得差不多了。其实增材制造最落地的工业应用,随形冷却绝对排得上号,需求就在那里,客户都在找能做好的厂,只要你把活做稳,根本不愁订单。
不想天天跟同行卷低价的模具厂,不妨多看看这个方向。换个玩法,赚得反而更轻松。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:增材制造做随形冷却:帮模具厂把注塑周期砍半的硬核玩法
文章链接:https://m.zystgy.cn/a/59964