2026-09-22 00:06:53 作者:网编
分类:文章
上个月去东部一家炼化厂做技术支援,刚进装置区就看见一帮人围着刚焊完的加氢反应器蹲那儿挠头。新焊工班焊的焊缝,第三方检测连漏三个超标裂纹,整道焊口要割了重焊,耽误一天开工就是几百万损失。这就是无损检测的分量——你看不见的地方,全靠它把风险拦在开机之前。
为什么偏偏揪着焊缝不放?
压力容器是炼化、化工、能源行业里最常见也最危险的设备,整台设备80%以上的失效事故都出在焊缝上。焊接过程的热应力、熔池冷却的收缩,很容易产生气孔、夹渣、未熔合、裂纹这些原生缺陷,所有缺陷里,裂纹是最要命的。哪怕0.5mm的微裂纹,在反复升降温、压力波动的折腾下,不出三年就能扩展到贯穿壁厚,那就是机毁人亡的大事。
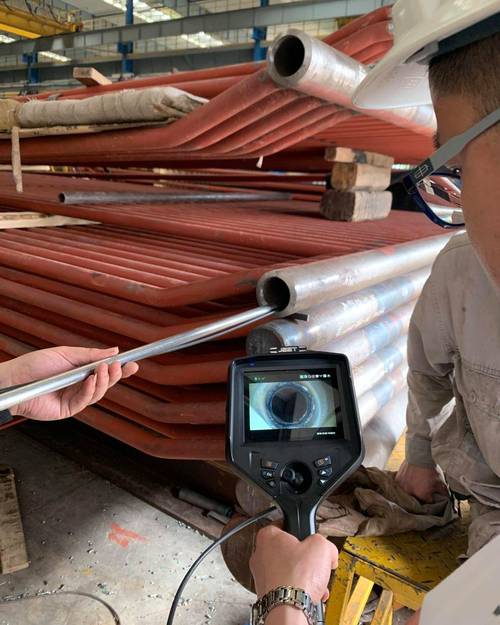 工业压力容器焊缝无损检测现场
问:都说射线检测拍片子能看的更清楚,为啥现在厚壁压力容器越来越多用超声无损检测?
答:射线对厚度超过50mm的工件,缺陷灵敏度直接掉一半,现在加氢反应器壁厚通常都在100mm以上,射线根本穿不透。而且射线检测要做辐射隔离,整个装置区都得清人停产,一天的停产成本够买半台新超声仪了。超声不一样,便携,不用特殊防护,在线运行的设备也能做抽检,对裂纹这类面状危险缺陷的敏感度,比射线高太多。唯一的缺点就是对操作人员经验要求高,新手很容易把杂波当成缺陷,或者漏掉真缺陷。
现在主流用的相控阵超声检测,比传统的单探头手动超声进步太多,能一次扫过整个焊缝截面,还能生成二维图像,缺陷大小位置一目了然,当然,成本也不低,一台整机几十万,不少小检测公司舍不得更新设备。
入行十年总结的坑,九成新人都踩过
我带过七八个新人,刚上手的时候,十个有八个会犯同一个错:扫查前不打磨焊缝。焊缝表面全是焊瘤、飞溅、氧化皮,坑坑洼洼,耦合剂涂上去根本填不住缝隙,空气隔在探头和工件之间,声能直接损失掉30%以上,小缺陷根本出不了信号。
我见过最离谱的,新人嫌打磨费时间,随便涂了两层耦合剂就扫,结果漏了一个2mm长的冷裂纹,最后设备开机半年泄漏,差点出大事。
还有两个高频坑:一是扫查速度太快。仪器的采样率是固定的,你探头挪得比规定速度快一倍,缺陷信号还没被采集到就过去了,直接漏检。二是忘了做曲面补偿。压力容器是圆的啊,你拿平面试块校准的参数直接用,定位误差能差出去好几个毫米,把凹坑判成裂纹,白白返修几万块,或者把裂纹判成余高,留了天大的后患。
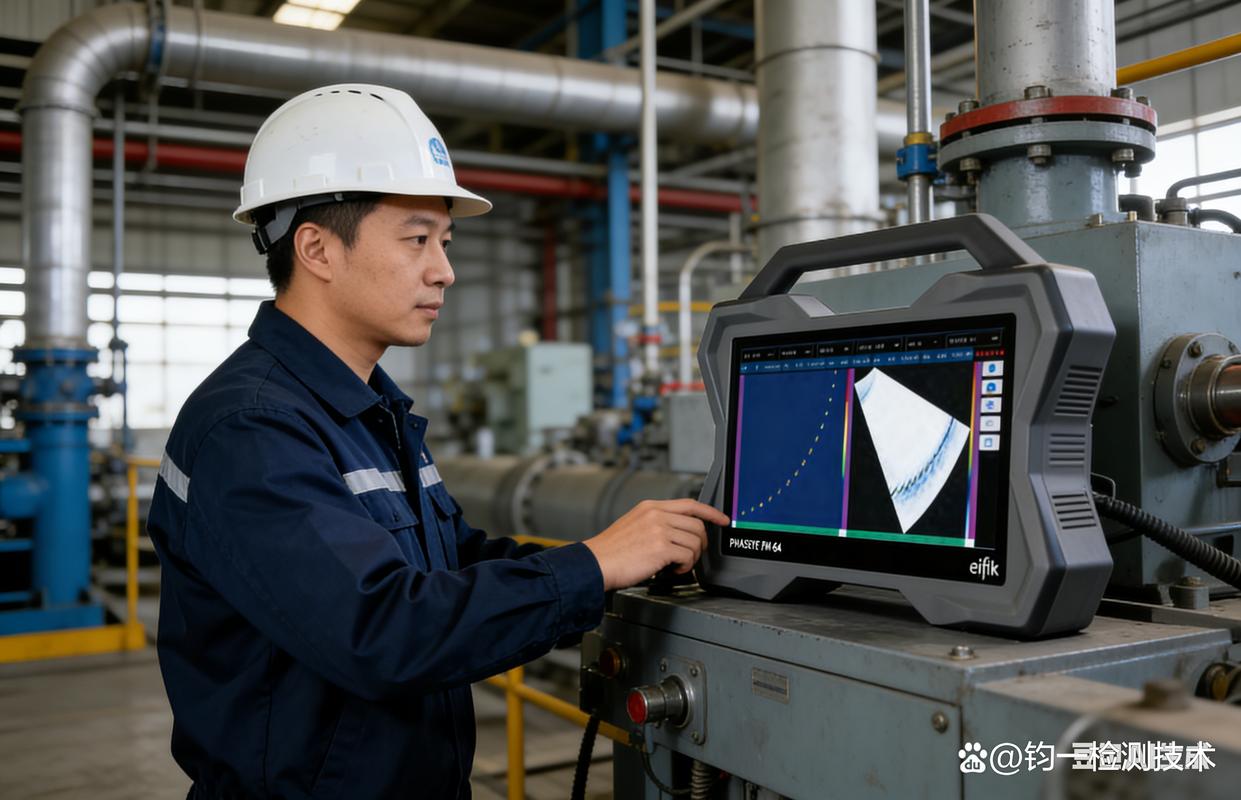 超声无损检测压力容器焊缝人工扫查操作
问:无损检测出报告,缺陷多大算不合格?有没有统一标准?
答:哪有什么放之四海皆准的标准。得看三个东西:第一是设备的工况,常温常压的水罐,焊缝允许几个直径小于10mm的气孔没问题,要是临氢高压的反应器,哪怕单个直径1mm的埋藏裂纹,都得百分百返修。第二是执行的标准,国标GB150,美标ASME,不同行业标准各有各的要求,拿错标准直接出错报告。第三是业主的技术要求,很多业主对关键设备的要求比国标还严,所以出报告前一定要先翻项目要求,别拿通用经验瞎套。
AI能替代老检测员吗?别被厂商忽悠了
 AI能替代老检测员吗?别被厂商忽悠了
这两年跑行业展会,到处都是AI缺陷识别的展台,吹的神乎其神,说不用人就能出报告,能省大半人力成本。说实话,我见过三个项目用AI全流程检测,都出了漏检的事。上次一个煤化工项目,AI把焊根的未熔合反射判定成正常余高,把余高的杂波判定成裂纹,最后害得检测员全补扫一遍,反而多花了一倍时间。
当然不是说AI没用,AI做初筛太香了,把明显没问题的焊缝快速过一遍,把疑似缺陷标出来,给老检测员省大量时间,这才是正确的用法。最后拍板定缺陷性质,还是得靠摸过上万条焊缝的老法师。
💡 说个行业里默认的规矩:关键设备的无损检测报告,必须要有十年以上经验的检测员签字才生效,不是没有道理的。
❗ 无损检测这行,差一毫米就是天差地别,容不得半分侥幸。
不过话说回来,新技术确实能帮大忙,现在的相控阵带关节臂,扫出来的缺陷直接三维成像,比以前靠经验猜位置准多了,新手入门的速度也比十年前快多了。
无损检测就是工业设备的胃镜,你不能把钢壳剖开看清楚每一处,就靠这门技术帮你找到藏在里面的毛病。设备能不能安全跑十年二十年,第一关,就是无损检测把好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:压力容器焊缝无损检测:藏在钢壳里的暗雷怎么找?
文章链接:https://m.zystgy.cn/a/59973