2026-09-22 01:57:58 作者:网编
分类:文章
上个月在长三角的汽配冲压车间调线,打开柜门蹲下来看,那台巴掌大的PLC已经安安稳稳跑了快八年。连接口处都只有薄薄一层浮灰,没出过大毛病。没出事的时候,没人会多看它一眼,整条线的机器人、传送带、冲压机转得飞起,大家只会盯产品合格率。一旦停线,所有人的目光立刻全锁在这台小盒子上——这就是PLC控制,工厂自动化里最默默无闻的核心。
PLC到底是什么?先拆两个常见误区
很多人第一次听,会把它和家里电脑的CPU、手机芯片混为一谈。说实话,还真不是一回事。PLC全称是可编程逻辑控制器,最早出来就是为了替换满柜子乱麻一样的继电器接线。原来换个产品改工艺,工人得重新接几十上百根线,干大半天,现在改两行程序,十分钟搞定。
它和普通单片机、商用芯片最大的区别,就是天生就是给恶劣环境造的。车间里有油污、有震动、电网一会高一会低,旁边开个变频器还全是电磁干扰,换普通电脑早死机了,PLC不会。
还有人说PLC就是个低配计算机,算力那么低能干嘛?不对,人家从生下来就不是干算力活的。核心任务就是管输入输出,跑稳定的逻辑,不需要你跑AI画图,不需要你剪视频,只要你十年如一日,每次按钮按下去都能准确给出信号,就够了。
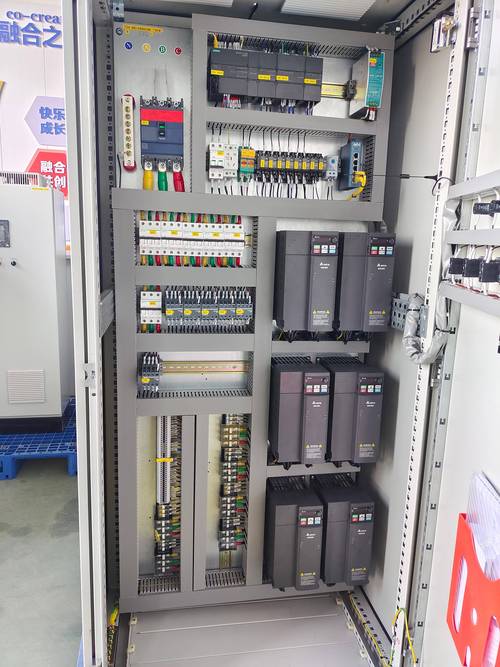 工业车间自动化PLC控制柜实拍
PLC控制到底怎么干活?核心逻辑其实没那么复杂
说穿了,PLC干的活就是三件事:读信号,算逻辑,发指令。
比如最常见的传送带分拣次品,你就能看明白整个流程:
第一步,光电传感器看到传送带上过来一个次品,把「这里有次品」的电信号传给PLC——这就是读输入。
第二步,PLC里提前写好程序,算出来这个次品从传感器走到推料气缸需要多少秒——这就是算逻辑。
第三步,时间到了,PLC给气缸发一个「推出去」的信号,气缸动作把次品推到废料框——这就是发输出。
就这么简单?对啊,大部分车间里的PLC控制,百分之八十都是这种开关逻辑的活,没什么玄乎的。
不过话说回来,简单归简单,真做好了难。难在哪?现场的破事太多了。
比如传感器被油污糊住了,信号一会有一会没,你程序里得加防抖,不然好好的正品也被推出去了。比如隔壁机床启动,电网电压掉了一下,PLC要是扛不住死机了,整条线直接停,一分钟几千块的产能就没了。还有接线的时候,输入输出接错了,你改程序改半天,最后发现是线接错了,蹲在柜子里一身汗,那种懊恼谁干谁知道。
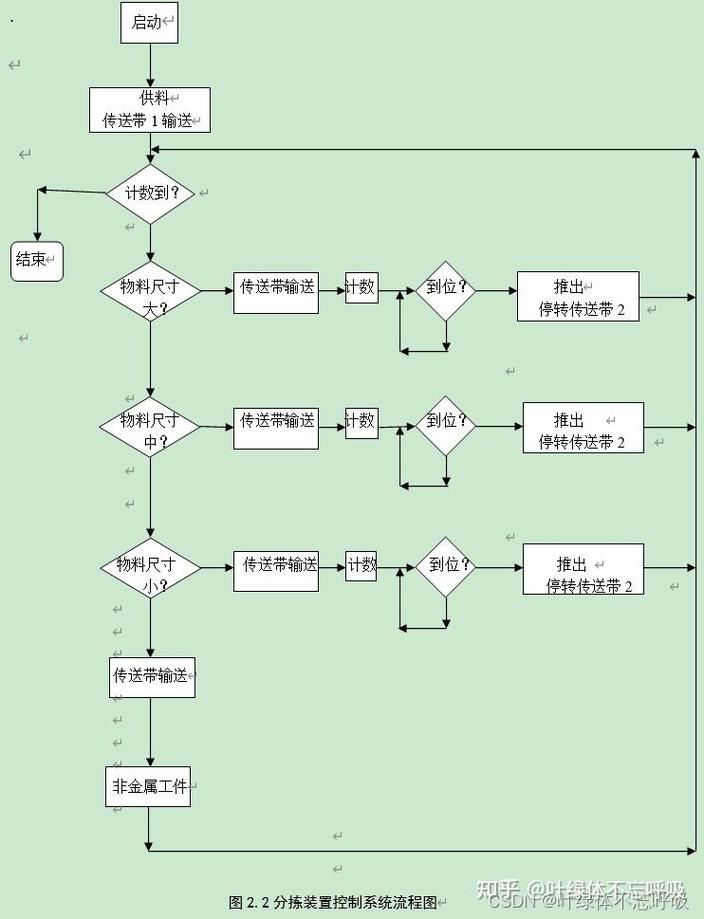 PLC控制传送带分拣信号流向示意图
做现场这么多年,最想说的几句实在话
 做现场这么多年,最想说的几句实在话
见过太多人踩坑,都是被新概念忽悠的。
现在好多人动不动就说要换带AI的PLC,要上云要边缘计算,说实话,百分之九十的中小工厂,原来的PLC用的好好的,稳定跑了五六年,换它干嘛?我上个月就碰到一个项目,甲方不听劝,非要换号称「工业4.0智能PLC」,结果现场车间网络信号差,三天两头断连,一断连就停线,最多一次停了八个小时,甲方老板脸都绿了。最后没办法,换了一台普通的老款PLC,花了不到原来十分之一的钱,用到现在啥毛病没有。
还有人觉得梯形图落后,非要用高级语言写程序,真到现场改故障,新手看结构化文本看半天,老工程师拿个触摸屏点开梯形图,几秒钟就找到哪段逻辑出问题了。适合现场的,才是最好的。
说白了,PLC控制的本质,就是给工厂做「靠谱的大脑」。不需要它有多聪明,不需要它会多少花活,只要它能在油乎乎、震动大、乱糟糟的车间里,日复一日准确的给各个设备发指令,不罢工不报错,就是顶级的好PLC。
很多工厂喊了多少年自动化升级,到最后发现,把最基础的PLC控制调稳了,就能省一半的人工,提一成的效率,比什么花里胡哨的概念有用多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的大脑:聊聊你不知道的PLC控制
文章链接:https://m.zystgy.cn/a/59978