你天天用,却没见过它长什么样
说白了,注塑模具就是给融化的塑料定形的模子。把颗粒塑料烤化了,用高压怼进模具空腔里,冷上个十几秒,开模一拿,就是你要的形状。想做一万个一样的,就开一万次模,尺寸差不会超过一根头发丝的十分之一。
很多人以为它就是两块挖了坑的钢板,其实不然。一套完整的模具,除了挖了形状的模仁,还有顶针、水路、浇口套、导向柱一大堆零件,少一个都转不起来。
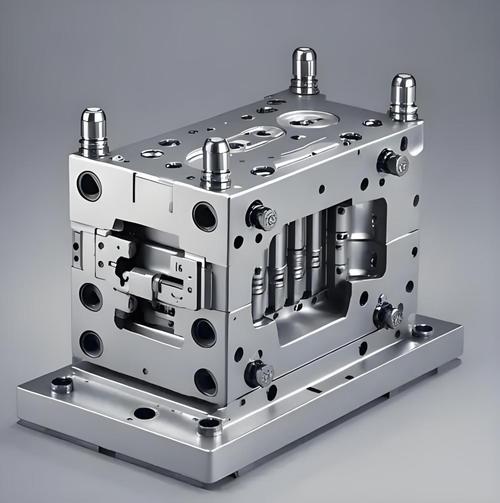
做一套好模具,难全在细节里
干这行的都知道,图纸画得再好,不如试一次模。为啥?最头疼的就是塑料收缩。
塑料是热的,凉了就会缩,不同料缩的幅度不一样。ABS缩0.4%,PP能缩1%多,就算同一种料,不同厂家的颗粒,收缩率都能差出0.1%。别小看这0.1%,一个300毫米的手机壳,差0.3毫米,装屏幕就装不上,整套模具就得返工。补焊磨,磨完补焊,运气不好直接废,几十万就打了水漂。
其次就是合模精度。大家拿塑料件都能摸到一条细细的线,那就是两块模仁合起来的缝。缝大了就会出飞边——就是挤出来多余的塑料料边,得工人一个个修,费人工不说,外观也丑。
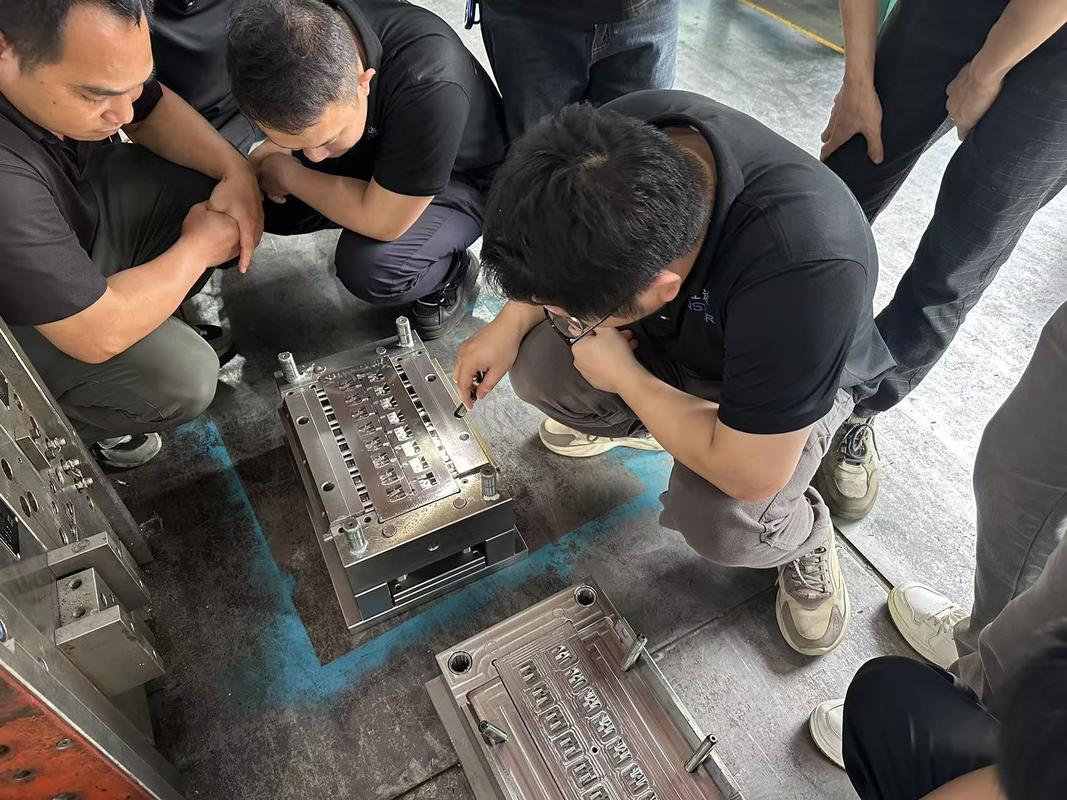
你以为精度做到0.001毫米就没事了?不对。注塑的时候压力能到上千吨,再硬的钢都会微微变形,该漏还是漏。老师傅调模具,经常就是磨掉几微米的模框,再试,不行再磨,磨到刚好为止。
还有浇口,就是融化塑料进空腔的入口。留大了,产品上留个大疤,外观过不了;留小了,塑料还没注满就凉了,直接出残次品。遇到要求外观零瑕疵的产品,只能把浇口藏在看不见的卡扣、凹槽里,位置不对就容易缺胶,调一周都是常事。
说实话我前阵子就遇到这么个活,调得我天天加班吃泡面,头发掉了一把。
常见的两个误解,今天掰扯清楚
第一个,不就是两块钢挖个洞,凭啥卖几十万?
真不是乱开价。要做能打一百万模的模具,模仁得用进口热作模具钢,光料钱就是普通钢的三四倍。加工起来,粗切、精铣、淬火、磨床、电火花、线切割,一步错,整套废,每一步都要精度,老师傅的工时不算钱?还有设计冷却水路,怎么布才能让产品各个地方冷得均匀,不变形,这都是十几年现场攒出来的经验,不是画个3D图就能搞定的。
第二个,现在都有3D打印塑料了,注塑模具该淘汰了吧?
不对。3D打印适合打几个样品,开模之前验证形状没问题。真要大规模生产,一天出十万个杯盖,3D打印得打多久?注塑机一开,一分钟出十几个,一个杯盖成本才几厘钱,这效率和成本,3D打印比不了。至少未来十几年,量产塑料件还是得靠注塑模具。
不过话说回来,现在技术也在变。之前做冷却水路只能打直孔,拐弯就得拼接,现在用3D打印打印模芯,水路可以跟着产品的形状走,冷却均匀,变形少,还能提高生产效率,确实香。就是成本太高,小批量产品用不起。 你下次喝奶茶,摸一下杯盖那条细细的合模线。那就是注塑模具留在上面的印子。不起眼的一块钢,撑起了整个塑料制品行业,也藏着制造行业最实在的道理:差一点点,就是不行。