2026-09-22 08:13:47 作者:网编
分类:文章
昨天在苏南的一个重机车间蹲了一下午,鞋面上沾了厚厚一层切削液的油点子。刚进门就看见老钳工蹲在数控车旁边抹眼泪,忙活了八个小时的主轴,磨完差两丝,报废了。
两丝什么概念?0.02毫米,头发丝直径的四分之一。就差这么一点,几十万的料子废了。
这就是为什么要做工业优化。
别被忽悠,工业优化不是砸钱上系统
说实话,我见过太多满嘴PPT的家伙来车间讲优化,上来就要换智能管理系统,买几百万的新设备,说做完能提效多少。最后钱花了,该报废还是报废,该停机还是停机。
工业优化的核心从来不是堆设备,是挤掉看不见的浪费。
就说刚才那根报废的主轴,人家车间后来怎么改的?原来磨主轴的时候,都是提前把料子拉过来放着,车间夏天开空调也架不住机床本身发热,加工的时候工件温度比环境高五度,热胀冷缩,等你磨完冷却了,尺寸就缩了,差个一两丝太正常。
后来他们改了什么?就加了一个步骤,料子拉到车间,和机床同温放六个小时再加工。就这么简单?就这么简单。废品率直接降了九成多。
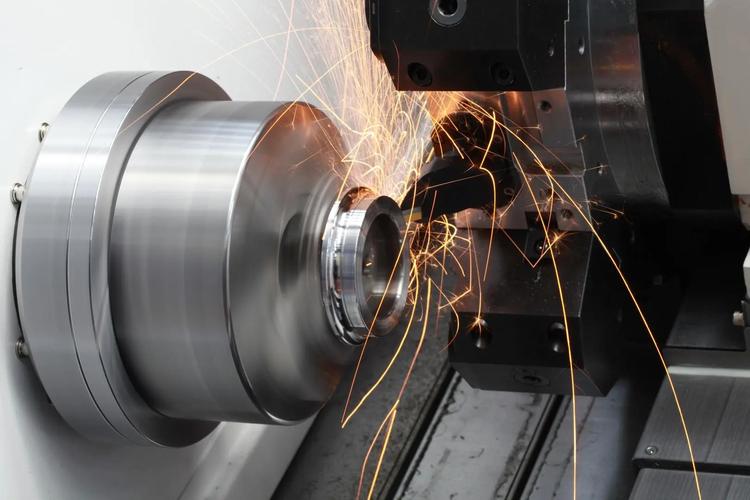 数控车床主轴磨削加工现场图
你说这花了多少钱?不到五千,就是搭了个临时放料的架子。哦对了,还给测温枪配了个固定挂钩,原来工人随手扔,找半天,现在挂在机床扶手上,伸手就摸着了。
不过话说回来,很多厂子就是不信这种小改,觉得要动大手术才叫优化。说白了,就是懒,不想盯着车间那些鸡毛蒜皮的小事抠。
工业优化最难啃的,是人的老习惯
我之前跟过一个汽配车间的优化项目,最头疼的不是改工艺,是改工人换刀的习惯。
原来车间里工具柜统一放在墙角,不管哪台机床换刀,工人都得跑过去拿,拿完回来换,换完再送回去,一趟来回小半分钟,一天换个十几次刀,就是好几分钟没了。你别小看这几分钟,十来台机床一天下来,少出一两件活很正常。
还有,原来换完刀,工人习惯随手把对刀块扔在机床操作台上,下次用的时候找不着,又得翻工具箱,又耽误时间。
说起来都是小事,改起来难死了。你让工人换完刀把东西放回固定位置,他转头就忘,几十年干活的习惯,哪说改就改。
后来车间主任想了个招,在每台机床旁边焊了个半米见方的小工具台,常用的扳手、对刀块、千分尺全放这儿,不用跑回墙角拿。工具台画了线,哪个位置放什么,画得清清楚楚,放错了一眼就能看见。
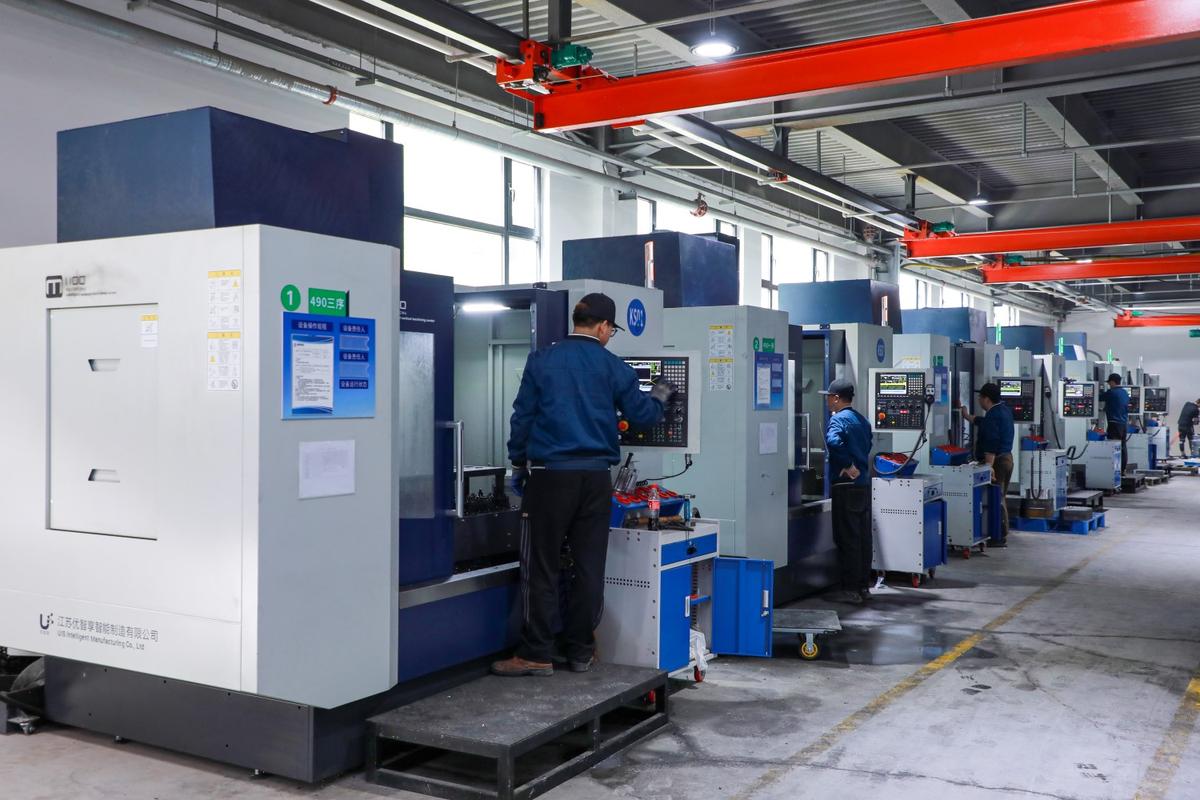 机械加工车间机床旁工具台实景图
改完之后啥效果?原来换一把刀平均要11分钟,现在通常只要4分钟出头。就这一项,整个车间月产量提了快一成,没添一个人,没换一台机床。
你看,难的不是技术,是你愿不愿意蹲在车间看工人怎么干活,愿不愿意承认那些习以为常的流程里,藏着大把的浪费。
很多人觉得优化就是改技术,改设备,其实错了,百分之八十的优化,都是改流程,改习惯,改那些大家觉得“本来就是这样”的东西。本来就是这样,往往就是最该改的地方,对吧?
工业优化最终受益的,是每个普通人
 工业优化最终受益的,是每个普通人
别觉得工业优化是大厂的事,和我们没关系。你现在开的家用车,十万出头就能买到动力不错还没什么异响的,放在二十年前,想都不敢想。除了产业链成熟,很大一部分就是工业优化磨出来的。
每一个零件的精度提高一丝,每一道工序的时间省一分钟,累积起来,就是整车成本降下来,质量提上去,消费者就能花更少的钱买更好的东西。
我上个月见过一个做五金拉手的小厂子,总共才二十多个人,老板自己下料,原来下料都是按图纸一张一张切,切完剩下的边料大大小小堆在角落,攒多了就当废铁卖。后来他让画图的师傅把所有订单排在一起,小尺寸的拉手就用大料剩下的边料切,一个月下来,少买了快三吨不锈钢料,纯利润直接多了小两万,这不就是实实在在的优化?
当然,也有很多卡脖子的问题,比如很多老厂子,工人都是几十年的老手艺,让他改流程,他觉得你不信任他,抵触。也有很多小厂子,没钱请专业的人来梳理,自己不知道从哪下手。这些都是现实的问题,不是喊两句就能解决的。
不过你往车间走两步,闻闻切削液的味道,看看堆在角落的余料,数数工人换刀走的那几步路,就知道了。工业优化从来不是什么高大上的黑科技,就是盯着每一个细节,抠每一丝可能的浪费,多做一点,就多好一点。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工车间里的工业优化:抠对地方才有用
文章链接:https://m.zystgy.cn/a/59997