为什么冲压模具非要做运动仿真不可
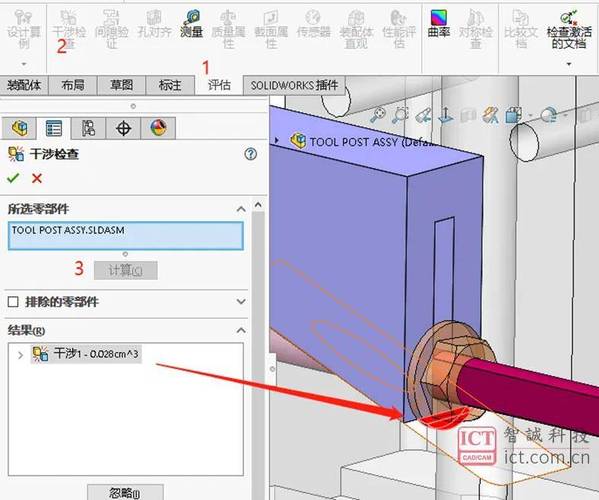
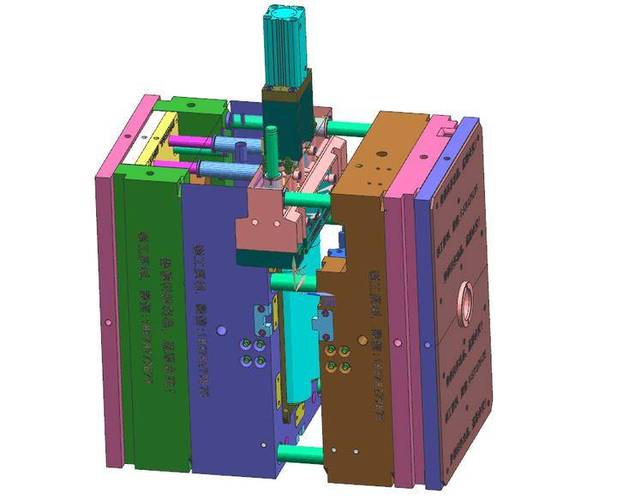
异形覆盖件、带翻边拉伸的结构,有太多空间联动的零件了。斜楔要动,顶料销要动,卸料板也要动,人算只能算几个关键工位的位置,中间运动过程里的重叠干涉,你根本看不到。
问:现在很多小厂老板说,我家工程师经验足,不用仿真不行吗?
答:还真不行。我见过干了三十年的老模具师傅,算翻边斜楔的运动间隙,漏算顶料销和斜楔滑块的干涉,开模出来整一套钢模直接废掉,损失小几十万。经验能帮你避开常见错,但架不住空间运动的叠加误差啊。运动仿真的核心,就是把整个开合模、送料、取料的全流程拆解成几百上千帧,一帧一帧给你走一遍,哪里卡了,哪里蹭了,一秒就能定位,根本不用等开模才发现问题。
运动仿真最容易踩的隐形坑
不少刚接触运动仿真的工程师,跑出来结果没问题,结果开模试模还是卡,转头就说仿真没用。说实话,大多不是仿真不行,是你设置错了。
我整理了几个我们厂碰过不下十次的坑:
- 忘加重力加速度。很多人只给运动部件加了驱动,就直接开跑,忘记给冲压件本身加重力,模拟出来料乖乖待在凹模里,实际一开模,料直接飞出去砸坏凸模,去年我们一个新来的工程师就犯过这个错,差点误了客户的投产节点。❗ 这个错看起来低级,真的十个人里有三个会忘,信不信。
- 随便简化小零件。为了省运算时间,把弹簧、顶料销、定位销这些小零件直接删掉,觉得不影响整体运动,结果百分之八十的干涉,刚好就出在这些小零件身上。
- 运动步长设太大。一秒的运动过程只设十来步,中间直接跳帧,刚好干涉的那帧被跳过了,跑出来显示全绿,结果开模就卡。
问:运动仿真的步长一般设多少才不会漏?
答:这个得看具体运动速度,通常冲压开合模的速度大约是每秒100mm到500mm,步长设1mm每步就够了,速度越快步长就要越小,最多不要超过5mm每步,要是带旋转的摆动机构,还要额外按角度调步长,不能只看直线位移。别嫌麻烦,步长调对了,才能真的检出问题。
用了五年攒下的实用技巧
说实话,运动仿真不是越复杂越好,能快速找出问题才是王道。
我们现在做模具仿真,从来不会把上百个零件一股脑全扔进去跑,太费时间了,复杂模具全跑一次要一下午,谁受得了。都是先把核心运动部件拎出来:斜楔滑块、凸模凹模、顶料机构,先跑核心部分,确认核心运动没问题,再把定位销、弹簧这些小零件加进去复检,速度能快至少三倍。
💡 跑完仿真之后,一定要把所有干涉点导出成带坐标标记的截图,改模的时候给加工师傅直接看,不用对着三维模型来回拖找位置,省好多沟通成本,这个小技巧真的香。
还有,很多人现在吹云仿真有多好,其实中小型冲压模具,本地工作站跑完全足够,没必要每个月花大几千的云服务费,除非你做的是整车覆盖件那种好几吨的大模具,不然真的犯不上。
上个月那个汽配老板的案子,本来已经开模试了两次,都卡在斜楔回程卡料,要废模重开,预算差不多要一百二十万,找我们过去用运动仿真重跑了一遍,两个小时就找着问题:斜楔的回程角度差了1.2度,顶料杆顶出的时候刚好蹭到料边,改了斜楔的加工角度,再试模一次就成了,前前后后仿真才花了几千块,你说这帐算得过来不。
现在模具行业利润薄成什么样,大家都清楚,试一次模小几十万,能在设计阶段把问题解决,省下来的就是纯利润。 运动仿真不是什么高大上的玄学花活,就是帮你实打实省钱的工具,对吧。