2026-09-23 15:32:34 作者:网编
分类:文章
我干了快二十年机械加工配套的表面处理,见过太多厂子因为工业酸用错亏大钱。
真是扯。很多小厂子老板张嘴就是“酸不就是腐蚀氧化皮吗,越浓越快”,这话错到离谱。
为什么说工业酸不是越浓越“有劲”
去年江浙那边一个做压力容器的朋友,找我过去救场,整批三百多吨304封头酸洗完,放了不到半个月,应力集中的位置全部开裂,损失快两百万。查来查去,就是浓硝酸加错了比例,还贪便宜收了黑市的工业副产酸,氢脆严重超标。
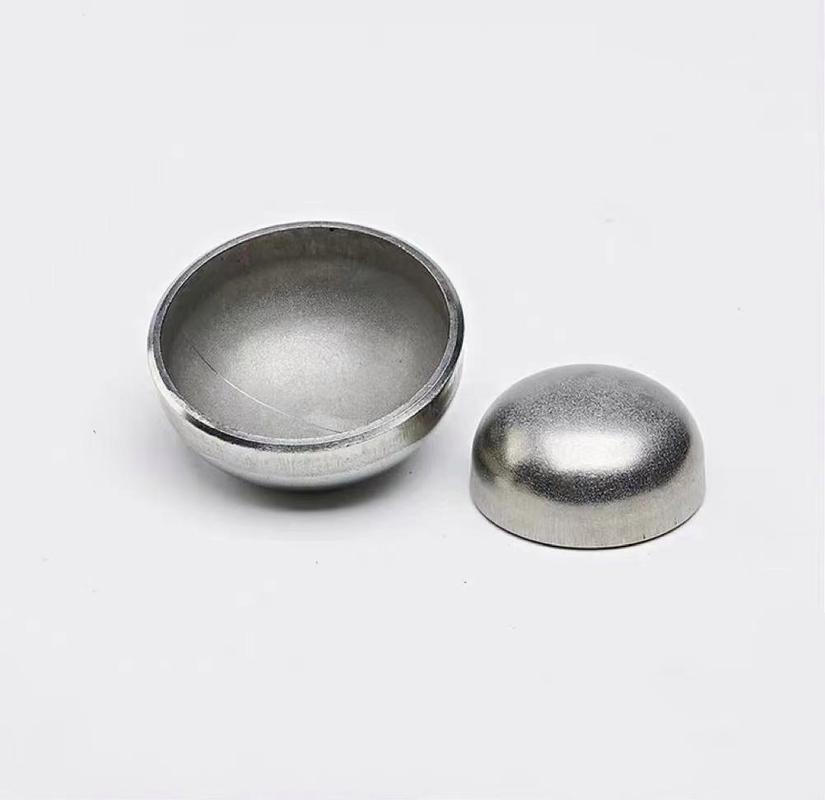 工业酸酸洗后氢脆开裂的304不锈钢封头
不同工件,不同的氧化皮状态,用的工业酸配方差得不是一点半点。热轧出来的厚氧化皮,得用硫酸+硝酸+氢氟酸的混酸,比例还得跟着氧化皮厚度调。要是只是焊接后的浅蓝色轻氧化皮,用硝酸加千分之五的氢氟酸就够了,浓了反倒咬基体。
问:工业级酸和试剂级酸用在酸洗工序,差别真的很大吗?
答:差到天上地下。很多小厂为了省三成成本,直接用工业副产废酸,杂质里氯离子、重金属超标,洗完的304、316工件,表面看不出问题,半年一年就出点蚀,用个三五年直接漏了,回头还骂钢材供应商拿假货骗他。就算是正规工业酸,也分优等品和合格品,做食品机械、承压设备的工件,必须用优等品工业酸,杂质含量卡得很死,这个钱真省不得。
工业酸使用中最容易忽略的隐形风险
大家都知道工业酸腐蚀性强,操作要戴手套穿胶靴,但是很多隐形风险,干了五六年的老师傅都能踩坑。
配酸的时候,酸往水里倒,这个规则所有人都背得下来,但是配完酸的空酸桶,你怎么处理?去年广东一个五金厂,空的浓工业盐酸桶随便堆在院子墙角,没控干净残留,下了一场连阴雨,残留盐酸顺着地面渗到厂房地基里,大半年把地基里的钢筋腐蚀了小一半,排查了三个月才找到原因,加固花了三百多万,差点把厂子搞黄。
酸雾吸收塔,很多厂子为了省电,一半时间不开,操作工嫌闷摘口罩,不到三年就能检出呼吸道问题,工伤赔偿起来,那点电费零头都不够。还有酸洗槽的防腐层,很多厂子用个五六年不检查,工业酸渗到槽体钢结构里,慢慢腐蚀,哪天酸洗槽塌了,那就是大事。
问:废工业酸直接加碱中和就能排放吗?
答:哪有这么简单。不同的工业酸,废酸处理要求天差地别。含氢氟酸的废酸,必须先除氟沉淀,不然氟离子超标,环保上门一查一个准,罚单少说几十万。含重金属的酸洗废酸,得先沉除重金属,光调pH值合格根本没用。好多厂子每年都得挨个一两张罚单,十有八九是栽在废酸上。
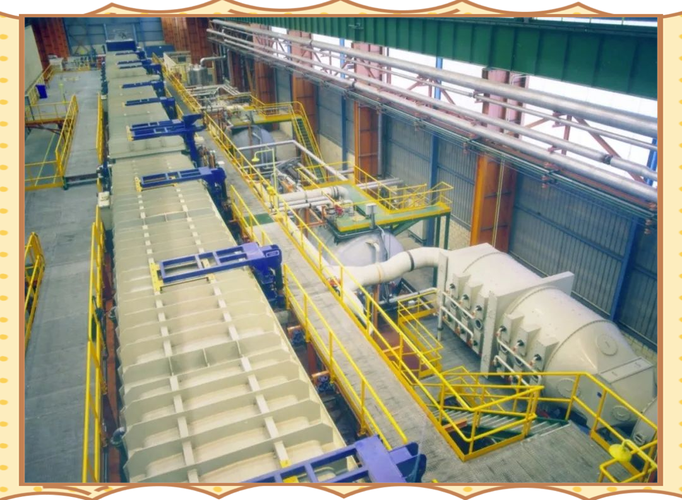 工厂封闭酸洗槽工业酸自动化作业现场
工业酸选型的几个实战干货
 工业酸选型的几个实战干货
说实话,没踩过几十次坑,真摸不透工业酸选型的门道,我把这些年攒的干货甩出来,拿走用:
💡 普通碳钢工件除锈,用8%-15%的稀工业硫酸就行,成本比工业盐酸低三分之一,除锈速度还快,适合大批量工件处理。
✅ 奥氏体不锈钢焊接件酸洗钝化,优先用15%硝酸加0.5%氢氟酸的配比,不会过腐蚀,钝化膜形成均匀,耐蚀性比其他配方好太多。
❗ 马氏体不锈钢酸洗,千万不能用浓度超过20%的酸,马氏体本身硬度高脆性大,酸浓度一高,氢原子渗入基体,氢脆分分钟找上门,轻的工件变形,重的直接开裂。
不过话说回来,现在市面上也有很多复配的环保型工业酸,酸雾少,腐蚀性可控,废酸处理也简单,就是采购价比传统酸贵个一成左右。但是你算算账,错用一次酸,废一批工件,那点差价早没了,对吧?
我见过太多老板,算成本只算原材料的采购价,从来不算废品损失、环保罚款、工伤赔偿的隐形成本,真是捡了芝麻丢了西瓜。
工业制造这行,从来没有什么便宜可占,每一步都得抠细节。工业酸这点事,看起来就是泡一泡的小事,实则直接决定了你的产品能用三年还是三十年,能不能过得了客户的检测,能不能安安稳稳赚钱。真的,别大意。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业酸:机械制造业酸洗工序的选型陷阱与实战经验
文章链接:https://m.zystgy.cn/a/60100