2026-09-23 16:40:44 作者:网编
分类:文章
💡你知道吗?国内八成的钣金加工工厂,氮气消耗量都比实际需要多了至少20%。多出来的部分,全是纯纯的利润浪费。很多加工厂老板算成本,只会算激光机的电费、切割头的易损件,从来没好好掰扯过氮气这笔账。一年下来几十万气费花出去,连哪浪费了都不知道。
为什么高端钣金切割离不开氮气
激光切割用气体,说白了就两种主流选择:氧气和氮气。氧气靠和金属的氧化反应放热辅助切割,成本很低,但是切面会氧化发黑,后续还要打磨抛光,对很多要直接焊接或者做外观的工件来说,根本达不到要求。
氮气不一样,本身是惰性气体,整个切割过程不参与氧化反应,只负责把熔融的熔渣吹走,同时还能隔绝氧气防止切面氧化,切出来的断面干净无挂渣,拿到就能直接用,省了不知道多少后处理的人工成本。
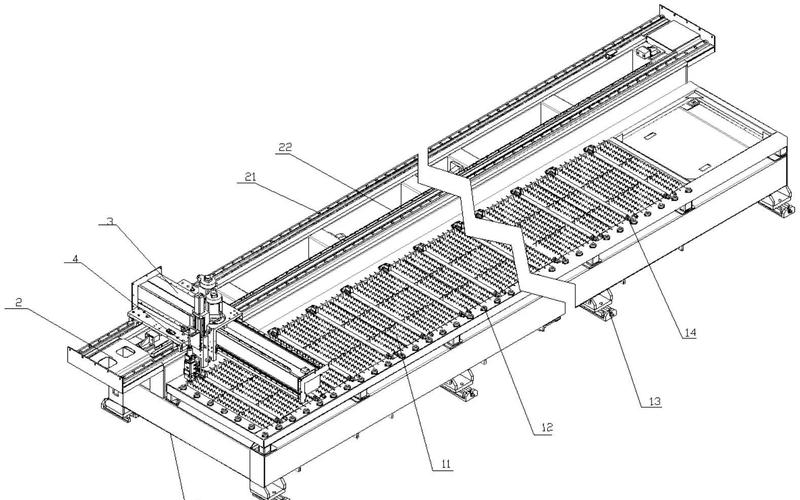 光纤激光切割机氮气切割无氧化钣金断面图
问:我们厂做普通机箱外壳,切10mm以下碳钢,一直用氧气也能用,非得换氮气吗?
答:完全没必要。氧气切割成本只有氮气的三分之一不到,对精度断面要求不高的工件,用氧气完全能满足要求。别听设备厂商瞎忽悠跟风换,白白多掏几十万气费,赚的钱全交了气费了。
选错供应方式,一年多花几十万太正常
现在工厂氮气供应无非三种路子:瓶装高压氮气、杜瓦罐液态氮气、现场制氮机制气。很多工厂选供应方式,全看供应商口头报价,没好好算过自己的实际用气量。说实话,日用量超过150立方,还在用杜瓦罐供气,那就是给供应商送钱。我之前接触过东莞一家做汽车零配件的小钣金厂,一天用300立方氮气,一直用杜瓦罐,算下来一立方氮气合两块八,后来上了现场制氮之后,一立方合八毛不到,一年下来省了快四十万,什么概念,够换一台新的小功率激光机了。
问:现场制氮纯度不够99.9%,真的能用在激光切割上吗?会不会伤机器或者切坏料?
答:完全看你切什么料。切普通不锈钢、碳钢,纯度99.5%就足够满足要求,就算差一点到99%,只要不切厚料,也能凑合用。只有切12mm以上的厚不锈钢,才需要99.9%以上的高纯度。没必要为了追求所谓的高纯度,多花十几万上更高配置的制氮机,那点纯度差,你切普通工件根本感受不到,钱白花了。
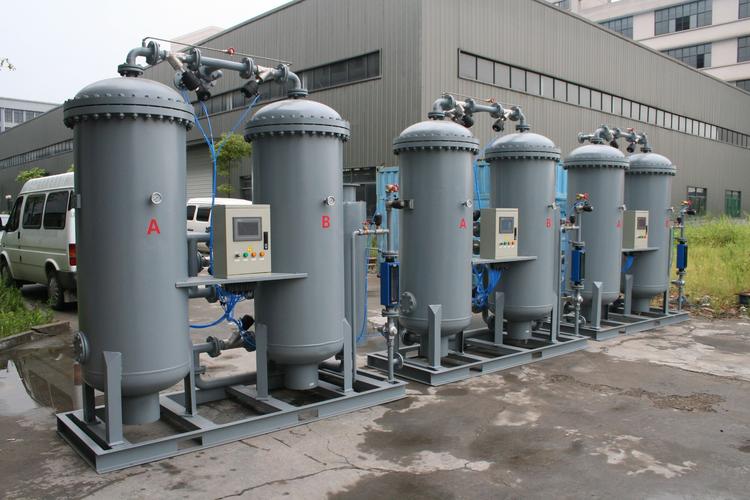 钣金加工厂现场制氮机组安装实景图
几个不起眼的操作,省气就是赚利润
 几个不起眼的操作,省气就是赚利润
很多人省气总想着换设备换供应,其实大多数浪费都是日常操作的小问题,改一改就能省出不少钱,给你说几个我见过的实操经验:
✅ 待机超过5分钟,一定要关氮气主阀
别小看漏的那点气,我之前去佛山一个加工厂,老板说每个月气费总比算的多几千块,查了半个月,发现工人换料、调机的时候,十几二十分钟待机都不关氮气,主阀一直开着,稳压阀漏出来的气一个月小三千立方,合小一万块,就这么白白漏走了。
✅ 别为了图干净,盲目调高氮气压力
很多师傅觉得,氮气压力开得越高,吹渣越干净,切出来效果越好。实际上每种厚度的材料都有对应的最优压力,比如切3mm不锈钢,10bar就够了,你开到14bar,耗气量直接涨了快40%,切出来的效果根本没区别,纯粹浪费气。
✅ 少一次穿孔,就省一次气
氮气切割穿孔的耗气量,是正常走刀切割的两到三倍。批量切小工件的时候,开共边切割,少穿十几个孔,省出来的气够切小半张板了,还顺带省料,一举两得。
说实话,现在钣金加工利润本来就薄,一块板赚几十块钱已经不错了,你这里多浪费点那里多浪费点,忙活一年到头赚不到钱,还不知道问题出在哪。氮气这个事,说大不大说小不小,捋顺了,一年省几十万,全是落袋的纯利润,不比你多拉一个小订单香吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:氮气:激光切割里被低估的成本杀手
文章链接:https://m.zystgy.cn/a/60105