为什么工业电炉偏偏容易出炉膛粘结?
很多人第一反应就是操作工人不小心,进料带了杂质。其实不全是。
处理高碳合金钢、渗碳工件的时候,炉内碳势控制不对,过量的碳黑会慢慢沉积在炉壁缝隙里,长期高温下直接烧结成块。
进料带的氧化皮、工件加工残留的油污,掉在炉膛底部,日积月累,在一千多度的高温下慢慢熔融,就跟烧结砖头似的,结成硬疙瘩抠都抠不动。
还有那种频繁开停炉的小厂子,为了省电费,做一批货开一次炉,温差变化大到离谱,炉衬表面热胀冷缩开裂,杂质顺着缝隙渗进去,不出半年就能结出半米大的粘结块。
问:我家的箱式工业电炉,总是在炉口位置粘结,这是为啥? 答:这太典型了。炉口位置长期开关,密封难免不严,冷空气时不时灌进去,导致局部温度波动比炉膛中间大太多,进料的时候带的氧化皮、油污最容易积在这儿,遇到温差就慢慢烧结,跟长了瘤子似的。不信你去摸炉口炉砖,肯定早就凹凸不平了。
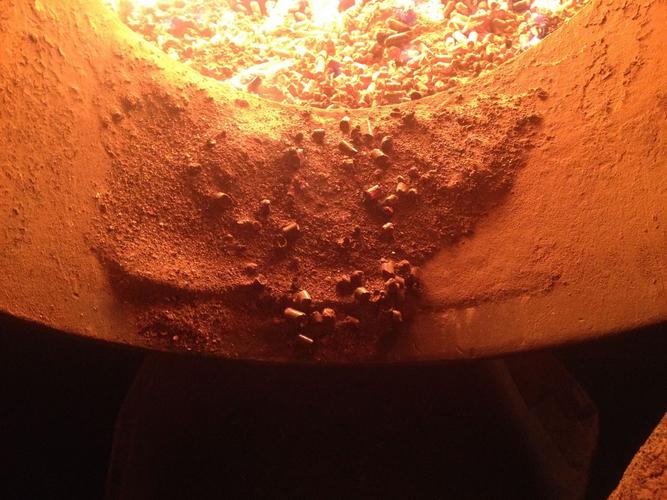
刚发现粘结,这些错千万不能碰
说实话,大部分人碰到粘结的第一反应,全错。
上来拿大锤硬砸。我见过把好的炉砖砸得裂得跟蜘蛛网似的,本来几千块就能修好,最后换整个炉衬花了八万,老板心疼了半个月。
还有更离谱的,热炉没降温,直接泼冷水,想让粘结块热胀冷缩开裂。那一下,整个炉衬都受不了骤冷,直接整块开裂,直接报废。
还有就是发现小粘结块不当回事,想着不影响生产就接着开。结果温度一高,粘结块越粘越大,哪天掉下来卡住风扇或者堵住出料口,直接全线停机,少则两三天,多则一周,订单交不出去,罚款都比维修费贵。
问:刚发现的小粘结块,能不能不拆机直接处理? 答:当然能,只要没影响到风扇转动、不卡住进出料,完全可以做带炉空烧处理,省不少拆装费和停机时间。具体操作也简单,把炉温升到比平时正常工作温度高大约20到30摄氏度,空烧2到4小时,让粘结的碳黑、低熔点杂质分解挥发掉,之后等炉温慢慢降到常温,拿硬钢毛刷就能直接扫下来,百分之七十的松散粘结这么处理就搞定了。只有已经烧结成型的硬大块才需要拆机修复。
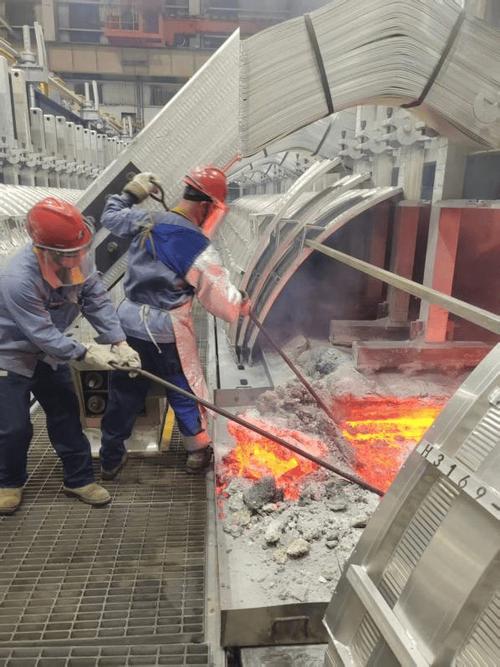
大块粘结的现场修复,照着做不走弯路
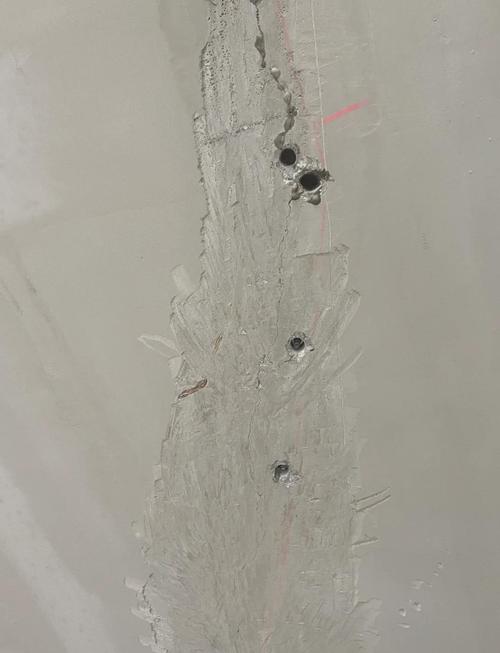
真结了大块,也别慌,按步骤来,能少花很多冤枉钱。
✅ 第一步,降温一定要慢。通常至少要24小时才能降到常温,绝对不能吹冷风强制降温,慢降才能保护好没坏的炉衬,不会额外开裂。
✅ 第二步,清理别硬砸。用小风镐配小头尖头铲,沿着粘结块和炉砖的结合面慢慢剔,顺着缝隙走,就能把整块粘结块剔下来,不会伤到周围好的炉砖。
✅ 第三步,补缝要对材质。清理完所有碎渣之后,检查炉衬,有小坑小裂缝的,用和原炉衬同材质的耐火浇注料补平,养护时间一定要够,通常至少要自然养护48小时,不能着急升温。
✅ 第四步,升温要慢烘。补完之后升温,前100摄氏度每小时升温不能超过10度,把补料里的水分彻底烘干,不然一开炉,水分汽化膨胀,补的地方直接炸开,白干。
💡 额外说个老师傅不传的经验:清理完之后,在炉膛内壁刷一层高温防碳黑粘结涂料,下次粘结的速度能慢一半还多,亲测有用,一年下来能省不少清理时间。
❗ 对了,要是粘结块的厚度已经超过原炉衬厚度的三分之一,或者炉砖已经大面积松动,别硬修了,直接换整个炉衬吧,凑合用下去,哪天炉衬掉块,烧坏加热管那损失更大。
干工业这行,设备就是吃饭的本钱。工业电炉看着皮实耐造,其实全靠日常那点细碎维护。每次出完料多扫两眼炉膛,半个月清一次积碳,哪会出那种停炉三四天的大事?很多厂子就是嫌那十分钟麻烦,轮到出事了才着急,白扔好几万,还耽误交货,说穿了就是捡芝麻丢西瓜。