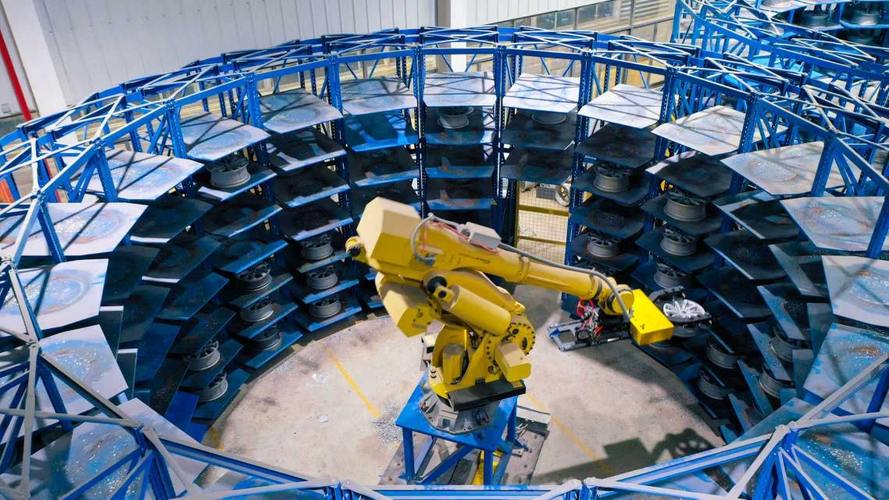
上个月去珠三角的一个汽配铸造厂调产线,一进车间后门,就看见堆得半人高的铝制毛坯件,大小差不了几毫米,型号却有七八种。放在三年前,这里得站四个工人,蹲在那摸铸件的编号,分好框往下一步工序运,一天干下来,腰都直不起来,夏天闷在车间里,衣服能拧出半桶汗。现在呢?一台一人多高的设备接在产线末端,哗哗往里进件,不到十秒钟分好一个,直接落进对应的料框。这东西就是大家常说的分拣系统。
别被名字唬住,分拣系统其实就是个会分类的机械帮手
很多人第一反应是快递网点的扫码分拣,其实工业领域用分拣系统,比快递早多了。从铸造厂分不同型号的毛坯,到食品厂分大小不同的水果,再到废品回收场分塑料、钢铁、铝,全靠它。说白了,就是把同一种类的东西归到一起,代替人干重复又累的活。
核心其实就三步:上料、识别、分拨。上料就是把要分拣的东西挨个送到识别位,不能挤不能卡。识别就是靠传感器、相机或者称重,判断这个东西属于哪一类。最后分拨就是靠气缸、皮带或者机械手,把东西推到对应的料仓里。就是这么简单,没什么玄乎的。
做一套能用十年的分拣系统,核心难点在哪?
原理谁都懂,真做出来能用住,差得远了。就说识别这一步,很多新手设计师觉得整个视觉识别就万事大吉了,他不知道车间里的环境有多糟。铸造厂有飞沙,加工厂有油雾,半天功夫就能给镜头糊上一层,原本99%的准确率,直接掉到80%不到,错分的一堆,还得人工返工。
还有,工件的误差,铸件本来就有一两个毫米的公差,你传感器阈值设紧一点,合格的也误判,设松一点,错的也放过去,这个度就得靠现场调,没个两三次试机摸不准。
再说机械结构,比如分几十公斤的锻件,你用薄皮带,用不了一个月就磨断了。如果是分小电子元件,你用太硬的推板,直接把元件碰坏了。我之前碰过一个项目,甲方为了省两万块,把原本要求淬火的导轨换成了没淬火的普通碳钢,结果才半年,导轨磨得间隙能塞进去一个硬币,整个分拣机构晃得厉害,错分率超过三成,最后还是得拆了换,白花了更多钱。
还有最容易忽略的容错设计,万一有个超规格的工件卡进去了,能不能瞬间停机,会不会把整个传动机构撞弯?很多小厂做的便宜系统就没这个设计,卡一次件,修下来大几千,得不偿失。
几个大家常踩的认知误区
第一个误区,全自动化分拣一定比人工好。真不是。如果你是小批量多品种生产,今天换这个件明天换那个件,改一次分拣参数调试大半天,还不如两个熟手工人拣得快,成本还低。我见过一个做定制五金的厂,脑热上了一套分拣,一年用不了五次,一直在角落落灰,太亏了。
第二个误区,分拣系统越贵越先进越好。也不对。我之前碰到一个客户,他要分的就是不同长度的圆钢,其实两个对射光电传感器加个气缸就能解决,几千块搞定,结果听了销售忽悠,花十几万上了3D视觉分拣,钱花了,其实用起来和几千块的没区别,完全浪费。
第三个误区,上了分拣系统就完全不用人了。哪有这种好事?任何设备都得有人盯,处理个卡料,补个料,日常擦一擦传感器,顶多就是原来十个人干的活,现在一个人顺带盯着就行,不用专门招人而已。
说实话,现在很多加工厂老板找我问,我要不要上分拣系统?其实算笔细账就行。原来你得两个人专门分拣,一个月工资加社保万八千,一年十几万,一套基础能用的分拣系统也就十几万,两年回本,后续只要不坏,就是赚的,那肯定上。如果你一年只有两三个月有活,剩下时间都闲着,那真不如继续用人工,灵活。
不过话说回来,这几年元器件和机械加工的成本降了不少,原来大几万的工业相机,现在万八千就能整个靠谱的,很多小厂也能用上了,不是什么大厂才能玩的东西。说白了,分拣系统就是个工具,哪有什么高大上的黑科技,本质就是帮工人少干点累活,帮工厂多省点成本,就这么简单。对吧?