2026-09-25 04:49:38 作者:网编
分类:文章
上个月帮徒弟救了个活。客户要铣1.8米长的灰铸铁机架平面,公差要求0.08mm,徒弟干了三刀,拿百分表一量,高低差差了快0.3mm,当场慌得满头汗。说白了,都是卧式铣床调机的坑没踩对。很多人说铣床不就是夹紧开机走刀?真干起精度活,差一点都不行。
为啥铣床啃大平面总是越往中间越凹?
干多了你就会发现,只要是长度超过一米的平面,十有八九干出来中间凹。很多新手第一反应换刀,换完新刀还是凹,就开始骂机床精度差。其实真不是机床的锅。
刀杆伸出来越长,本身刚性就越差,切削的时候受切削力影响,刀杆中间会向下弯,自然中间切得多,两头切得少,出来就是凹心。还有工作台塞铁间隙,干大平面要走全程,间隙大了工作台走到中间就晃,精度直接没了。
问:干大平面的时候,顺铣和逆铣到底选哪个?
答:很多人记口诀说顺铣表面质量好,那是针对精铣小件说的。卧式铣床用个三五年,导轨和丝杠多多少少都有间隙,顺铣的时候铣刀会拉着工作台往前窜,动不动就扎刀,尺寸直接飘。我干了快二十年,粗精铣大平面全用逆铣,稳得一批,除非你机床刚大修收完间隙,那另说。
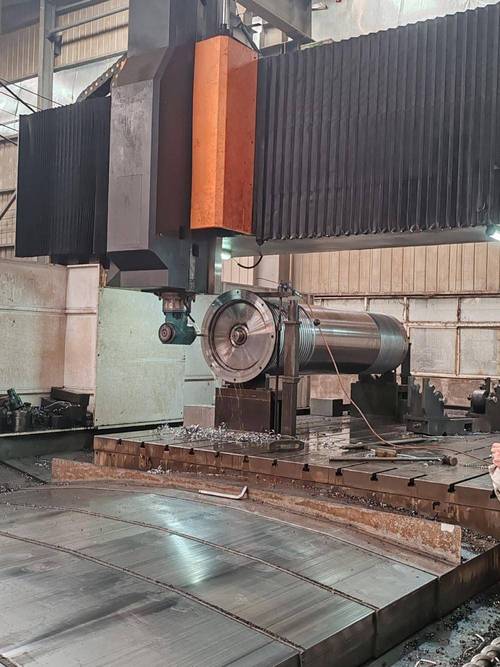 卧式铣床加工大型铸铁机架平面现场
那凹心怎么调?很简单,预抬刀啊。通常我会在对刀的时候,把刀杆最中间位置的刀齿,比两头多预抬0.02到0.05mm,伸出来越长,抬得越多。这个数值不用精确卡死,干过两回你就摸出规律了,亲测能把凹差控制在0.05以内,完全满足绝大多数客户的公差要求。
装铣刀的误区,九成干机加工的都中招
很多人装套式铣刀、可转位刀盘,就是把螺帽拧紧就完事,这就是最大的坑。我每次调机,都会把刀杆锥面、铣刀内孔,都用棉纱擦得干干净净,一点铁屑锈迹都不能留。你别嫌麻烦,就一颗细铁屑留在内孔里,装上去刀就偏,出来的平面全是波浪纹,修都没法修。
同一个刀盘上的所有刀齿,伸出量差必须控制在0.03mm以内,这是硬规矩,别偷懒拿眼睛估。买个对刀块花不了几十块,装完刀一个个测,差了就调,多花十分钟,少干废一个活,怎么算都值。
问:可转位铣刀坏了一片刀片,能不能只换那一片继续干?
答:说实话,能别这么干就别这么干。同批次刀片也会有厚度误差,更何况旧刀片已经磨掉了一层,新刀片普遍比旧刀片薄十几丝,你只换一片,那一片根本吃不到料,加工完平面直接留一道印,工件直接废。要是赶活实在没多余同批次刀片,干脆所有刀片全换成新的,哪怕浪费几片旧的,也比整活报废强。真要只换一片,就得重新测量所有刀片的伸出量,给新刀片垫铜皮调整高度,太折腾,不如全换省心。
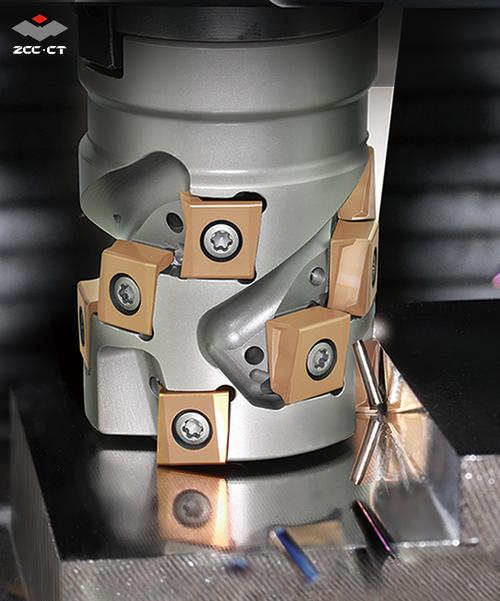 铣床可转位铣刀安装对刀示意图
还有刀杆,别为了够得到加工面,随便选最长的刀杆。能选短的就不选长的,短刀杆刚性好,不容易振刀,出来的平面不光洁度好,精度也稳。
压箱底的几个实用细节
 压箱底的几个实用细节
💡 粗铣完一定要松压板再紧一遍。不管你是焊接机架还是铸铁工件,粗铣的时候切削力大,装夹应力会让工件变形,还有焊接件本身残余应力就大,粗铣完松开压板,让变形充分释放,再重新均匀夹紧精铣,精度才能保得住。这个小技巧,我敢说很多干了三四年的机工都不知道。
❗ 精铣最后一刀余量别留太小。很多新手为了光整,给精铣留0.05甚至0.01的余量,相当于让刀在工件表面蹭,刀头会弹刀,出来的表面反而发花,公差也不对。通常精铣留0.15到0.2mm的余量正好,一刀干到位,表面质量精度都有了。
💡 切削液别乱浇。加工灰铸铁干铣就好,灰铸铁的切屑是细颗粒崩碎状,浇切削液会让切屑粘在刀齿上,直接刮花加工面,真要降温,拿压缩空气吹走切屑就够了。要是加工铝合金或者钢件,那必须开足切削液,冲掉切屑还能防粘刀。
不过话说回来,活是死的人是活的。不同的铣床,不同的工件材质,不同的公差要求,调法本来就不一样,别死套公式。干机加工,就是得多踩坑,踩多了,下次就知道怎么避了。对吧
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工老炮才懂的:卧式铣床啃大平面的避坑技巧
文章链接:https://m.zystgy.cn/a/60239