上周在车间帮老师傅调设备,蹲在一台磨床旁边看了一下午,裤腿沾了满是砂轮灰,呛得鼻子里都是黑的。
旁边新来的学徒问,这玩意儿不就是磨个车刀铣刀吗?至于蹲一下午?
我当时没回答,现在讲给你听。
磨床到底磨的是什么?不止是刀具
很多人对磨床的印象,停留在机修房里那块小小的磨刀砂轮机,磨完菜刀磨钻头,对吧?那真的是把磨床小看了十万八千里。
磨床才是工业精度的最后一道闸门。所有要求高精度的零件,最后一步十有八九都是交给磨床。
航空发动机的涡轮叶片,要和叶根榫槽严丝合缝,差一微米转起来都会抖,最后成型就是磨出来的。高铁主轴的轴承滚道,表面不能有半分起伏,不然跑起来噪音大寿命短,也得磨。甚至你手机摄像头的蓝宝石玻璃片,最初的原型坯,也是磨床磨出来的平整度。
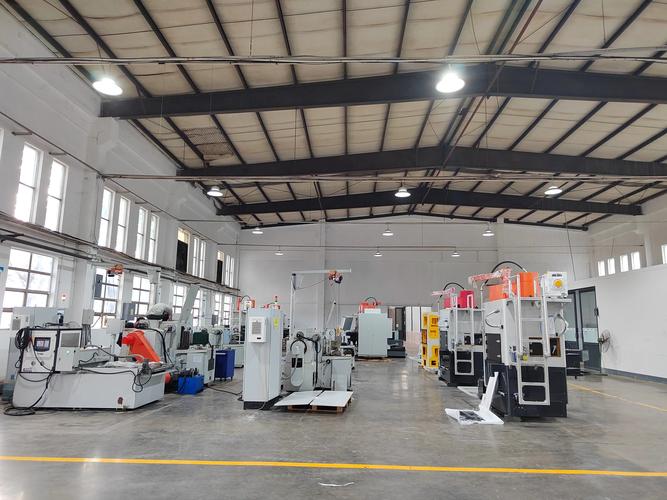
说白了,前面车、铣、刨、钻,能干粗活,能出形状,但精度撑死了做到0.01毫米,也就是我们行里说的“一丝”。磨床能做到什么程度?好的磨床能稳定做到1微米以内,也就是十分之一丝。什么概念?普通人的头发丝大概是10丝,也就是100微米,磨床的误差,不到头发丝的百分之一。
很多人把磨床和抛光混为一谈,这是最大的误解。抛光是磨表面纹路,让它好看,磨床是磨尺寸和形位公差,差一丝都不行,差一微米都不合格。
磨床最难的地方,就是它对自己太狠了
你想啊,磨床要磨出误差一微米的零件,那磨床本身的精度,得比这个还要高好几倍吧?不然自己都站不稳,怎么要求加工出来的零件准?
最大的敌人是震动。哪怕是车间外面过个重型卡车,地面震一下,磨床砂轮抖个零点几微米,磨出来的零件表面就会出一圈一圈的振纹,直接报废,连返修的机会都没有。
所以正经的高精度磨床,底座都是好几吨重的整铸铁,浇铸完了不着急加工,先扔在露天放个一年半载,把内应力彻底释放完了再动。不然你现在加工完了,放三个月自己变形了,精度直接废了,砸牌子的事。
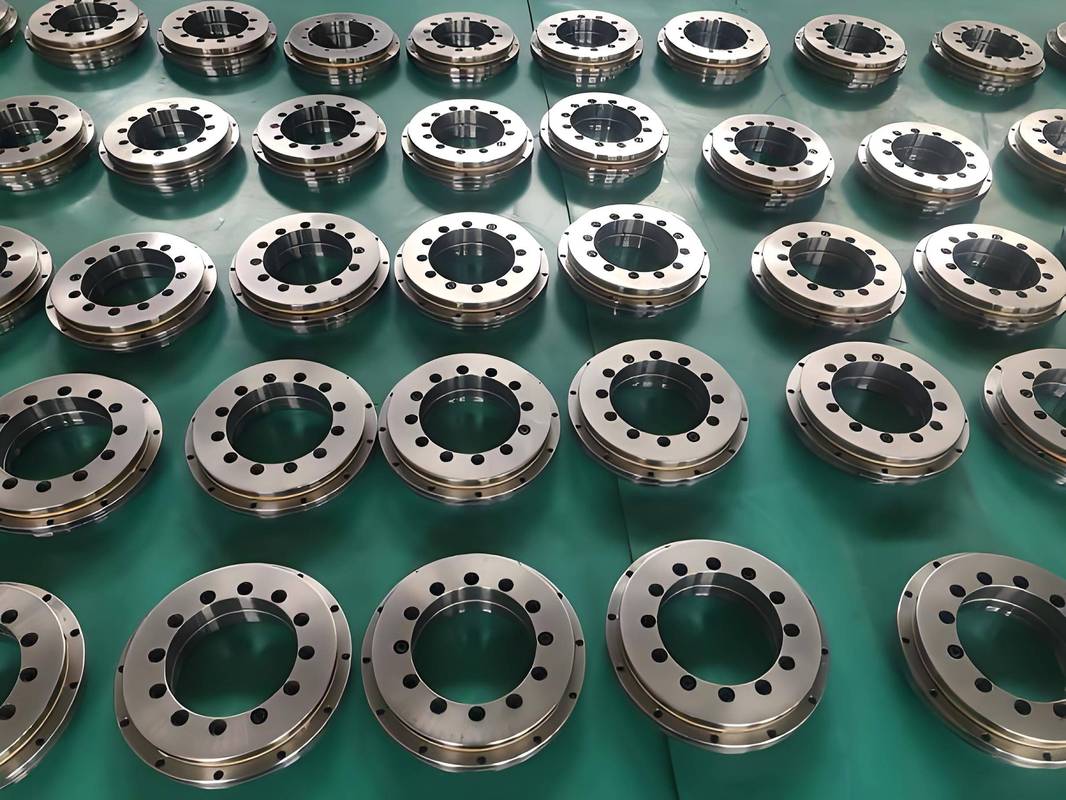
还有砂轮。你以为砂轮就是随便一块带沙子的石头?不对,不同的工件材料,要用不同粒度、不同结合剂的砂轮,磨淬火钢用刚玉,磨硬质合金用碳化硅,加工光学玻璃还要用金刚石砂轮,砂轮硬了容易烧工件表面,软了磨损太快,尺寸稳不住,选不对直接废活。
我上次见过,老师傅磨一个细长的轴,因为砂轮没修对,磨完工件一头大一头小差了三微米,整根轴几十万,直接废了,心疼得老师傅抽了半包烟没说话。
就是这么苛刻。一丁点错都犯不起。
藏在精度背后的磨床,才是高端制造的试金石
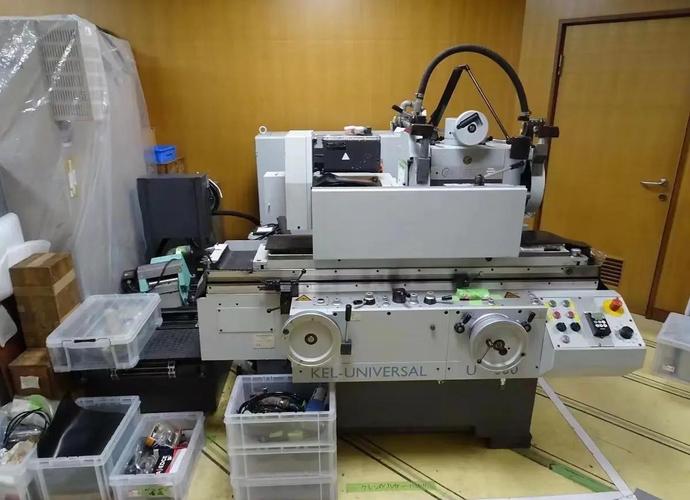
很多人聊工业短板,张嘴就是光刻机,就是高端数控机床,没人提磨床。但实际上,高端磨床的门槛,一点都不低。
就说加工风电齿轮的成型磨齿机,齿轮的齿形精度要求到二级,整个齿面的误差不能超过两微米,整个磨床的导轨、进给系统、控制系统,哪一步差了都不行。国内之前做不出来的时候,一台进口的要大几千万,还得排队等两年,人家说不卖你就不卖你,卡脖子卡得死死的。
说实话,这几年国内磨床的进步真的看得见,之前去工业展逛,好多国内厂家拿出来的数控磨床,加工出来的精度已经能接近进口水平,价格只有三分之一,已经慢慢能替代了,挺提气的。
不过话说回来,顶尖的高精度磨床,我们还是有差距,不是造不出,是要稳定的一万件加工都保持精度,这个一致性还有得追。
工业这东西,就是拼细节,拼对一丝一毫的较真。磨床就是干这个的,它不生产形状,它只负责把精度卡到刚刚好,把不合格的拦在门外,把合格的送进下一级装配。
你这辈子可能都见不到一台工业磨床。但你坐的车,坐的飞机,用的手机,所有能正常运转的零件,都走过磨床那一刀。
就这么简单。