换标就歪?先查标签本身和张力
很多人一歪标就拆标头调,其实先看看你刚换的新标签。
问:新换了批次的标签纸,贴标机上周还好好的,怎么突然就歪了?
答:十有八九是标签的卷芯复卷张力不对。新批次标签出厂的时候,复卷的松紧度跟你之前用的不一样,张力差大了,走标过程中松垮或者绷紧,走纸位置偏移一两个毫米,贴出来就是歪的。还有刀模切的问题,切痕太深,背纸被切透,走拉的时候一拉就断,断了之后再走就错位;切痕太浅,标签排废的时候掉不下来,带一下就歪。通常来说,同批次标签底纸厚度差超过0.02mm,走标就会出肉眼可见的偏差,这个数据很多标签厂都不会主动标,你得自己抽几张测一测。
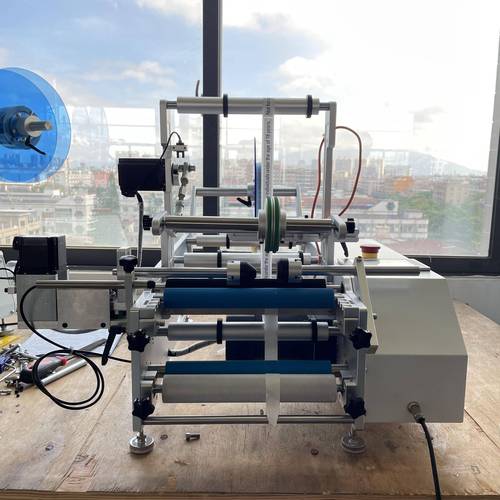
还有梅雨季节的南方,标签敞开放车间一晚上,吸潮变软,底纸挺度不够,走起来就打皱,皱了肯定歪。别不信,我上次在浙江一个食品厂,调了一下午没好,最后把标签放烘干房烘了一小时,上机全正常,老板当时都看傻了。
圆瓶贴标总歪?别盯着标头,去看输送
平贴歪很多是标签的问题,圆瓶贴歪,百分之七十的锅在输送定位。
问:圆瓶贴标总是上下歪,标头调了无数次还是不行,问题出在哪?
答:真的别再调标头了,先去看你的挡瓶杆和压瓶头。挡瓶杆的间隙比瓶子直径大了超过1mm,走瓶的时候瓶子就会左右晃,贴出来自然歪。压瓶头高度不对,压太松,瓶子转的时候上下跳,压太紧,瓶子走不动,出标速度对不上也会歪。还有搓瓶带,用了大半年了吧?搓瓶带表面磨平了,摩擦力不均匀,转瓶的时候转不到预定位置,标签位置能对吗?
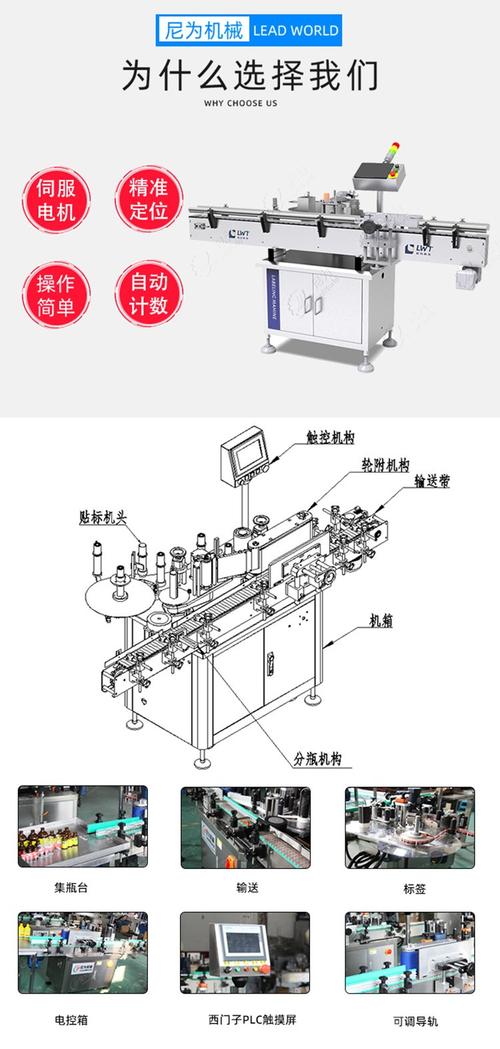
说实话我见过最离谱的,是一个南方的饮料厂,新换了一百万的生产线,贴标一直歪,找了原厂工程师来好几次都没解决,我过去绕着机器走了一圈,发现输送线安装的时候地基没垫平,整个输送是歪的,瓶子走过来自然是歪的,垫了两个一毫米厚的垫片就好了,甲方老板当时脸都黑了。
日常维护就能卡死八成歪标问题
很多工厂的贴标机,除了换标签,半年不碰一次,出问题才慌。其实只要日常做这几件小事,能解决八成的歪标问题:
- 💡 每次换标签卷,先检查卷芯松紧,和上一卷差太多就提前复卷一遍再上机
- ✅ 每周擦一次走标辊和吸标嘴,把溢出来的不干胶和灰尘清干净,积胶会带偏标签,这个坑踩过的人都懂
- ❗ 半个月检查一次输送皮带和标头同步带的张紧,松了就紧一紧,同步带拉长超过2mm直接换,别省那百八十块的配件钱,废一箱标签都大几百出去了
不过话说回来,如果你的机器本身就是小厂出的,为了压成本砍掉了自动涨紧机构,走标全靠辊子硬拉,那该换核心部件就换,该换机器就换,天天调也不是事儿。很多老板为了省几万块差价买便宜机器,到头来一年废的标签和耽误产能亏的钱,比机器差价还多,算算账真的不值。
贴标机这东西,结构真不复杂,就是拼精度和细节,你把小地方顾到了,它就能踏踏实实给你干活,少添好多乱。