2026-09-27 09:13:46 作者:网编
分类:文章
上次跟探伤班的老周蹲在车间的构件堆里,等着给一批锻件出探伤结果。地上摆着半桶黑灰色的磁悬液,墙角靠着两个缠了线圈的磁化钳,风一吹,磁粉飘得满鞋都是。没人把这当什么高大上的高科技,但就是这玩意儿,能把钢材里细得只有几微米的裂纹,明明白白摆到你眼前。
先搞懂,磁粉检测靠什么找缺陷
很多人第一反应,不就是拿磁铁吸铁粉吗?说对了一半,但核心不是吸,是漏。磁粉检测的核心逻辑就是漏磁。铁啊钢啊这些铁磁性材料,本来就容易被磁化,你给它通上电或者放在磁场里,整个工件内部就会顺着磁场方向走磁感线。要是这块钢材完完整整没毛病,磁感线就老老实实待在材料里面,什么都不会发生。
可要是钢材表面或者离表面不远的地方有裂纹、气孔、夹渣这些缺陷呢?这些缺陷都不导磁,相当于磁感线走不通,只能绕出来跑到空气里,这就叫漏磁。漏出来的磁场还是能吸磁粉啊,所以你一撒磁粉,磁粉就乖乖堆在漏磁的地方,本来肉眼看不见的小裂纹,直接就显出形状了。
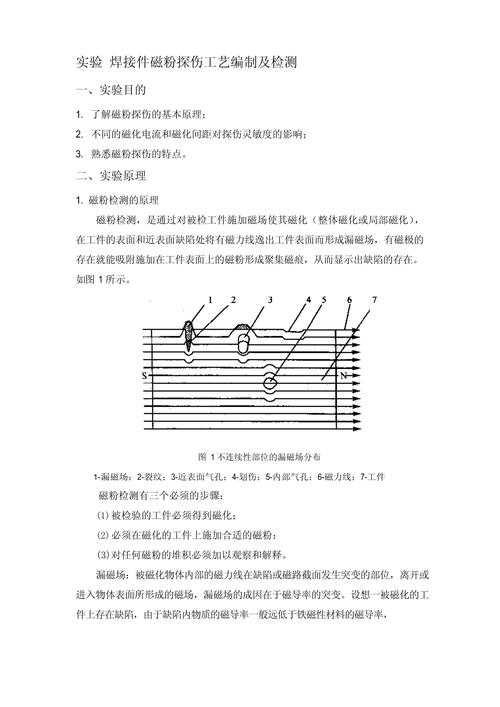 磁粉检测漏磁原理示意图
就这么简单?对,就这么简单。没什么花里胡哨的东西,一百多年前发明出来的时候,原理就是这个,现在还是这个。
现场干活,最坑的永远是细节
原理简单,真干好难。我见过刚毕业的小孩,按操作手册一步步来,最后还是漏检了缺陷,为什么?细节错了。
比如工件表面有锈,有油污,没打磨干净,磁粉根本吸不住,漏磁再强也白搭。还有磁化的方向不对,裂纹是竖着的,你横向磁化,磁感线根本不会从裂纹那漏出来,当然找不着。干探伤的都知道,同一位置最少要磁化两次,换方向,就是为了避免这种事。
还有磁悬液的浓度,兑稀了,磁粉太少堆不住,显不出裂纹;兑稠了,满工件都是磁粉,背景黑乎乎一片,裂纹就在那你也看不见。我之前碰上过一次,赶工期,班组偷懒,磁悬液用了一个礼拜没换,最后结果全是糊的,差点把带裂纹的法兰发到工地,想想都后怕。
还有一个很多外行都搞错的事:磁粉检测不是万能的。它只能找铁磁性材料,你给一块铝或者无磁不锈钢做磁粉检测?纯白费功夫。而且它只能找表面和离表面几毫米的近表面缺陷,再深的,它碰不着,得找超声波来。
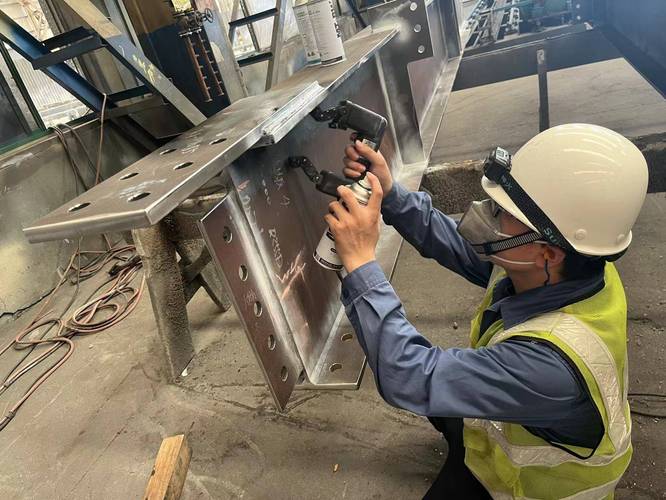 工业车间磁粉检测现场操作图
说实话,很多新人刚入行都看不起这个老技术,觉得不就是撒粉擦粉嘛,有什么难的。干过两年就懂了,经验太重要了。有些微裂纹,宽不到一微米,也就头发丝的十分之一粗,新手看过去就是一道淡印子,老周一眼就能认出是不是裂纹。这真不是吹的。
都有AI探伤了,磁粉检测该淘汰了?
 都有AI探伤了,磁粉检测该淘汰了?
这几年动不动就说新技术替代老技术,什么AI识别,什么无人机探伤,好多人说磁粉检测这么老的技术,该进博物馆了。
不过话说回来,你去车间转一圈,十个探伤活,最少有四个还是用磁粉。为什么?好用,便宜,快。比如汽车厂造曲轴,一天几千根,磁粉检测一根几分钟,成本才几块钱,换别的技术?要么慢要么贵,根本顶不动。还有施工现场给焊缝做探伤,工人扛个便携磁化仪就能爬架子,揣一袋磁粉就够,你让他扛个几公斤的超声波设备爬十几米高?折腾死。
现在说的AI探伤,大多是给磁粉检测拍个照,AI帮你找裂纹,本质还是靠磁粉把缺陷显出来,没有磁粉,AI也巧妇难为无米之炊,对吧?
之前跟设计院的朋友聊,现在风电的主轴,大型压力容器的焊缝,出厂前还是必须过磁粉检测这一关,很多行业标准里,磁粉检测就是第一道闸门,过不了这关,根本进不到下一个工序。它就是这么一个,看起来不起眼,但是离不了的活儿。
说白了,工业里很多技术都是这样,不是越新越高级就越好,能用一百年还没被换掉,就是因为它实在,靠谱。磁粉检测就是这么回事,没那么玄乎,也没那么容易被淘汰。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:给钢材找裂纹的磁粉检测,没你想的那么玄乎
文章链接:https://m.zystgy.cn/a/60419