2026-09-28 00:25:50 作者:网编
分类:文章
上个月跟着朋友去长三角一个汽配加工厂验厂,刚进门踩了脚脚边一捆铜色的线,守工序的老师傅嗓子直接劈了:“小伙子眼瓢哦!那是待裁的原车线,碰乱了我一下午都理不完!”
我赶紧挪脚,蹲下来看那堆理顺的铜线,粗细都不一样,外面裹着不同颜色的绝缘皮,整整齐齐码在周转箱里。原来这就是线束加工的第一步原料。
别小看捆成一把的线
很多人对线束的印象,就是“把一堆线捆一起”,说白了就是接线的杂活。
说实话真不是。
线束是所有带电路设备的神经和血管,传电,传信号,少一根错一根都不行。你现在开的燃油车,整台车的线束加起来有几千米长,新能源电车更长,电池管理、自动驾驶的传感器全靠线束传信号。你家里的变频空调、医用的小型监护仪,全靠它撑着电路。
说白了,你看不见它,但它出问题,你整台设备直接歇菜。
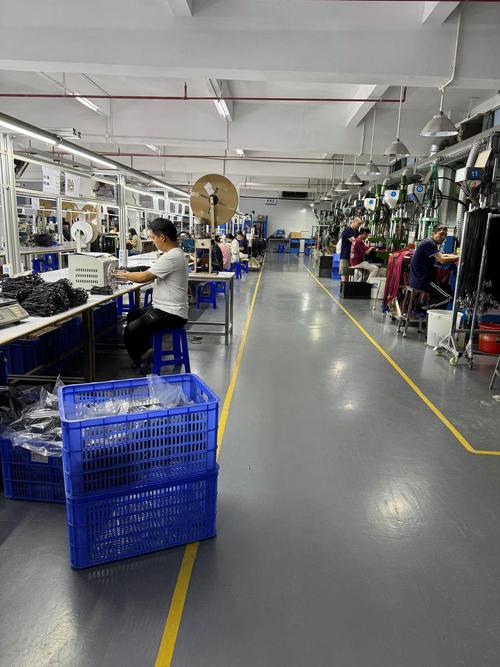 汽车总装车间待加工线束半成品
加工的坑,全在毫厘之间
我跟着老师傅走了一遍工序,才知道每一步都卡着误差。
第一步裁线,机器调好了长度,差半毫米都不行。长了塞进去挤得慌,挤坏绝缘皮就是短路隐患。短了插不到底,直接虚接。
然后是剥头。剥掉端子位置的绝缘皮,这个度最考验机器精度,也得老师傅盯着。剥线深度差0.1毫米,要么刮断铜丝,拉一下就断,要么皮没剥干净,压端子的时候压在皮上,用不了半年就发热烧蚀。
接下来是压接端子,这是核心。把端子压在剥好的线头上,压接压力不对直接废。压力大了,端子裂,铜线断;压力小了,松,跑起来颠几次就掉。我在待检区看到好几个废端子,就是压力调错了,压出来的端子歪了半个丝,直接打回去返工。
然后是穿插接件,对位。上百个孔,错一个孔插,整根线束就废了。现在有自动化对位,但换新款的时候,还是得老师傅对着图纸一根一根核对。
错一个位,全批废。
最后是缠胶带、上波纹管捆束。别以为这就是随便缠。不同位置缠法不一样,发动机舱附近要缠耐高温的玻璃胶带,车门里活动多的地方要留余量缠,颠簸的时候扯不坏。
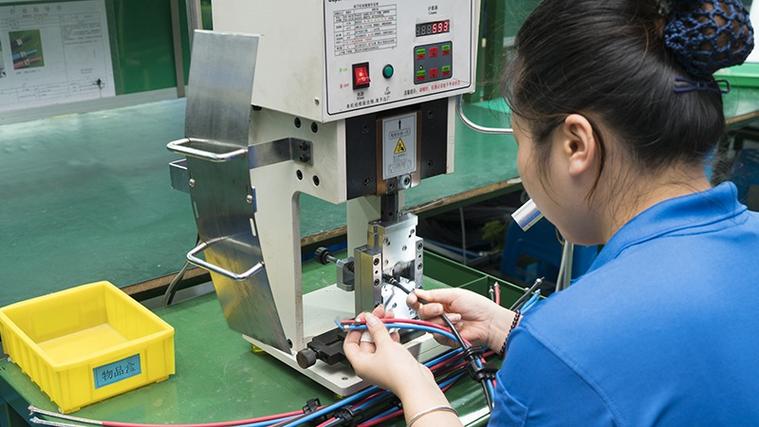 线束加工厂压接端子工序操作台
很多外行人搞不懂的误区
 很多外行人搞不懂的误区
第一个误区,觉得线够粗够好就行,加工不用讲究。
不对。线够粗只是基础,加工的时候铜丝有没有断,端子压得紧不紧,对位对不对,这些才是出问题的重灾区。我听过一个例子,某款新车型试产,就是因为三根线对位错了,整批预产全返工,亏了大几百万。
第二个误区,觉得自动化加工就不用人管了。
不过话说回来,自动化确实省了很多力气,裁线压接都能机器做,但换产品调参数,首件检测,还是得老师傅来。机器不会告诉你,今天铜丝硬度比昨天高了一点,压力要调五个牛。这些经验,都是在车间摸了十几年线摸出来的。
对普通人来说,线束加工的好坏,直接影响你用车用设备的寿命。你买的车开个三五年就出电路小毛病,动不动半路抛锚,大概率不是什么大发动机变速箱的问题,就是某根线束加工的时候细节没做到位。
那些藏在仪表盘底下、发动机舱壳子里头的线,没人会特意看,但少了它,再贵的车也动不了,再先进的设备也转不起来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的骨架:聊聊线束加工
文章链接:https://m.zystgy.cn/a/60513