2026-09-28 05:54:49 作者:网编
分类:文章
很多做小批量非标机加工的厂子,一提工业治具就直皱眉。觉得量太小,做治具就是赔本买卖,不如让师傅手工凑活。
真不是这样。
很多人把工业治具等同于大批量生产的专用工装,这误区太深了。
别把工业治具做成了赔本买卖
上来就给治具拉满配置,全钢一体磨到镜面,精度做到千分之一毫米,一套治具做下来大几万,换谁做小批量都扛不住。
工业治具的本质是什么?就是帮你省掉重复定位、重复装夹的时间,把熟手的活甩给学徒干,仅此而已。
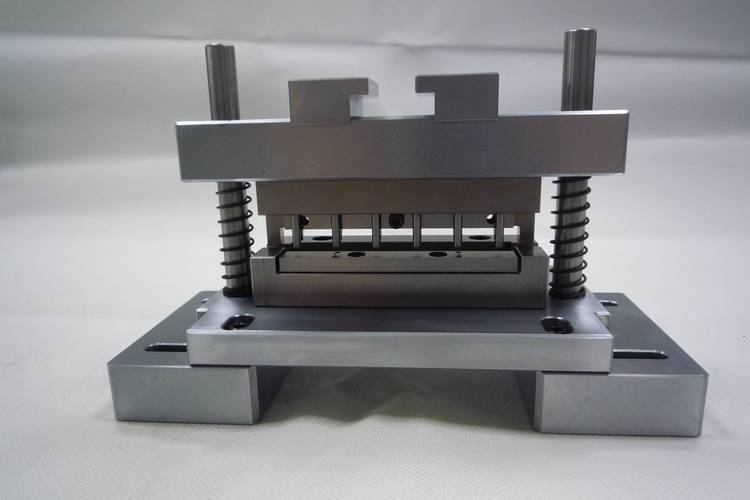 机加工车间批量使用的低成本铝合金工业治具
问:我单批只有二三十件活,做工业治具真的能回本吗?
答:算笔最简单的账就清楚。原来人工找正定位,一件活装夹要10分钟,熟手师傅一天八小时最多做48件。做个简单治具,装夹时间直接压到1分钟以内,一天能干四百多件,还不用占着熟手,学徒站旁边就能做。治具成本通常也就两三千块,这批活干完,省下来的人工工时两三天就赚回来了,后续再有翻单,全都是净赚。
我见过最夸张的一家,接了一批50件的航天零配件,本来报价的时候算的人工装夹,后来赶工期临时做了治具,提前一周就交了货,省下的延期罚款都够做十套治具了。
低成本工业治具的选材逻辑
说实话,大部分人做治具成本高,就是选材错了。
不是所有治具都要用调质钢做主体。
只给受力的定位块用钢材,其余支撑框架全用低成本现成材料,这才是低成本治具的核心思路。
举个例子,普通的钻孔、铣平面治具,框架直接用现成的铝型材切割打孔,拧上螺丝就能用,一天就能做出来,成本只有全钢治具的三分之一不到。要是受力更小,比如只是做检测治具,直接用电木板粘起来铣定位槽就行,一套下来几百块搞定。
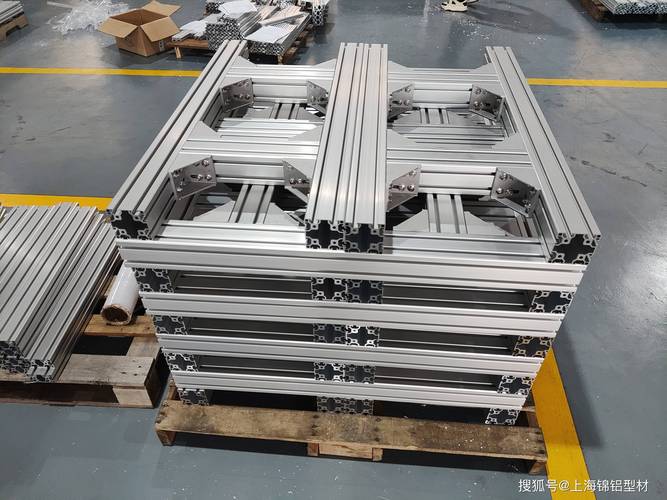 铝型材拼接而成的汽车零配件加工工业治具
问:低成本选材会不会精度不够,出了废品反而亏更多?
答:核心是把精度用在该用的地方。只要定位基准面和定位销做准,满足你产品的加工公差要求就行,其余辅助支撑的位置,差个0.2mm根本不影响使用。我见过太多厂做治具,把所有面都磨到镜面精度,那成本能不高吗?退一步说,就算辅助位置差一点,无非就是装完找正多花十秒钟,总比从头装夹十分钟要省太多啊。
不过话说回来,如果是承受大切削力的铣削治具,定位块还是得用淬过火的钢,不然用几次就磨坏了,该花的钱还是得花。
落地实操的几个小技巧
 落地实操的几个小技巧
💡 多用标准件,少做非标件。定位销用标准的,快锁扣用标准的,螺丝螺母都是现成的,别自己车非标销,一来标准件精度有保证,二来价格便宜,坏了直接换,几块钱的事。
✅ 治具留改装余量。做完治具后多开一个通用基准槽,下次换类似产品,不用重新做治具,只要换几个定位块就能用,一套治具改个三五次,平均下来成本摊到每款产品才几十块。
❗ 一定要留操作空间。设计的时候别光看图纸够紧凑,要想想工人怎么伸手,怎么拿放零件,我见过太多治具,做的特别紧凑,工人操作的时候卡手,索性扔到一边不用,白花了治具钱,太冤了。
很多小厂觉得自己量小玩不起治具,其实只要把思路转过来,不追求完美,只解决核心问题,工业治具反而是小厂抢单的利器。同样的订单,你能比别人快三倍交货,价格还能压一点,客户不找你找去哪?对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:小批量非标生产中,被低估的低成本工业治具
文章链接:https://m.zystgy.cn/a/60533