2026-09-28 13:00:48 作者:网编
分类:文章
我跑过不下三十家中小机加工厂,见过太多老板盯着钢材涨了几毛、电费超了多少算成本,转头就让好端端的工业刀具因为崩刃提前报废,一年扔出去几十万,愣是没察觉。
很多人一提到工业刀具,张口就说进口的好国产的差,其实大部分问题,根本出在人用的环节,不是刀的问题。
为什么你的工业刀具,崩刃概率总是比别人高?
一崩刃就换刀,一换刀就换更贵的,这是绝大多数工厂的默认操作。结果呢?该崩还是崩,钱花了一堆,问题一点没解决。
说实话,九成的崩刃都和刀具本身的质量没关系。
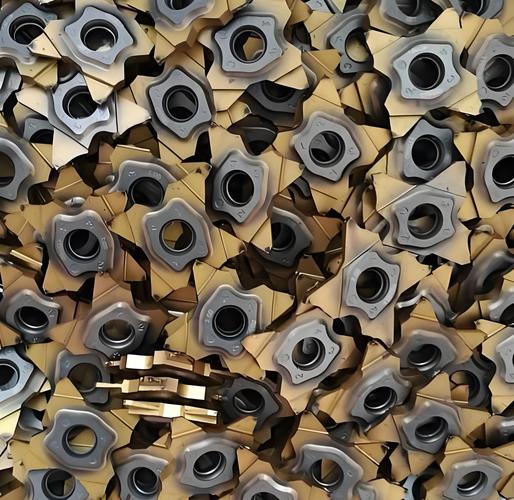 数控车床加工后崩刃的硬质合金工业刀具
问:我用的都是顶流大牌进口工业刀具,为什么还是用不到标称寿命的一半就崩了?
答:这个问题我至少被问过一百次。你先停机,拆出刀柄摸一下主轴锥面,是不是沾了细碎的铝屑或者铁屑,硬挤在缝隙里?很多工厂换刀的时候随便用气枪吹两下就装上去了,刀柄和主轴的贴合度差了三五个微米,切削的时候刀具偏摆,刀尖受力瞬间不均匀,直接翻边崩裂,再好的刀也扛不住这种折腾。还有就是为了赶产能盲目提进给,刀具承受的瞬间载荷超过了本身的抗弯强度,碰上工件里的一个硬砂眼,不崩才怪。
还有容易被忽略的冷却问题。很多小厂为了省切削液成本,要么浓度兑得不够,要么不开高压冷却,刀尖切削温度一下冲到一千多度,硬质合金的硬度直接掉一半,碰上一点应力就碎给你看。
崩刃可防:改几个细节就能见效
别不信,就改几个不花钱或者花很少钱的小地方,我之前对接的那家做汽车连杆的工厂,改完之后刀具平均寿命直接提了40%,一年省了快二十万的刀具采购费。
✅ 装刀前多花十秒钟清洁
不管是谁换刀,要求必须用干净的纱布蘸酒精,把主轴锥孔和刀柄接触面擦得干干净净,有粘死的铁屑打不掉,就用细油石轻轻打掉,绝对不能带屑装刀。就十秒钟的事,能把刀具偏摆量降一半,崩刃概率直接少六成。
✅ 按加工材料选对槽型,别只看材质
很多采购买刀,只问是不是硬质合金、是不是进口涂层,从来不看槽型对不对。加工粘性大的奥氏体不锈钢,用了加工普通碳钢的开口槽型,切屑排不出去挤在刀槽里,转两圈就把刀尖崩掉。哪怕材质再好,也扛不住设计不对。
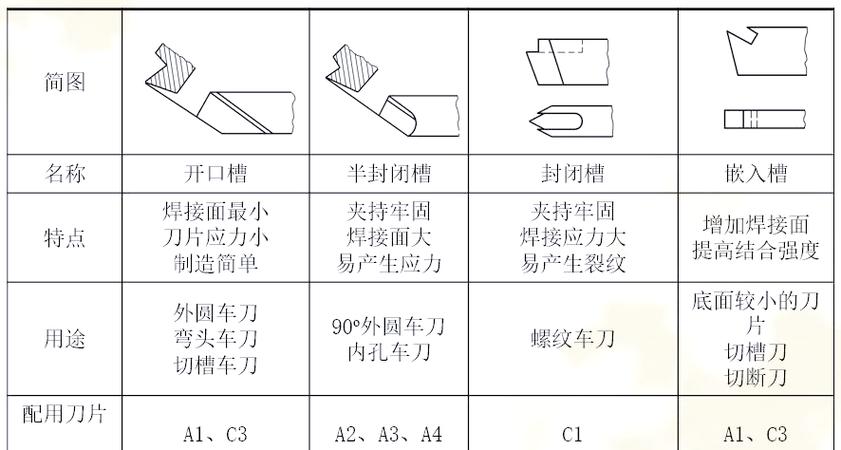 不同加工槽型的硬质合金工业刀具对比图
问:加工淬硬钢的时候,总是刀尖位置出现微崩,换了纳米涂层也没用,该怎么调?
答:淬硬钢本身硬度高,切削冲击力大,九成的微崩都是进给量太大或者主偏角选的不对。你试试把主偏角从90度改成75度,增大刀具和工件的接触面积,分散刀尖的受力,再把进给量降15%到20%,如果机床允许开高压内冷,一定要开,把切屑及时冲出来,百分之八十的微崩问题都能解决。别上来就换更贵的刀,先调参数,大部分问题参数调完就好。
崩刃后的刀具,真的只能扔吗?
 崩刃后的刀具,真的只能扔吗?
我见过太多工厂,可转位刀片崩了一个刃,整刀片直接扔垃圾桶。整体铣刀崩了个刀尖,直接报废入库。说实话,真的太可惜了。
可转位刀片大多四个刃,坏了一个换个面继续用啊,很多操作工嫌换刀片麻烦,换整刀比拆刀片换位置快,就直接扔全新的刀片,那扔的不是刀片,是赤裸裸的利润啊。
整体硬质合金的铣刀、钻头,只要崩刃位置在刀尖,刀杆本身没坏,还有足够的修磨余量,送到专门的刀具修磨厂去修磨,成本大约是新刀的五分之一,修磨完的精度和寿命,能达到新刀的九成以上,只要不是要求特别高的精加工,完全能用。
不过话说回来,也不是什么刀都值得修。崩口已经伤到刀杆刚性的,或者已经修磨过三次以上的,就别留了,刚性已经降了,再用反而容易出更大的问题,废了就废了。
我之前还见过一个车间老师傅,把各种报废不能修的工业刀具攒起来,改个钻套、改个定位销、改个简易工装,一年下来也能省小几万,这不比喊两句空口号实在,对吧?
工业刀具这东西,说复杂也复杂,说简单也简单,把这些小细节抠住,一年省出几十万利润,真不是什么难事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业刀具崩刃:被很多工厂忽略的隐形成本杀手
文章链接:https://m.zystgy.cn/a/60557