不是所有粘砂的片,都敢咬钢铁
工业砂轮说穿了,就是把高硬度的磨料颗粒,用结合剂粘在一起烧出来的多孔工具。别小看这层孔,气孔是砂轮的容屑空间,磨下来的金属碎屑得有地方放,不然堵满了,磨料咬不住金属,还会把工件磨得发烫变形。
磨料分很多种,棕刚玉磨普通碳钢,碳化硅磨硬质合金跟玻璃,不同的活配不同的磨料,错了就是白费劲。一块合格的砂轮,硬是磨料能啃动金属,松是气孔能排碎屑,粘得住磨料的结合剂还不能太硬,得磨掉一层就自动露出新的磨料——说白了就是自带磨刀石效果,越磨越有新牙。
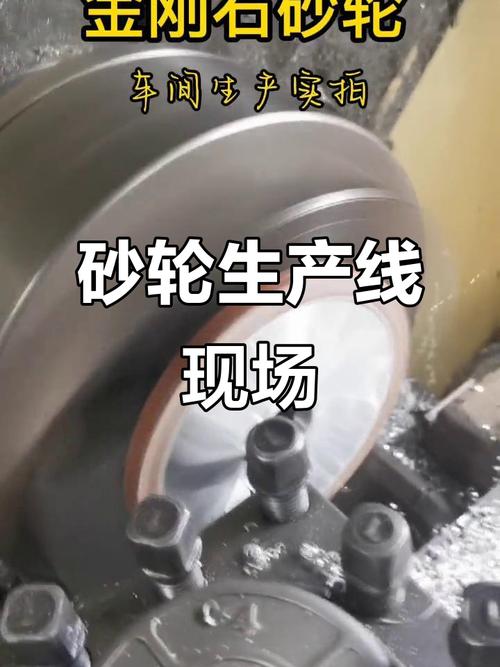
你别觉得这东西跟你没关系。你开的汽车,曲轴轴颈是砂轮磨出来的,差一丝都不行,不然发动机抖得能把方向盘握掉。你手里的手机,屏幕边缘的圆弧倒角,也是细粒度砂轮磨出来的,不然划手。就连你家里菜刀开刃,正经大厂出来的,也是砂轮磨的。全行业都离不开它,就是没人提。
做一块合格砂轮,卡了多年的坎
很多外行人以为,不就是把砂子跟胶水混在一起压成饼烧一烧?哪有这么简单。
配料第一步就卡人,磨料粒度差一个号,磨出来的工件光洁度能差两个等级,一点不能混。混料的时候拌不均匀,烧出来一块硬一块软,转起来重心偏了,上机没两分钟就裂。
压型要均匀施压,压力大了气孔太小,容易堵,压力小了硬度不够,转两下就散。焙烧是最熬人的,从常温升到一千多度,要十几个小时,降温还要十几个小时,温度快一度,结合剂就炸出裂纹,慢一度,硬度达不到,只能回炉重炼。看窑的师傅,几十年都是定半小时一次的闹钟,半夜爬起来摸温度表。
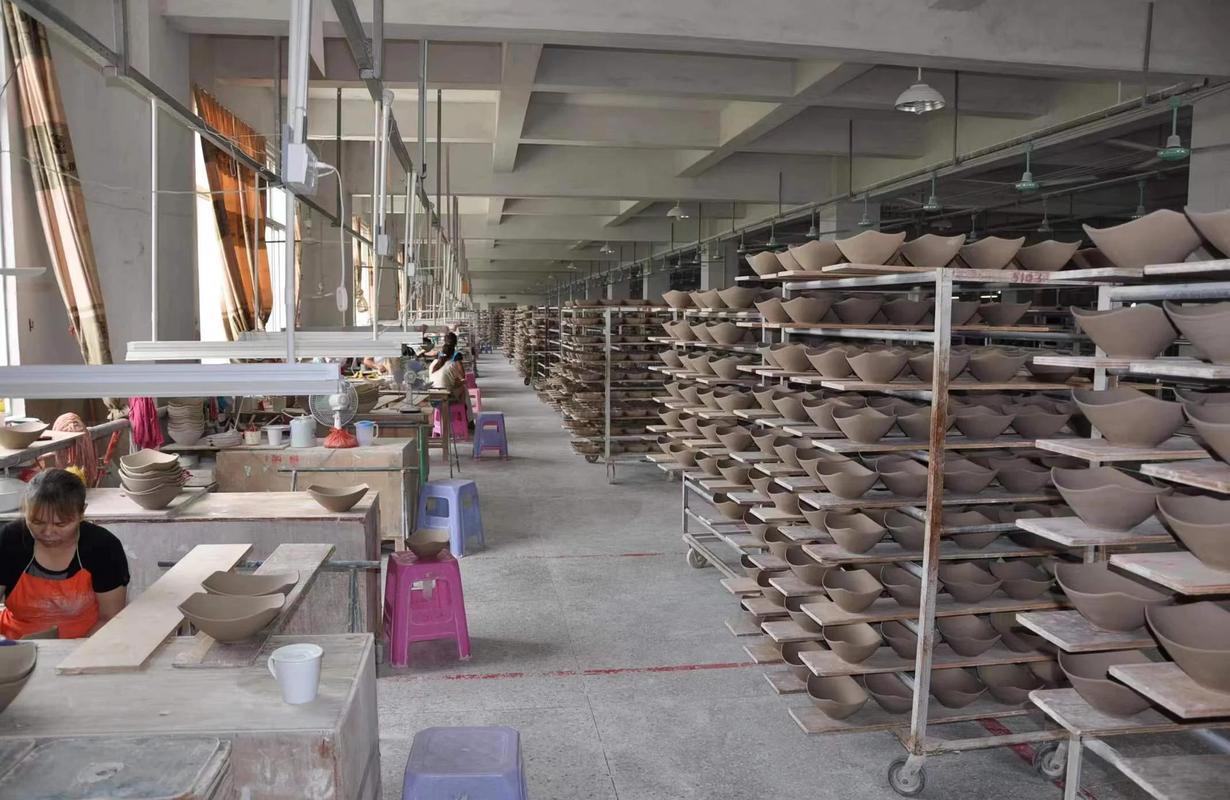
烧完了还不算完,必须做动平衡校正,一点点磨掉多余的料,反复测,偏心控制在几克以内才行——别嫌严,砂轮上机转起来,通常每分钟几千转,好的能上万转,偏心一毫米,转起来的震动能把磨床床身抖得发麻,磨出来的工件直接废了,运气不好砂轮碎了,飞出来的块头比拳头还大,威力不比子弹差。
说实话,我跑过不少中小砂轮厂,十块成型砂轮里,能过检测的也就七八块,剩下的全碎了回炉,一点不能凑活。这行就是这么死性子,差一点都不行。
车间里用砂轮的那些坑
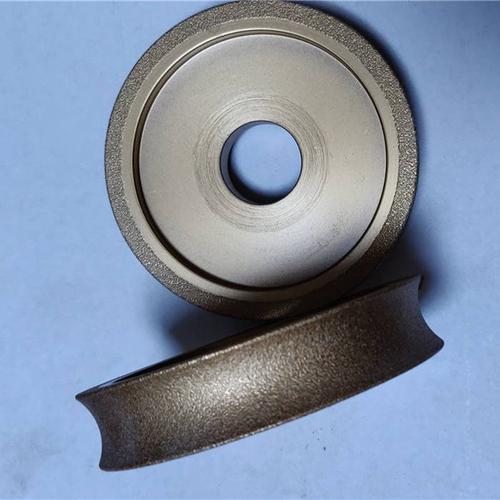
我干了三十年机械,见过太多死在砂轮上的错。最常见的就是图便宜,拿错型号。明明磨精活要细粒度,非要拿粗的磨,省了几块钱砂轮钱,废了几万块的工件,哭都没地方哭。还有人拿磨钢的砂轮磨铝,铝软,磨下来的屑一下子就堵满气孔,磨不了十下就发烫开裂,还说砂轮质量差,其实是自己用错了。
还有更吓人的,砂轮边上裂了个小纹,舍不得扔,接着上机转,说就磨一点小东西没事,我早年在老厂见过出事的,整块砂轮炸开来,伤了人,现在想起来还后背发凉。
不过话说回来,现在也有新东西,微晶陶瓷磨料做的砂轮,寿命比传统棕刚玉的长一倍多,磨出来的光洁度也好,就是单价贵,好多小厂舍不得换,其实算一算,换砂轮的停机时间,还有废工件的损耗,早就省出来了,就是观念转不过来。
昨天我路过磨床组,看见新学徒拿砂纸慢慢蹭工件,说砂轮磨出来的不如砂纸细,老车工上去就是一脚轻踢屁股,说没有砂轮给你开出粗,定好尺寸,你蹭一年也蹭不出个合格零件。
这话没错。好多工业里的东西,都是这样,安安静静待在机床上面,咬着金属,出着力气,没人会在逛商场的时候看见它,也没人会在社交媒体上聊它,可要是少了这么一块不起眼的圆片,整个制造业都停得下来。