2026-09-28 17:09:52 作者:网编
分类:文章
上周在冲压车间蹲点改工艺,路过抛光工位的时候,正赶上老郑换抛光轮。满满一纸箱换下来的旧轮,表面坑坑洼洼,有的地方磨得露出了基体,沾着厚厚的金属灰和凝固的抛光膏。我蹲下来捏了捏一个还剩小半厚度的轮,忍不住说,这还能用啊,就换了?老郑吐掉烟屁股说,你懂个屁,磨耗超了0.5毫米,抛出来的面板纹路就不对,客户要镜面,你给人抛成磨砂,找谁哭去。
别以为抛光就是“磨光滑”,差远了
很多人对抛光的印象,还停留在家门口五金店买的砂纸,拿回去蹭两下就完事儿。工业生产里的抛光工具,跟那玩意儿完全不是一个量级。
说白了,抛光工具的核心,就是靠比工件更硬的磨粒,一点点把工件表面凸起的微米级碎屑削掉,得到想要的平整度和光泽度。按照磨料固结方式分,无非两类:一类是磨料牢牢粘在基体上的,叫固结抛光工具,最常见的就是各种抛光轮、抛光块;另一类是磨料不固定,混在抛光膏、抛光液里,靠工具带着磨料走,叫游离抛光工具,比如抛光布、抛光皮就属于这类。
很多人觉得,不就是放一起磨吗?哪来这么多讲究。你拿同样的磨料,粘在硬橡胶基体和毛毡基体上,抛出来的工件能差出十个等级。不信你去试试,抛手机中框的铝合金,用硬轮抛出来就是带雾感的,用软羊毛轮抛出来才会亮得能照出人影。
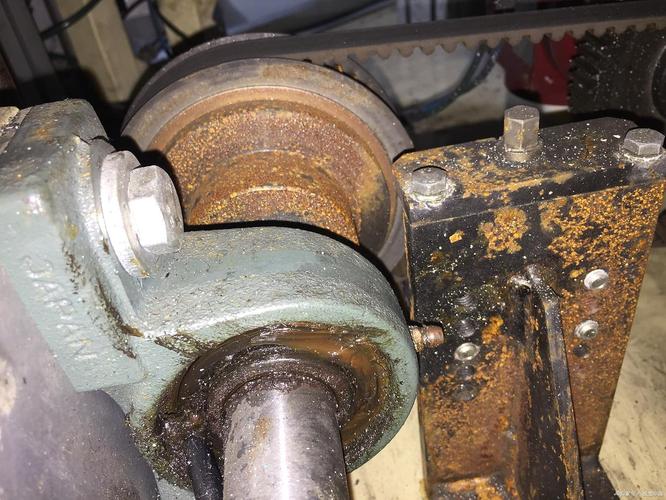 车间工业抛光轮磨损现场图
抛光工具最头疼的事儿,没人说破
做工艺这么久,见过最多的翻车,不是前面的冲压铣算出问题,是最后抛光栽在工具上。抛光工具的坑,外行人根本想不到。
第一个坑就是磨耗一致性。工业批量生产,一天抛几千上万个工件,要求每个工件的粗糙度误差都控制在零点几微米以内。抛光工具每抛一个工件,自己就会被磨掉一点点。如果磨耗不均匀,抛到第一百个的时候,工具的尺寸已经变了,出来的工件纹路自然不对。之前出过一批事儿,一批出口的不锈钢炊具,就是因为一批抛光轮的粘接剂强度不够,前五十个抛出来合格,后面的磨耗太快,整批都出了深浅不一的纹路,直接报废,几十万打水漂。
第二个坑就是排屑。磨下来的金属碎屑,堵在磨粒的缝隙里,排不出去,就会直接刮花工件表面。你想啊,一块本来抛得亮堂堂的钢板,粘上一颗硬碎屑,一转圈就是一道深划痕,整个工件就废了。
说实话,为了解决这个问题,这么多年也改了无数设计。最早的布轮,密度高,容易堵,后来改成无纺布的,空隙大,碎屑能掉出去,不容易堵,但是寿命短,成本直接上去三分之一。不过话说回来,跟整批报废比,这点成本真不算什么。
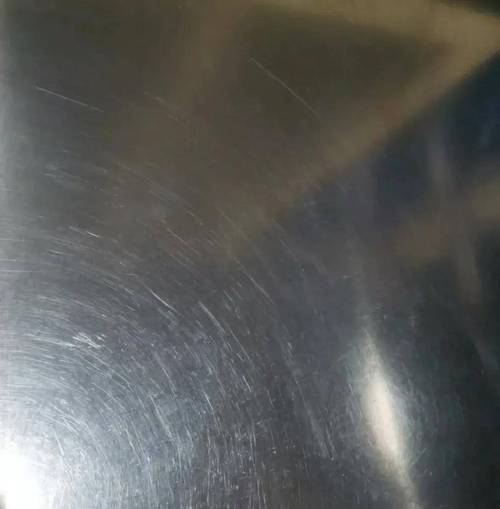 不锈钢工件抛光划痕缺陷图
那些被你误解的抛光工具冷知识
 那些被你误解的抛光工具冷知识
我刚进场的时候,也踩过不少关于抛光工具的坑,都是想当然踩的。
第一个误区,就是越硬的抛光工具,抛出来越光滑。完全反过来。硬工具适合开粗,就是把前面工序留下的大刀纹先磨掉,真要抛镜面,得用软工具。软工具能跟着工件的曲面变形,整个面都能贴住,不会漏抛边角。你抛一个汽车轮毂的曲面,用硬砂轮试试,凸的地方抛过了,凹的地方还没碰到,出来就是花的。
第二个误区,抛光工具全是一次性消耗品,用坏就扔。其实不是,正规的生产线上,抛光工具用一段时间,都会拿专门的修整工具把表面磨平,把磨钝的磨粒和堵塞的碎屑修掉,就能接着用。大一点的抛光轮,一个好几百,修一次能多用三分之一的寿命,积少成多,一年能省出好几个工人的工资。只不过很多小工厂师傅嫌麻烦,嫌修整费时间,干脆直接换,没人说这个事儿而已。
第三个误区,抛光是最后一道工序,随便整个工具就行,前面做好就没问题。我之前也是这么想的,直到那次处理客诉,客户拿原子力显微镜看,说我们的面板有0.2微米的纹路,不合格,要整批退。那时候才明白,前面所有工序攒下来的误差,最后都得靠抛光工具找补。你前面铣刀留下了半微米的刀纹,抛光工具不行,磨不掉,就是不合格。
现在市面上吹了很多新玩意儿,什么纳米抛光,激光抛光,说不需要传统工具。其实绕了一圈,核心还是怎么把磨料布置对,怎么控制磨耗,万变不离其宗。你去任何一个线下加工厂的抛光工位转一圈,老师傅手里用着顺手的,还是那些调了几十年的老工具。适合的,才是能用的。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你摸过的所有光滑金属,都藏着抛光工具的脾气
文章链接:https://m.zystgy.cn/a/60568