2026-09-28 20:41:44 作者:网编
分类:文章
我第一次碰和化学镀有关的项目,是在外协的轴承车间。一堆报废的风电偏航轴承衬套,内壁磨损失圆,小了整整40丝,重开铸钢坯重做要等三个月,成本几十万,甲方天天催着要货,整个车间都愁眉苦脸。
后来退休的老师傅回厂玩,顺嘴提了一句:拿化学镀补一层试试啊?
没人当回事,抱着死马当活马医的心态拉去做了。
一周后拉回来量尺寸,误差控制在2丝以内,硬度耐磨度全达标。
现在那批衬套装在风场里转了快三年,一点问题没有。
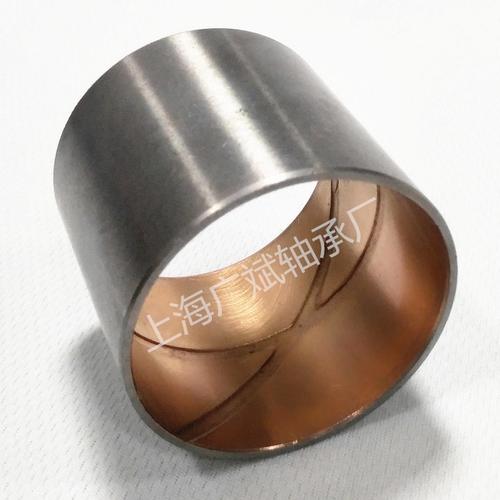 机械加工车间化学镀修复后的轴承衬套内壁
说透化学镀:它和你听过的电镀根本不是一回事
很多人一听带个镀字,就默认和电镀是亲戚,其实差远了。
化学镀不用外接任何电源,靠的是溶液里的自催化反应,自己就能长出镀层。
说人话就是,你把处理好的零件往镀液里一泡,溶液里的金属离子会被还原剂还原,乖乖沉积在零件表面,只要零件表面沾了第一层金属,这个反应就会自己一直往下走,镀层慢慢变厚,想要多厚就能镀多厚。
它最大的好处是什么?只要溶液能接触到的地方,镀层厚度全均匀。
那些藏在零件内壁几十微米的小孔,那些复杂形状的异形件,不管你怎么调电流挂位的电镀,都做不到均匀镀层。化学镀就能。
不信你拿现在手里的电路板看,上面密密麻麻的过孔,孔壁要导电,电镀的刷子伸不进去,全靠化学镀铜打第一层底,没有这一步,现在的高密度电路板根本做不出来。
不过话说回来,这活儿门槛真不低。
镀液的稳定性就是卡了很多厂家的鬼门关。温度差个三五度,pH值差零点几,杂质多一点点,反应就不在零件表面玩了,直接整缸析出,变成一锅浑浊的烂泥。
我亲眼见过一个新来的师傅倒还原剂的时候手抖多倒了半升,整槽两吨的镀镍液直接废了,拉去处理花了不少钱,那个月整个班组绩效都扣了,没人说话。
太心疼了。
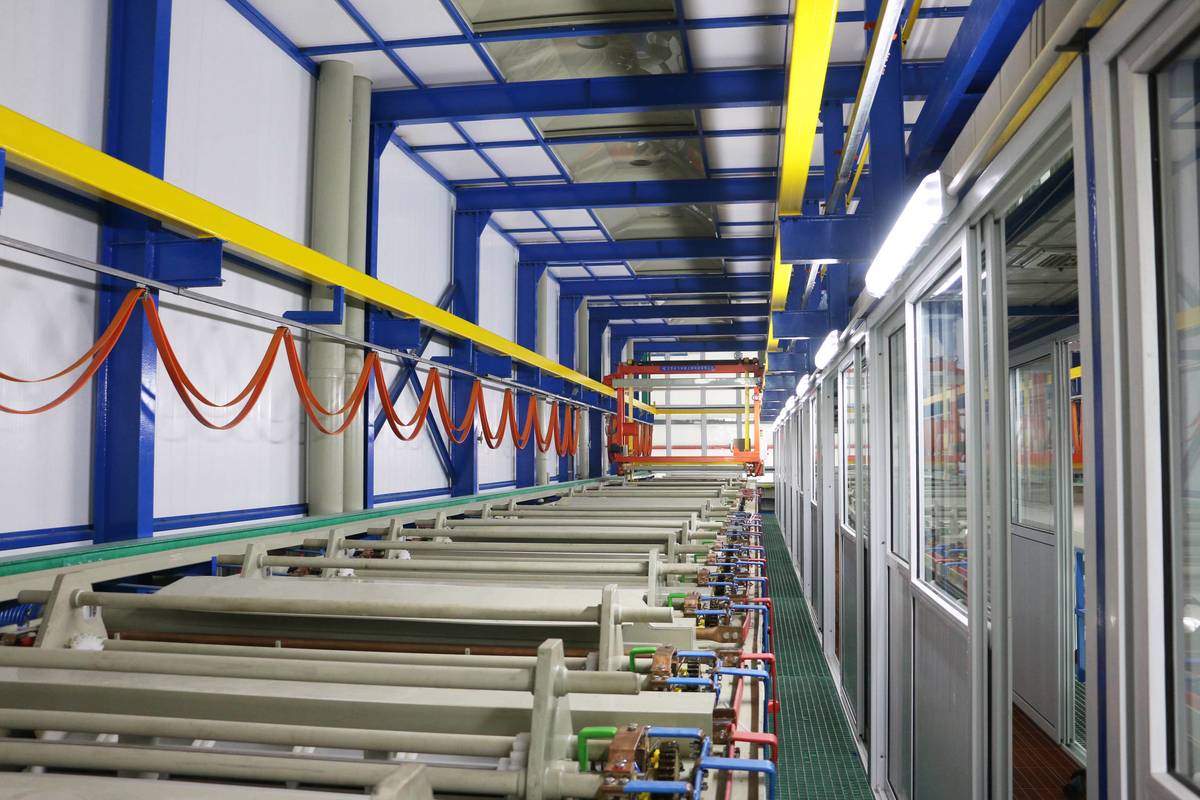 工业化学镀生产槽现场实拍
我踩过坑的几个常见误解,今天说清楚
 我踩过坑的几个常见误解,今天说清楚
第一个误区:化学镀只能镀很薄的镀层,只能做装饰用。
不对。现在成熟的厚镀工艺,镀个两三个毫米都没问题,我们用来修复那些超差的大型零件,比重新制造便宜一半还多,还省时间,刚才说的轴承衬套就是例子。
第二个误区:化学镀就是只能镀镍。
真不是。镀铜镀银镀金镀钴,想要什么都能镀,只是化学镀镍的硬度高、耐磨耐腐蚀,工业上用的最多,慢慢大家就默认化学镀就是镀镍了。
第三个误区:化学镀成本比电镀高,能不用就不用。
得分场景。你要是做几千个复杂形状的小绝缘零件,电镀要开专用挂具,光挂具的成本都够化学镀的镀液钱了,化学镀直接装网袋里泡进去就行,批量做反而更便宜。
还有塑料镀,塑料本身不导电,电镀根本镀不上去,必须先用化学镀在塑料表面镀一层导电的金属底层,才能后续电镀,说白了没有化学镀,你车上那些亮闪闪的塑料装饰件都做不出来。
当然,化学镀也不是万能的。
它镀的速度慢,镀一个一毫米厚的镀层,要泡好几个小时,大尺寸的平板零件,还是电镀快,成本低。它对废液处理的要求也不低,毕竟有重金属,管控比普通电镀严多了。
说白了,工业里哪有什么万能工艺,都是哪个适合用哪个。
化学镀就是那种,平时你看不见它,但是真碰到那些别人搞不定的疑难杂症,它站出来就能解决问题的老伙计。
就这样。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐身魔法:你不知道的化学镀
文章链接:https://m.zystgy.cn/a/60616