2026-09-29 03:27:55 作者:网编
分类:文章
昨天帮机修班抬新到的压力机,一脚踢到墙角那个蒙着防尘布的铁疙瘩。掀开来,就是干了二十年涂料的老师傅都竖大拇指的家伙。
逛车间先摸三个辊
三个辊一字排开,快辊、中辊、慢辊,转速差一级比一级大。你别看着都是铁疙瘩,每个辊的重量差能有几百公斤,用料差一点,转起来晃得你站不住。
说实话,很多人刚见这个机器,都纳闷为什么是三个辊?两个不行?四个不行?两个辊压力够,但是没有梯度剪切,磨出来的料粗细差一倍。四个辊太占地方,成本翻一倍,收益还涨不了十个点,没人做。三个刚好,靠转速差产生的剪切力,一层一层把原料里的团块撕开磨细。
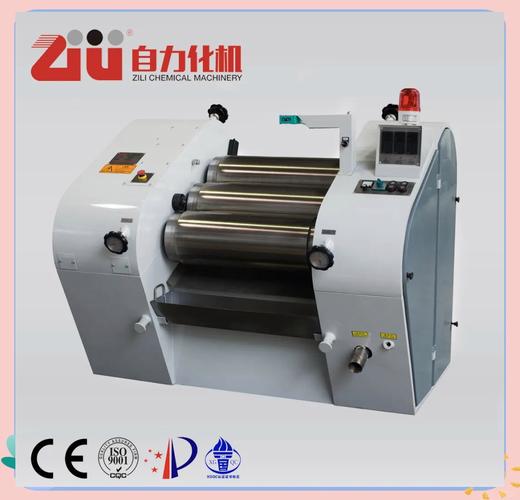 车间在用三辊研磨机辊筒实拍
你把手洗干净摸新辊筒,凉得扎手。光得能照见你鼻尖的痣。为什么要磨这么光?但凡有一个针尖大的沙眼,磨出来的膏料就带硬杂质,下游客户做出来的产品直接废一整批,赔都赔不起。
辊筒的材质也讲究,不是普通铸铁就能用。要耐磨,还要扛得住长期挤压不变形,热天开一天机,辊筒发热,变形量不能超过一根头发丝的十分之一,这个精度,很多小厂做不出来。
磨得匀不匀,全看辊缝调得准不准
三辊干活,核心就是辊筒间隙。进料口缝大,出料口缝小,料从慢辊走到快辊,一遍挤过去,细料就刮下来走了,粗料留在中间接着磨。
以前没电动调节的时候,全靠老师傅手感调。拿一块薄铜片塞进去,拧动手轮,晃铜片的劲儿不对,一摸就知道。调完开转半分钟,刮一点料出来涂在黑纸上,对着灯看,有没有颗粒,一眼就能看出来。误差通常能控制在几微米,够大多数行业用了。
我刚进车间的时候,跟着老师傅学调辊,调了半个月,手都拧肿了,还是差一点,被老师傅骂“你那劲儿是没吃饭?”现在有自动调节的机子了,省劲儿,但老师傅还是习惯开机前亲手拧两圈,说机器测的不如手摸的准。
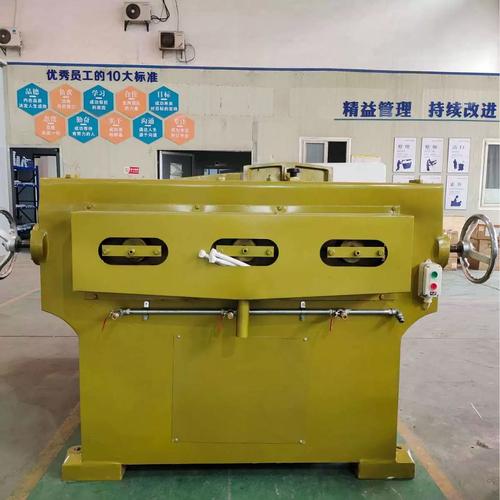 三辊研磨机加工膏状涂料现场
不是瞎说,你想,高粘度膏状物,挤的时候辊子会受力变形,机器按静态数据调的,动态一开,缝就变了,老师傅留出来的那一点余量,刚好补上变形的量,这就是经验,机器一时半会儿还学不会。
用久了的辊,都会磨偏,用个两三年就得重新磨一次辊面,磨完跟新的一样,照样用。我见过一台八十年代末的老机子,辊磨了三次,现在还在干活,出料合格率比新出厂的便宜机子还高。
你天天用它磨出来的产品,却没见过它
 你天天用它磨出来的产品,却没见过它
很多人觉得这东西就是工业老古董,离自己生活远得很。错了。你出门涂的口红,里面的色浆就是三辊磨出来的。你家墙面刷的乳胶漆,最早的颜料预磨,很多厂还是用三辊。甚至电子厂里贴芯片用的导电银浆,也得靠三辊来磨匀,差一两个微米的颗粒,就可能短路整板电路。
现在有了珠磨机、纳米研磨机,很多人说三辊该淘汰了。不对,高粘度的料,珠磨机带不动,糊在珠子里转不起来,只有三辊能靠硬挤把料磨开。这个活儿,目前还没别的机器能替得了它。
当然,槽也得吐。现在很多小厂做三辊,偷工减料,辊筒用便宜铸铁,焊一下就抛光,用不到半年就变形,调都调不了,把名声都搞坏了。懂行的买机子,还是找老厂做的,掂掂重量,摸摸辊面,就知道好不好。
不过话说回来,这机子皮实,只要辊子没问题,传动系统不偷懒,用二三十年都是常事。今天擦机子的时候,开空机转了半分钟,中辊转起来的嗡嗡声,稳得像钟摆。没有多余的震动,也没有杂音。
就像车间里那些干了一辈子的老师傅,话不多,站在机子旁,你就知道,活儿交给他,错不了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落的三辊研磨机:磨匀膏料的老伙计
文章链接:https://m.zystgy.cn/a/60637