2026-09-29 10:10:49 作者:网编
分类:文章
我跑过几十家药企的生产车间,见过不少调了十几年流化床的老师傅,照样会在粘壁、粒度不均上栽跟头。
很多人觉得流化床造粒不就是把粉吹起来,喷点粘合剂粘成粒吗?有什么难的。
真不是。
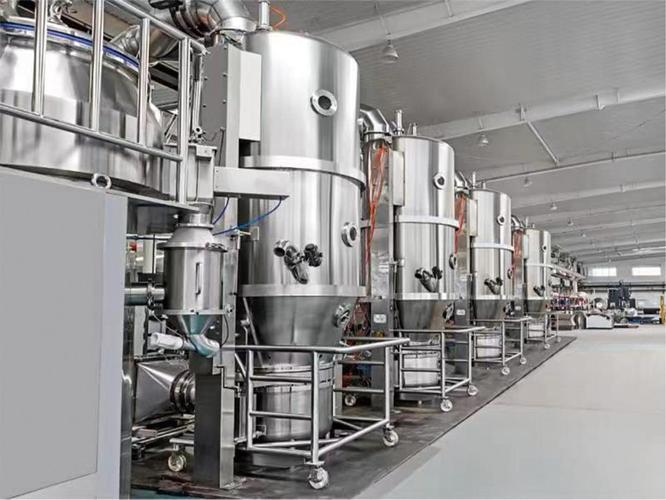 制药车间流化床造粒生产现场
最常见的坑,绝大多数人都踩过
去年在南方一家做仿制药的工厂赶一致性评价的批,连续三批成品粒度不合格,整批废掉,急得厂长把烟蒂扔了一地。最后查来查去,问题出在哪?不是粘合剂配方错了,不是机器坏了,是进风的温湿度没做梯度,从头到尾一个参数走到底。
问:流化床造粒最容易出的批量不合格问题是什么?
答:十台开机八台出过粘壁,剩下一台多半是粒度分布歪得没边。很多人碰到粘壁第一反应就是减粘合剂用量,或者直接把进风温度往上调10度。这都是错的。绝大多数粘壁,本质是喷雾压力和气流流量不匹配。雾滴太大,还没被粉料吸附就撞到锅壁上,水分烘干后可不就牢牢粘在上头,越积越厚?
通常流化床造粒要求雾滴直径控制在粉粒平均直径的3到5倍,这个数据翻正规的制药装备手册都能查到,差一倍,结果就是天差地别。
几个容易被忽略的核心参数细节
说几个我这些年攒的实招,都是踩坑踩出来的。
第一,进风温度别恒定。很多人开机设个60度,从喷液到干燥到底,省事是省事,出问题也大概率是这么来的。造粒前期颗粒要长大,粉料得保持足够湿润,温度太高,喷出去的粘合剂还没接触到粉就汽化了,颗粒根本长不大,出来全是细粉。到了干燥阶段,就得把温度提上来,把内部的水分逼出来,温度低了成品水分超标,放不了半个月就结块。
第二,风量要跟着阶段调。很多人怕粉料被吹走,特意把风量开得很小,颗粒一直沉在床底滚,越滚越大,最后整锅成了一个大团,得挖出来打碎返工。说实话,起床的时候风量就得够大,得把所有粉料都吹起来,呈现完全悬浮的流化态,喷液的时候可以降个5%到10%,避免雾滴被直接吹走,到干燥阶段再把风量升上去,就这么点调整,成品率能涨十个点,你敢信?💡
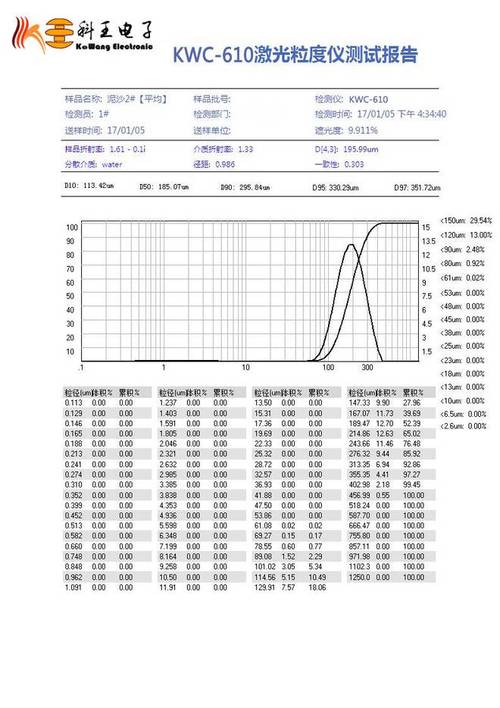 流化床造粒成品粒度分布检测报告
问:喷雾位置为什么好多人调不对?
答:很多国产老款流化床,喷嘴是装在筒体底部的,你得把喷雾角度对准床层最蓬松的核心区,不能对着进风风口吹,也不能斜着喷到壁上。我之前见过一个厂,新机器安装的时候工人把喷嘴方向装反了,半个月没出合格料,拆开一看,整个喷嘴对着锅底吹,全是大团,一群工程师哭笑不得。
通常喷嘴和床层表面的距离,控制在15到30厘米就好,小批量生产就近点,一吨以上的大批量就远点,这个得自己试两次,但大方向错了,怎么试都白搭。❗
中药浸膏流化床造粒的特殊技巧
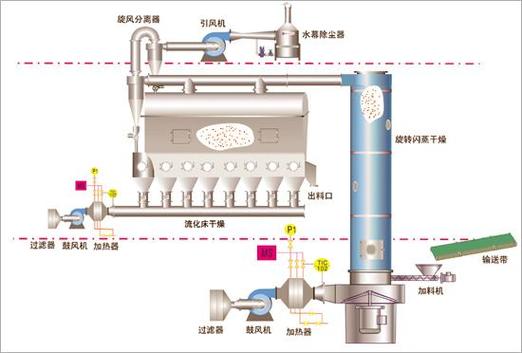 中药浸膏流化床造粒的特殊技巧
现在中药配方颗粒火,很多厂拿流化床做浸膏造粒,十个有九个喊粘,不好做。其实核心就是一个慢字。浸膏本身粘性大,含糖多,你不能图快一直喷,喷个十分钟,停个两到三分钟,让流化床把喷进去的水分彻底带出来,再接着喷。不少厂赶产量,200公斤料两个小时就想喷完,最后整锅粘在壁上,挖出来返工要花大半天,反而更慢。
还有,浸膏造粒可以适当提高进风的风量,比化学药造粒高个10%左右,让颗粒一直保持悬浮,别扎堆,扎堆就容易粘成块。这个技巧我给好几个厂试过,成品率直接从不到70%涨到90%以上,非常好用。
不过话说回来,现在不少新的流化床已经做了自动梯度参数设置,不用人工守着调,省了很多事,但核心逻辑还是没变,你得懂为什么这么设,机器给的参数不对,你还是得改。
干机械这行快三十年,流化床造粒我摸了快二十年,最大的体会就是,这玩意儿看起来简单,风把粉吹起来,喷雾粘粒,就三步。里面的门道,真够你摸三五年。你要是愿意花点时间把每个阶段的参数顺一遍,成品率稳定在98%以上,一点都不难。要是你现在还天天卡在粒度不合格、粘壁上,不如今天就去调调进风梯度试试。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:流化床造粒:为什么说它是制药工业制粒的隐形王牌
文章链接:https://m.zystgy.cn/a/60662