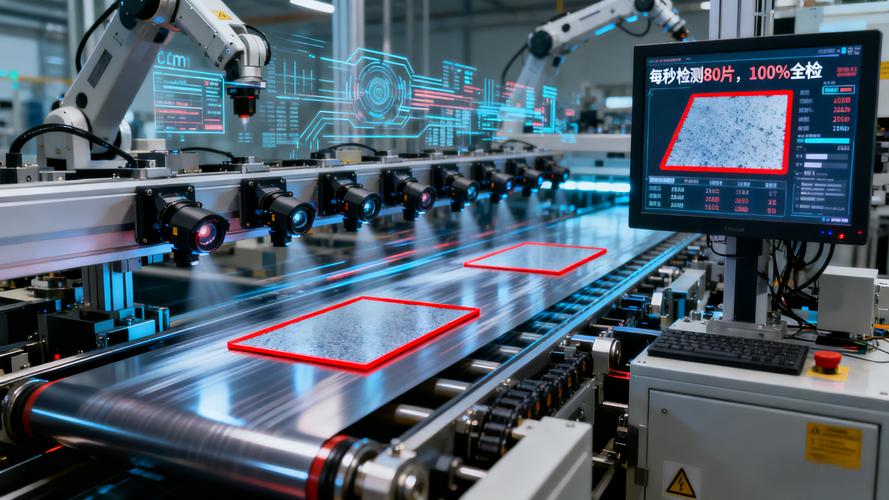
为什么在线工业检测总在冲压件毛边上栽跟头
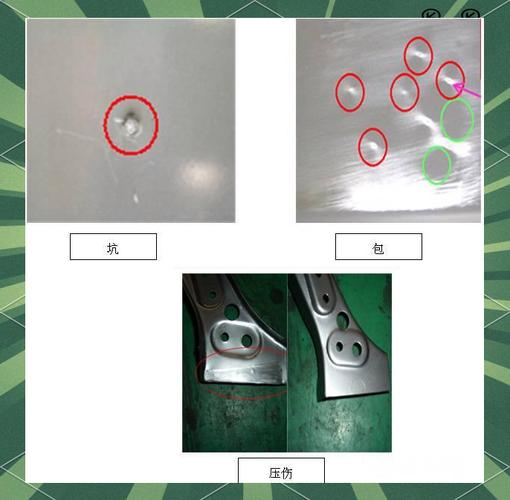
高强度钢普及之后,冲压件的冲切毛边本身就比之前难处理。钢材硬度上去了,冲头磨损快,稍微磨钝个一丝半点,毛边就出来了。位置还不固定,有时候在轮廓边缘,有时候在冲孔内侧,稍不注意就漏了。
更坑的是现场环境。冲压工序哪有干净的?满车间都是冲压油雾,每件刚冲出来的零件表面都沾着一层油膜,光线一照就是一片反光,普通视觉检测的算法直接把反光当成零件边缘,毛边就直接被吃掉了。
问:我们厂也上了视觉工业检测,为什么百八十件里总有一两件毛边漏检? 答:绝大多数设备的训练数据集,都是拿干净、室温的标准件标出来的。没人会跑去车间现场,采几百张沾油、带氧化皮、带余温的实际零件来训练。你拿理想条件训出来的模型,对付乱糟糟的现场,能不漏吗?还有很多客户买设备的时候,只看厂家给的实验室精度参数,不提现场适配要求,这从根上就埋了雷。靠谱的工业检测方案,得改这三个细节
我接触过几十个同类型的项目,其实绝大多数漏检问题,都不用换整套设备,改三个细节就能解决一大半。
- 光源换斜射偏振光源 别用默认的同轴打光,同轴打光最容易被油膜反光干扰,斜射偏振光可以直接滤掉光滑油膜的反射光,毛边的凹凸轮廓一下就出来了。
- 训练样本要加至少三成现场实际数据 别全用实验室做的标准不良件,去生产线蹲三天,把各种沾油、带氧化皮、不同温度的不良件全采一遍,加到训练集里,模型的泛化能力能翻好几倍。
- 加个简单的温度补偿标定 高强度钢冲压完成后,零件温度通常能到七八十度,热胀冷缩之下,轮廓尺寸会飘大约0.02毫米,别小看这0.02,大部分毛边本身也就0.05到0.1毫米,刚好卡在检测阈值上,一飘就漏检了。
工业检测的核心从来不是参数,是适配
说实话,我见过太多客户买设备,上来就问最高精度多少,能到千分之一毫米吗?仿佛参数越高,设备就越好。
可工业现场哪有理想环境?就说冲压车间,每天几千次冲压,机床本身带振动,地面都在晃,温湿度一天能变好几度,还有永远清不完的油雾粉尘。你实验室测出来的千分之一精度,放到现场打个折都不止,参数再好看,不能用都是白搭。
❗之前碰过一个老板,花一百八十万买了进口检测设备,安装完还是天天漏检,堵在车间门口跟厂家售后吵架,说花了冤枉钱。其实说白了,就是方案没适配他的现场,只套了通用模板就上来了。现在很多做工业检测的厂商,都喜欢拿超高精度当卖点,说白了就是偷懒。不愿意花个三五天蹲在客户车间采数据,调参数,适配现场环境,就拿实验室做好的标准方案套,能不出问题吗?
💡 选工业检测方案,记住两件事:第一先问有没有同工况同产品的现场案例,别听参数吹得天花乱坠;第二能试装就先试装,跑个三五天看看实际漏检率,再谈付款。上周那个改完设备的主机厂对接人给我发微信,说现在半个多月才出一件漏检,车间质检岗的工人都能少盯两个小时屏幕。
工业这行就是这样。哪有那么多完美的黑科技?能沉下心适配现场,解决实际问题,就是好的工业检测。