2026-09-29 21:35:48 作者:网编
分类:文章
上周在机加工车间调工序,刚磨完一批客户要的轴套。老班长凑过来摸了摸,说这光度,肯定够Ra0.8了。我没说话,掏出包里揣的粗糙度仪往上面一放——出来的数吓他一跳,1.2,差了整整一半。
原来很多人搞混了它的作用
你摸过不锈钢门把手吧,有的摸着顺滑不划手,有的摸两次就留印子,还涩。差别就在表面那层看不见的微观起伏。这就是粗糙度。
很多人把它和平面度搞混。平面度是整个面翘不翘,是厘米毫米级的大起伏。粗糙度是微米级的,小到头发丝直径的几十分之一,眼睛根本看不清,手摸也只能大概估。
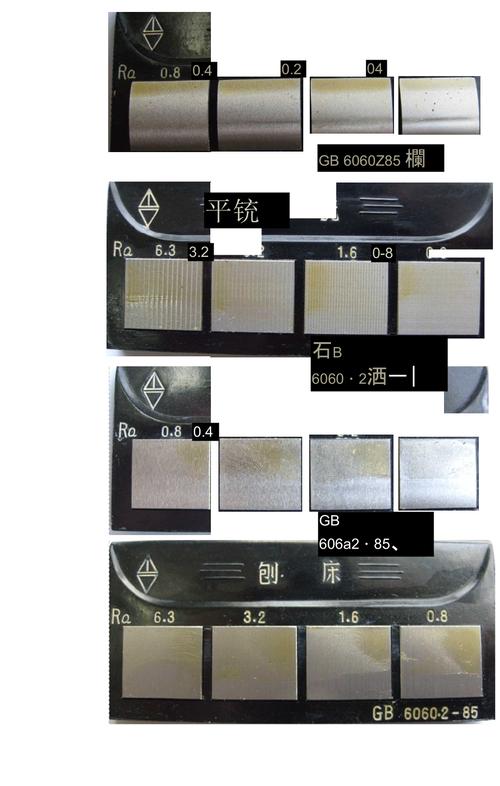 机械加工零件表面粗糙度微观形貌对比图
为什么非要专门测?两个零件装在一起,一个轴一个孔,粗糙度太大,转起来磨得快,用不了半年就晃了。粗糙度不对,密封圈封不住油,天天漏,你说头疼不头疼。就是汽车的气缸、轴承这些核心零件,寿命全看粗糙度对不对,一点差池都出不起。
测个微小坑洼,居然还有这么多讲究
现在车间最常用的是接触式粗糙度仪,原理说穿了很简单:头上顶一根针尖只有几微米的金刚石触针,轻轻往零件表面一搭,慢慢划过去。表面有坑,触针就跟着上下动,把微小的位移转换成电信号,一算就出来标准的Ra值了。
说起来简单,做起来全是坑。我刚进车间那年,第一次用台式仪器,不知道调升降高度,拿着样品往台上一放,一下子把触针顶弯了。一根触针小两千!肉疼了大半个月!
还有非接触式的,用激光或者白光扫,不用碰零件,不会刮伤软材料,比如铜箔、塑料零件,也能测很软的涂层。就是贵,一台顶十台便携式的,小厂子一般舍不得进。说实话,大部分普通机加工场景,几千到万八千的便携式就够使了,揣包里就能跑各个工位测。
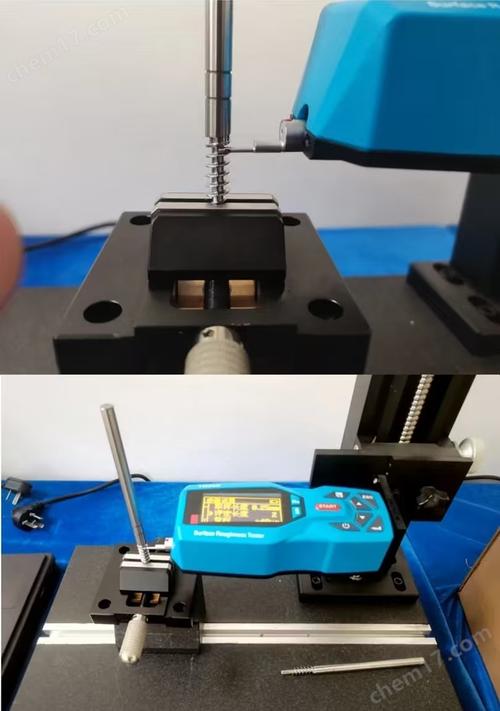 车间工人使用便携式粗糙度仪测量轴零件现场图
很多新手不知道,测的时候还要选对取样长度。比如你测车削出来的表面,走刀纹间距大,取样长度选短了,刚好卡在一个大坑里,出来的数直接偏一半。这些都是现场踩坑踩出来的经验,教科书上写的太干,没人带根本注意不到。
这些误区,干十年加工都可能踩
 这些误区,干十年加工都可能踩
第一个误区,越亮的表面粗糙度越小。不对吧?开头那批轴套就是现成的例子,看着磨得亮闪闪,其实走刀的时候进刀量不均匀,微观的坑比要求大了整整一圈。还有铸铁件,有的抛完光看着亮,本身晶粒粗,粗糙度根本下不来,眼睛真的会骗你。
第二个误区,粗糙度越小越好。这错得离谱。我见过有人做发动机气缸壁,非要磨到Ra0.2,结果装上去跑了三千公里就拉缸了。为什么?太光滑了机油根本挂不住,没有油膜润滑,干磨能不坏吗?还有轴承的配合面,太光滑反而容易粘在一起,转起来阻力变大。每个零件都有合适的范围,不是越小越高级。
第三个误区,用手摸就能摸出来。说实话,Ra0.8和Ra1.6差了一倍,老工人都摸不出来,手感差别真的微乎其微,靠这个干活不出错才怪。好多整批次退货就是这么来的。
不过话说回来,现在好多小加工厂还是用粗糙度对比样块凑活用,就是拿几块标好数值的金属块,跟零件比亮度比摸感。样块不是不能用,也就粗估一下,真要严格符合客户要求,还是得上仪器。不然客户抽检一测不合格,整批拉回来重磨,工时钱都够买半台仪器了,太亏。
没什么多余的话好说。就是这么个巴掌大的小东西,卡着整个制造业最基础的一道关口。你开的汽车轴承,用的自来水龙头,甚至手机里面的芯片引脚,都得靠它把最后一关。很多大问题追根溯源,就是当年省了这一步,没测准粗糙度。就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:零件表面滑不滑谁说了算?聊聊车间里的粗糙度仪
文章链接:https://m.zystgy.cn/a/60749