它真不是医疗内窥镜放大版
很多人第一反应,这不就是给人做胃镜的东西换个大尺寸?不对,差远了。
医疗内窥镜面对的是人体,恒温恒压,顶多沾点消化液,用完消毒就行。工业内窥镜面对的是什么?几百摄氏度的铸件空腔,带腐蚀性的化工管道残液,压力容器里上兆帕的压力,还有满是油污铁屑的发动机缸体。你拿医疗那套过来,伸进去五分钟,镜头糊了,管线化了,连影子都拍不出来。
对了,还要会拐弯。航空发动机的叶片间隙,那都是十几毫米的缝,还得转好几个九十度的弯才能到位置,管子软了推不动,硬了拐不过去,太考验功夫。
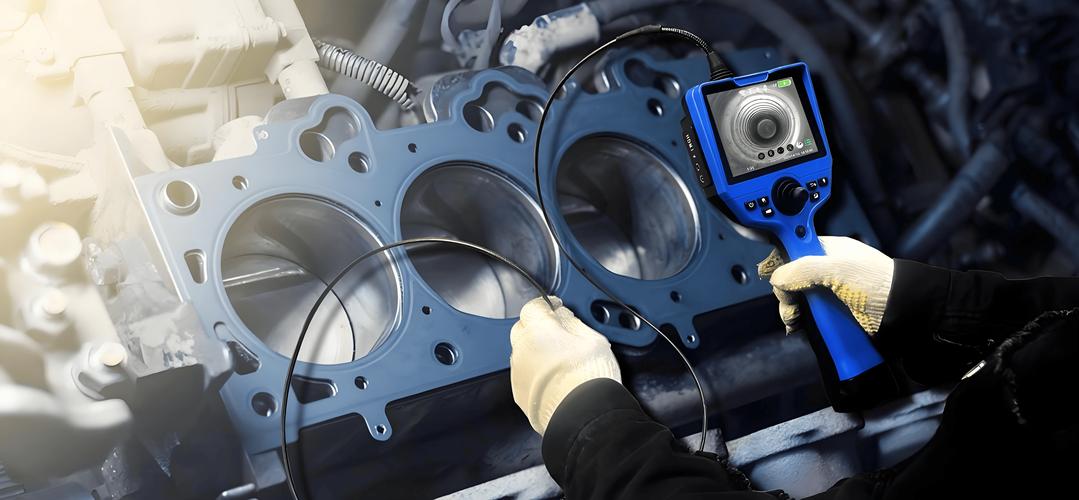
说白了,工业内窥镜就是给工业设备做“胃镜”,但这个胃镜,得能撞、能扛、能钻犄角旮旯,比医疗那批难伺候多了。
做一只合格的“工业眼睛”到底难在哪
说实话我之前也以为就是买个小摄像头焊在细管子上,接个屏幕就能卖钱。真去逛了一趟上游零部件厂才知道,坑太多了。
第一个就是管线的刚度控制。你要伸进去一米多,还得拐三个九十度弯,管子太硬,到第一个弯就卡那了,进不去。管子太软,推到一半就自己折成一团了,根本送不到位置。我见过师傅调管线刚度调了半个月,就为了适配某款新发动机的油路,差一点都不行。
第二个是镜头和成像。工业现场哪有干净地方?伸进去就是一层油一层灰,镜头刚进去就糊了,怎么看?好点的内窥镜镜头前面带个小喷嘴,喷点高压空气或者清洗液,吹干净了再拍,就这一个小设计,好多小厂做不出来。
还有耐高温,有的铸造厂要测刚浇完不久的铸件空腔,温度能到一百八十度,普通成像芯片超过六十度就出满屏热噪,全是白斑,根本看不清缺陷轮廓,得用专门的耐高温芯片,还得加隔热层,体积还不能大,你说难不难?
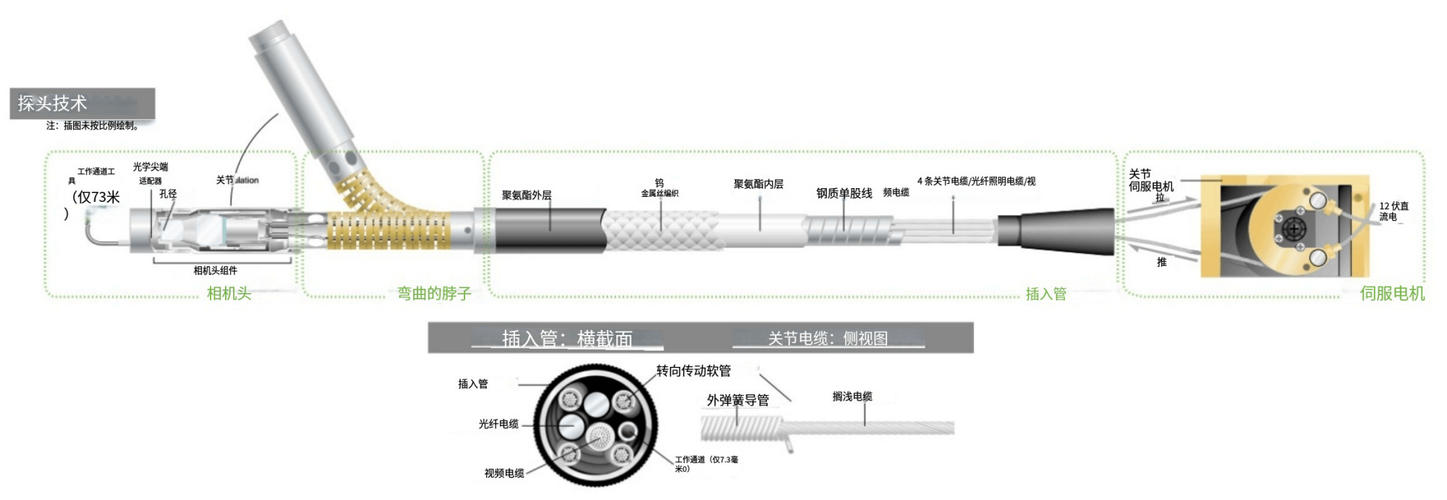
还有一个容易忽略的,就是操控精度。现在好点的工业内窥镜,探头能三百六十度转动,手上的操控杆动一毫米,探头就得转一度,一点延迟都不能有,不然师傅找缺陷的时候,晃半天对不准位置,耽误工时都是小事,漏检才是大问题。
不少人对它有误会
第一个误会,就是觉得这东西就是个检测工具,只能看看。不对,现在很多带操作工具头的,能伸进去夹小东西。我听民航的朋友说,飞机发动机检修的时候,掉进去一个小螺栓帽,要是拆发动机,得几百万的成本,还得停飞好几天,直接用带夹头的工业内窥镜伸进去,找到之后夹出来,几个小时搞定,省了多少事。
第二个误会,就是觉得“不就是个摄像头管子,谁家做都一样”。真不一样,我见过某个项目图便宜,买了小厂的便宜货,检测压力容器焊缝,漏了一个一毫米的裂纹,试压的时候直接裂了,差点出人命。差一点,就是天大的事。
还有人觉得,现在有CT探伤了,还要内窥镜干嘛?不对,CT是能扫出缺陷,但你要在现场看缺陷的具体形态,还要伸手进去处理小异物,CT做不了啊。而且CT设备贵啊,一台几百万,厂区里流动检测,你能扛着CT跑?内窥镜一个小箱子拎着就走,爬上爬下到装置区,伸进去就看,方便多了。
不过话说回来,工业内窥镜也不是万能的。它只能看表面开口或者近表面的缺陷,太深的藏在金属内部的裂纹,它也看不见,还得靠超声或者CT配合。
这些年国内做工业内窥镜的厂家越来越多,做得也越来越扎实,早几年全是进口货卖天价,现在国产的一半价格就能做到差不多的性能,给下游厂子省了不少成本。
没什么可拔高的。一个藏在金属肚子里的小眼睛,干的就是找毛病的脏活累活,少了它,好多大工业根本玩不转。对吧?