上次去国内一家主流主机厂的缸体加工线帮忙调机,蹲在闭式机床旁边蹭了满裤腿切削液,抬头看见穿白工服的计量员扛着个小方箱走过来,对着主轴探头探脑弄了半小时。那时候刚入行的徒弟还问我,这是在找刀补吗?
我笑了笑,说这就是咱们今天要说的事儿——工业计量。
别把工业计量等同于村口秤猪的秤
很多人对计量的印象,就是菜市场秤菜、快递站称重量,最多无非就是工厂里卡尺量个尺寸。说实话,这误会大了去了。
工业计量从来不是成品出厂前的最后一道质检,而是贯穿从原材料到成品全产业链的精度基准。
你可以把整个制造体系理解成搭积木,每一块积木的大小、形状、位置都得准,不然搭到一半就塌了。工业计量就是那个给每一块积木量尺寸、校偏差的尺子——但这把尺子,比你家文具盒里的塑料尺准一万倍还不止。
举个最简单的例子,航空发动机的涡轮叶片,叶片和机匣之间的间隙要控制在几微米以内。间隙大了,漏气推力不够,油耗飙升;间隙小了,转起来碰在一起,直接报废。这么小的间隙,怎么测?怎么保证每一片都合格?这就是工业计量的活儿。
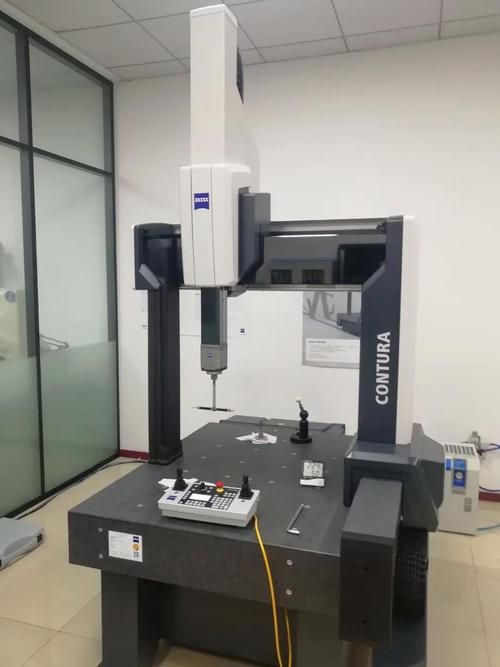
工业计量最难的地方,大多藏在看不见的地方
很多人觉得不就是测尺寸吗,有什么难的?
我跟你说个真事儿,之前我们要校准一台大型三坐标测量机,要求环境温度波动不能超过0.5度每小时。机床拉到恒温间放着,光等它温度和环境一致,就等了整整四个小时。我那时候蹲在恒温间门口啃盒饭,蚊子咬了一腿包,当时就感慨,这哪儿是干工程,这是绣花啊。
这就是最难的点之一:环境误差能分分钟毁了你的测量结果。普通车间夏天开机床,主轴转半小时温度能升好几度,一根一米长的钢轴,温度升一度就能伸长一个多微米。你测出来的尺寸,到底是加工错了,还是温度变了?得靠工业计量的方法把这个误差扣出去。
还有在线计量的难点。现在主流产线都是全自动化,停线一分钟损失几千甚至几万块,不可能把每个工件都拿下来放到三坐标上测十分钟。要边加工边测,几秒钟出结果,精度还不能差,这对计量设备和方法的要求,比离线测量高太多了。
更别说那些奇奇怪怪的工件:薄得像纸一样的动力电池极片,一压就变形,怎么测厚度?曲率复杂得要命的汽车覆盖件模具,怎么快速测出整个面的偏差?想想都头疼。
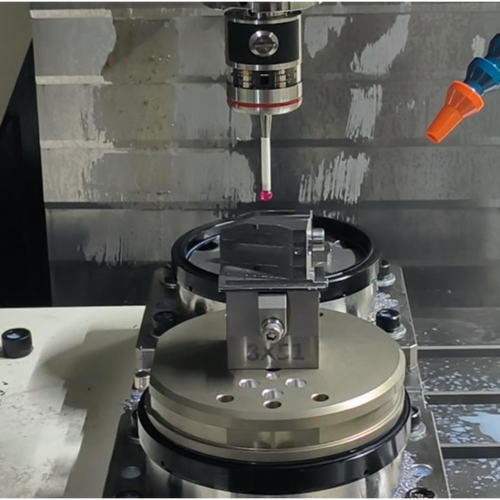
工业计量离我们的生活一点都不远
你每天开的家用车,怠速稳不稳,油耗高不高,很大程度上取决于发动机缸体上几个孔的位置度计量准不准。差个几丝,装上去活塞转起来就偏,开个两年磨损就超标。
你手里手机的摄像头,能拍清楚几公里外的字,那是因为镜头模组装配的时候,工业计量把每个镜片的位置偏差控制在了零点几微米以内,稍微偏一点,拍照就糊。
现在最火的先进制程芯片,光刻机的工作台要定位到几纳米以内,这个定位准不准,全靠工业计量的激光干涉系统盯着,差一个纳米,做出来的芯片就报废。
不过话说回来,还有一个常见的误区:现在很多机床本身都带了检测模块,是不是就不需要额外的工业计量了?当然不对。机床自己带的检测系统,本身也要定期用计量标准件校准啊。就像你体重秤放久了,零点都会飘,你怎么知道它称出来的数是对的?所有加工设备的精度,本身都要靠工业计量来校准,这是最基本的逻辑。
现在大家都在说高端制造卡脖子,很多人第一反应是机床、是芯片、是材料,其实高端工业计量的核心设备和技术,原来也大量依赖进口,这几年国内才慢慢追上来。
工业这行,从来就是差之毫厘,谬以千里。工业计量就是那个躲在生产车间角落,天天跟微米纳米较劲的角色。大多数人看不见它,但缺了它,再牛的设计也做不出合格的产品。